OEM лазерный маркиратор по металлу
2026-05-29
Как выбрать OEM лазерный маркиратор по металлу: критерии, которые определяют прибыль
Выбор оборудования для промышленной маркировки — это не просто покупка станка, а инвестиция в бесперебойность производственной линии. Когда мы говорим о запросе лазерный маркиратор, большинство поставщиков сразу начинают перечислять технические характеристики: мощность, скорость сканирования, длину волны. Однако в реальной эксплуатации на заводах решающими становятся другие факторы: стабильность оптического тракта при вибрациях, качество охлаждения источника и адаптивность ПО под существующие ERP-системы предприятия. В нашей практике внедрения автоматизации мы видели случаи, когда дешевые модели с «бумажными» 50 Вт останавливали конвейер каждые 4 часа из-за перегрева гальванометра, что приводило к браку партий труб или кабельной продукции.
Рынок насыщен предложениями, но настоящий OEM-партнер отличается способностью интегрировать оборудование в ваш техпроцесс, а не просто продать коробку с инструкцией. Компания ООО «Цзинань Лэйшэн Автоматизация Технологии», базирующаяся в промышленном центре Цзинань, реализует именно такой подход: полный цикл от разработки оптики до постпродажного сервиса. Это позволяет контролировать каждый узел сборки, будь то портативный ручной аппарат или стационарная трехосевая система. Для российского рынка, где требования ГОСТ и условия эксплуатации часто жестче европейских, такая вертикальная интеграция производителя становится гарантом того, что станок проработает заявленные 100 000 часов, а не превратится в груду металла через год интенсивной смены.
Технические параметры, влияющие на срок службы оборудования
При анализе спецификаций лазерный маркиратор первое, на что смотрит инженер, — это тип источника излучения. Волоконные источники (Fiber) доминируют в обработке металлов благодаря КПД около 30% и отсутствию расходных материалов, в отличие от ламповых аналогов. Но мощность в ваттах — лишь верхушка айсберга. Критически важным параметром является качество пучка (M² factor). Если M² превышает 1.5, пятно фокусировки увеличивается, плотность энергии падает, и вместо глубокой гравировки вы получаете поверхностное оплавление, которое легко стирается абразивом. Мы сталкивались с ситуацией, когда заказчик сэкономил 15% стоимости, взяв модель с высоким M², но потерял контракт с автопроизводителем, так как маркировка VIN-кодов не проходила проверку на стойкость к растворителям.
Второй скрытый параметр — система термостабилизации. Мощные источники (от 50 Вт и выше) требуют точного поддержания температуры диода. Дешевые чиллеры работают по принципу «включил-выключил», создавая температурные скачки, которые ведут к деградации кристалла и смещению длины волны. В условиях цеха, где летом температура воздуха достигает +35°C, это фатально. Решения от ООО «Цзинань Лэйшэн Автоматизация Технологии» оснащаются прецизионными системами водяного охлаждения с ПИД-регуляторами, удерживающими температуру с точностью до ±0.5°C. Это обеспечивает стабильную глубину маркировки даже при работе в две смены без перерывов, что подтверждено опытом эксплуатации на предприятиях трубной отрасли.
Третий аспект — оптика и фокусирующая линза. Линзы из обычного кварцевого стекла мутнеют быстрее при высоких мощностях, чем линзы с просветляющим покрытием (AR-coating). Замена линзы — это простой линии и затраты на сервис. При выборе модели обязательно уточняйте материал оптики и наличие защитного окна, предотвращающего попадание металлической пыли на фокус. Игнорирование этого нюанса приводит к тому, что через месяц работы мощность на выходе падает на 20-30%, хотя источник исправен. Профессиональный подход подразумевает установку сменных защитных стекол, стоимость которых копеечна по сравнению с ремонтом головки сканатора.
Сравнение технологий: Волоконный лазер против Ударно-точечной маркировки
Часто перед технологами встает дилемма: использовать традиционную ударно-точечную маркировку (pneumatic dot peen) или переходить на лазерные технологии. Оба метода имеют право на жизнь, но их применимость зависит от конкретных задач производства. Лазерный маркиратор обеспечивает бесконтактное воздействие, высокую скорость и возможность нанесения сложных 2D-кодов (Data Matrix, QR), которые считываются сканерами с любого угла. Пневматические станки дешевле в закупке, но создают механическое напряжение в материале и работают медленнее, особенно на криволинейных поверхностях.
Ниже приведена детальная таблица сравнения, основанная на реальных замерах производительности и затрат на обслуживание в различных отраслях:
| Параметр сравнения | Волоконный лазерный маркиратор (Fiber Laser) | Пневматический маркиратор (Dot Peen) |
|---|---|---|
| Принцип воздействия | Бесконтактное изменение структуры материала или снятие слоя | Механическое вдавливание иглы (ударное воздействие) |
| Скорость маркировки | До 7000 мм/с (мгновенное нанесение кодов) | 30-100 мм/с (зависит от глубины и шрифта) |
| Расходные материалы | Отсутствуют (ресурс источника >100 000 часов) | Иглы, пружины, подшипники (замена каждые 3-6 месяцев) |
| Воздействие на деталь | Отсутствие деформации, подходит для тонкостенных труб | Возможна деформация, не рекомендуется для закаленных сталей |
| Гибкость ПО | Легкое изменение макета, работа с базами данных, серийные номера | Ограниченные возможности редактирования, сложная переналадка |
| Шум при работе | Низкий (работает только вентилятор охлаждения) | Высокий (характерный стук при каждом ударе) |
| Стоимость владения (3 года) | Низкая (только электроэнергия) | Средняя/Высокая (запчасти + простои на замену игл) |
Для задач, где требуется высокая читаемость кодов и интеграция в линию «Индустрия 4.0», выбор очевиден в пользу лазера. Например, в кабельной промышленности, где ООО «Цзинань Лэйшэн Автоматизация Технологии» поставляет специализированные решения, скорость нанесения метки на движущийся кабель критична. Пневматика просто не успевает за экструдером, тогда как лазер синхронизируется с датчиком энкодера и наносит четкую маркировку «на лету». Однако, если нужно нанести глубокий рельеф на массивную поковку для последующей окраски, ударный метод может быть эффективнее по глубине проникновения, хотя и проигрывает в эстетике.
Интеграция в автоматизированные линии и роботизация
Современное производство редко использует станки в изоляции. Лазерный маркиратор должен стать частью единого организма цеха. Это требует наличия промышленных интерфейсов связи: Ethernet/IP, Profinet, Modbus TCP. Наш опыт показывает, что до 40% проблем при запуске возникают не из-за самого лазера, а из-за некорректной настройки обмена данными с PLC-контроллером линии. Оборудование должно принимать сигнал «Деталь в зоне», выполнять маркировку и отправлять подтверждение «Готово» за доли секунды. Любая задержка ведет к накоплению буфера и остановке конвейера.
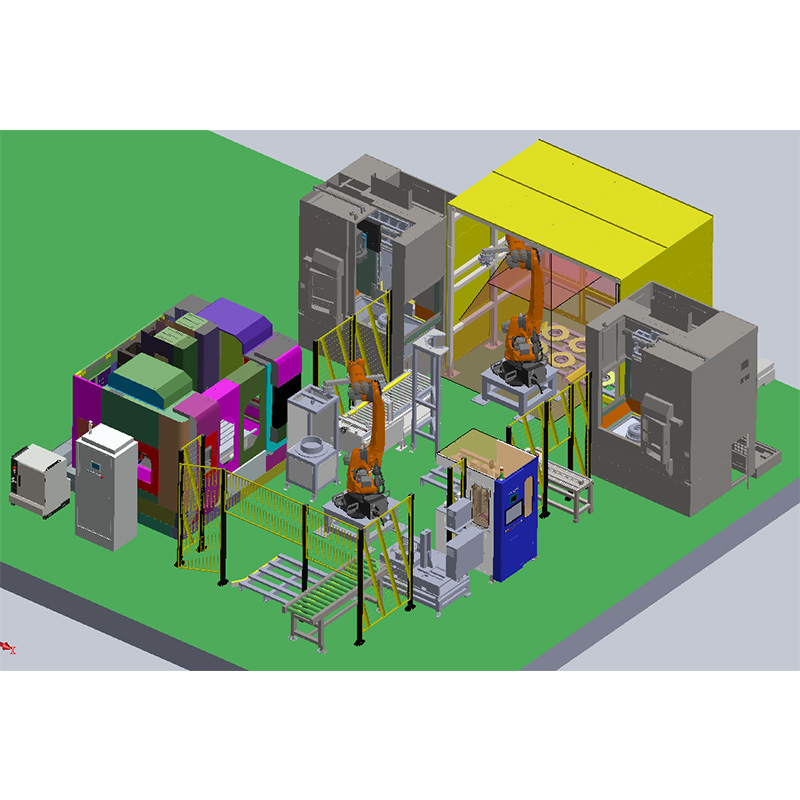
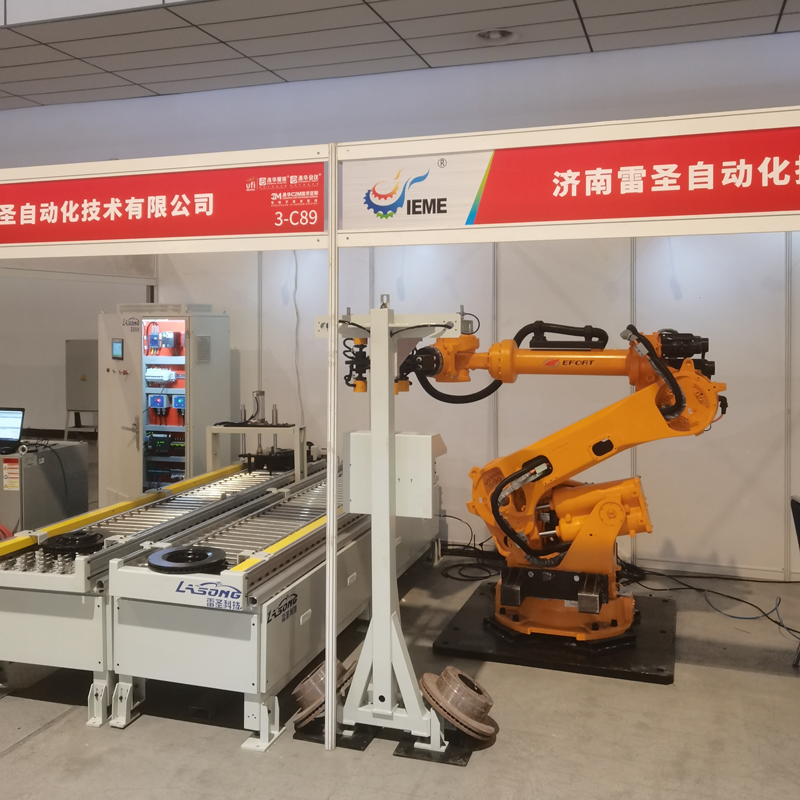
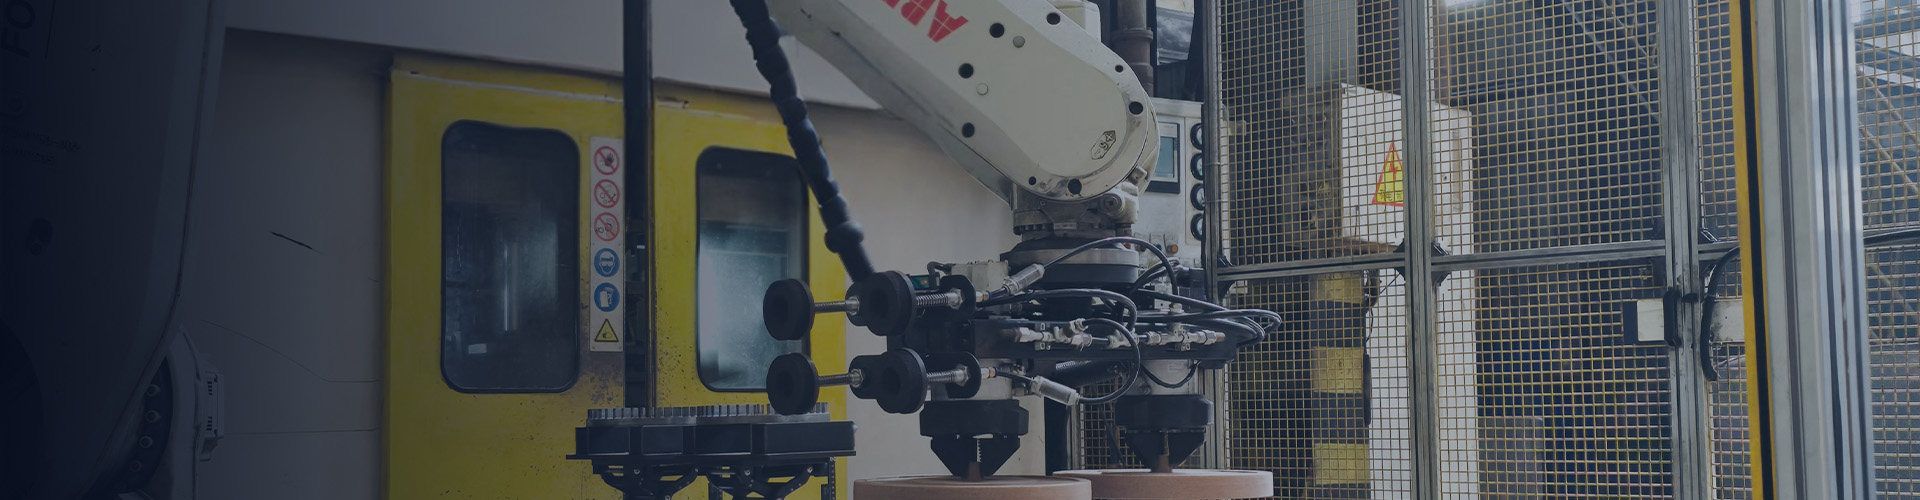
ООО «Цзинань Лэйшэн Автоматизация Технологии» специализируется не только на standalone-станках, но и на создании роботизированных ячеек. Использование манипуляторов для подачи деталей к лазерной голове или перемещения самой головы вдоль крупногабаритных изделий (например, рам грузовиков или длинномерных труб) открывает новые возможности. Роботизированные комплексы позволяют маркировать детали со всех сторон за один цикл, исключая человеческий фактор и переворот заготовки. В портфеле компании есть решения с интегрированной системой визуального контроля (Machine Vision), которая автоматически распознает положение детали, компенсируя неточность позиционирования робота, и проверяет качество нанесенного кода сразу после гравировки.
Важным аспектом является программное обеспечение. Оно должно поддерживать работу с внешними базами данных (SQL, Excel), генерировать уникальные серийные номера, даты выпуска и штрих-коды без участия оператора. В нашей практике был случай, когда отсутствие проверки контрольной суммы кода привело к выпуску партии с неверными данными, что повлекло отзыв продукции. Современные контроллеры, используемые в оборудовании высокого класса, включают функции валидации данных перед запуском цикла, минимизируя такие риски. При заказе оборудования обязательно требуйте демонстрацию работы ПО с вашей конкретной задачей и форматом данных.
Отраслевые кейсы: Трубы, Кабели, Автопром
Разные отрасли диктуют свои требования к маркировке. В трубной промышленности главная проблема — это криволинейная поверхность и возможное наличие смазки или окалины. Здесь применяются ротационные устройства (ось вращения), которые синхронно вращают трубу во время работы лазера. Глубина маркировки должна быть достаточной, чтобы пережить процесс антикоррозийной обработки и транспортировки, но не нарушить целостность стенки. Для труб малого диаметра используются специализированные люнеты, исключающие биение изделия.
В кабельной индустрии скорость является определяющим фактором. Экструзионные линии работают на высоких скоростях, и маркиратор должен успевать наносить информацию о сечении, напряжении и производителе непрерывным потоком. Ошибка в синхронизации приводит к «смазыванию» шрифта. Решения от ООО «Цзинань Лэйшэн Автоматизация Технологии» для этой сферы оснащены высокоскоростными сканаторами и алгоритмами компенсации скорости, обеспечивающими четкость символов даже при движении кабеля со скоростью несколько сотен метров в минуту. Долговечность маркировки здесь критична, так как кабель эксплуатируется десятилетиями в агрессивных средах.
Автомобильная промышленность предъявляет самые строгие требования к прослеживаемости (traceability). Каждая деталь двигателя, кузова или трансмиссии должна иметь уникальный Data Matrix код, считываемый на любом этапе сборки и утилизации. Стандарты VDA и AIAG регламентируют размер модуля кода, контрастность и остаточную глубину после покраски или дробеструйной обработки. Здесь часто применяются импульсные лазеры с особой длиной волны или режимом работы, позволяющим создавать контрастную черную маркировку на алюминии без снятия материала (annealing marking). Это сохраняет гладкость поверхности и коррозионную стойкость детали.
Сервисная поддержка и гарантии качества
Покупка промышленного оборудования — это начало долгосрочных отношений с поставщиком. Даже самый надежный лазерный маркиратор требует периодического обслуживания: чистки оптики, проверки юстировки, обновления ПО. Наличие складов запасных частей и квалифицированных инженеров в регионе эксплуатации — вопрос выживания производства. Компания ООО «Цзинань Лэйшэн Автоматизация Технологии» выстроила сервисную политику вокруг принципа индивидуального подхода. Партнерство с ведущими научно-образовательными организациями, такими как Шаньдунский университет и Шаньдунский научно-исследовательский институт автоматизации, позволяет компании постоянно обновлять технологическую базу и готовить специалистов высочайшего уровня.
Строгая система внутреннего контроля качества на производстве гарантирует, что каждое изделие проходит многоуровневую проверку. Тестируются параметры маркировки, стабильность позиционирования и надежность механических узлов. Это не просто формальность: многолетний опыт использования оборудования на предприятиях крупнейших производителей подтверждает его высокую долговечность. В отличие от торговых компаний, собирающих станки из покупных компонентов, производитель с полным циклом (R&D, производство, сервис) несет полную ответственность за совместимость всех узлов. Это снижает риск ситуаций, когда «левая» плата управления конфликтует с «правым» источником излучения.
При возникновении нестандартных задач компания готова разработать специализированную автоматизированную систему под конкретное техническое задание заказчика. Будь то интеграция в существующую линию розлива, создание мобильного поста маркировки для крупногабаритных конструкций или разработка уникального кондуктора для сложной геометрии детали — инженерная гибкость позволяет минимизировать риски внедрения. Философия «Продукция совершенна в дизайне, технологии создают ценность» реализуется в каждом проекте, стремясь сделать клиента более конкурентоспособным за счет повышения эффективности его процессов.
Часто задаваемые вопросы
Какой ресурс у волоконного источника излучения?
Средний ресурс современных волоконных источников составляет от 100 000 до 150 000 часов работы. Это означает, что при режиме эксплуатации 8 часов в день оборудование прослужит более 30 лет. Однако реальная деградация мощности начинается раньше, обычно после 50 000 – 60 000 часов, когда выходная мощность может снизиться на 10-15%. Важно отметить, что этот ресурс напрямую зависит от условий охлаждения. Перегрев диодов сокращает жизнь источника в разы. Поэтому использование качественных чиллеров и регулярная очистка радиаторов от пыли являются обязательными условиями для достижения заявленного срока службы.
Можно ли маркировать цветные металлы, такие как медь и латунь?
Да, можно, но это требует правильного выбора параметров. Медь и латунь обладают высокой отражающей способностью и теплопроводностью, что затрудняет маркировку стандартными настройками для стали. Для эффективной работы с этими материалами часто требуются источники с длиной волны 1064 нм и возможностью работы в режиме MOPA (Master Oscillator Power Amplifier), который позволяет регулировать частоту импульсов. Это дает контроль над тепловложением и позволяет избежать чрезмерного расплавления края знака. В некоторых случаях необходима предварительная обработка поверхности или использование специальных покрытий для улучшения поглощения лазерного излучения.
Насколько сложно интегрировать лазерный маркиратор в существующую линию?
Процесс интеграции зависит от уровня автоматизации вашей линии. Базовые модели подключаются через дискретные сигналы (вход/выход 24В), что просто реализовать даже на старом оборудовании. Более сложные системы требуют настройки сетевого протокола (Ethernet, Profinet). Главная сложность заключается не в подключении кабелей, а в синхронизации таймингов и обеспечении безопасности (блокировка доступа в зону工作时). Рекомендуется привлекать инженеров поставщика для проведения пусконаладочных работ, так как неправильная настройка триггеров может привести к пропуску деталей или двойной маркировке, что является браком.
Требуется ли сертификация оборудования для работы в России?
Да, для легальной эксплуатации и таможенного оформления промышленное оборудование должно соответствовать техническим регламентам Таможенного союза (ТР ТС). Основные сертификаты включают декларацию соответствия по электробезопасности и электромагнитной совместимости. Наличие маркировки EAC обязательно. Кроме того, для определенных отраслей могут потребоваться дополнительные разрешения, например, для работы во взрывоопасных зонах (сертификат Ex). При импорте оборудования из Китая важно убедиться, что поставщик предоставляет полный пакет документов для прохождения сертификации в аккредитованных лабораториях РФ.
Что делать, если маркировка получается бледной или неровной?
Первым делом проверьте фокусное расстояние. Смещение детали от фокальной плоскости даже на 1-2 мм резко снижает плотность энергии. Используйте калибровочный шаблон или функцию автофокуса, если она предусмотрена. Вторая причина — загрязнение защитного стекла или линзы фокусировки. Металлическая пыль, оседая на оптике, рассеивает луч. Регулярная продувка и замена защитных стекол решают эту проблему. Также стоит проверить настройки скорости и мощности: возможно, они не соответствуют типу материала. Если проблема сохраняется, необходимо провести диагностику источника и юстировку оптического тракта силами сервисного инженера.
Выбор надежного партнера для поставки оборудования — это стратегическое решение. ООО «Цзинань Лэйшэн Автоматизация Технологии» предлагает не просто станки, а комплексные решения, проверенные временем и реальными производственными задачами. От портативных устройств до роботизированных комплексов — весь спектр продукции разработан с учетом требований современных отраслей. Сотрудничество с нами гарантирует доступ к передовым технологиям, индивидуальную инженерную поддержку и уверенность в стабильности вашего производства. Мы стремимся войти в число 50 наиболее уважаемых компаний Китая в сфере нестандартной автоматизации, и каждый наш проект — это шаг к этой цели вместе с вами.
Если вы готовы модернизировать свой участок маркировки или внедрить новую автоматизированную линию, не откладывайте решение вопросов на потом. Свяжитесь с нами сегодня для получения детальной консультации и расчета коммерческого предложения под ваши задачи. Изучите подробнее наши возможности в разделе промышленные лазерные системы, чтобы убедиться в соответствии нашего оборудования вашим требованиям.