Высокое качество переносной лазерный маркиратор
2026-05-29
- Почему портативный лазерный маркиратор становится стандартом в промышленной идентификации
- Технические параметры, определяющие надежность оборудования
- Реальные сценарии применения в промышленности
- Типичные ошибки при эксплуатации и как их избежать
- Как выбрать поставщика и оценить риски импорта
- Часто задаваемые вопросы
Почему портативный лазерный маркиратор становится стандартом в промышленной идентификации
В условиях, когда производственные линии требуют мгновенной адаптации к новым задачам, стационарное оборудование часто становится узким местом. Лазерный маркиратор переносного типа решает эту проблему, позволяя оператору подойти к детали, а не наоборот. Мы наблюдаем сдвиг парадигмы: если пять лет назад мобильность считалась компромиссом в скорости, то современные волоконные источники мощностью 20–30 Вт обеспечивают скорость маркировки до 7000 мм/с даже в ручном режиме. Это не просто инструмент для нанесения логотипов, это критический элемент системы прослеживаемости (Traceability), особенно в секторах, где каждая единица продукции должна иметь уникальный код DataMatrix или QR.
Наша практика внедрения показывает, что компании, переходящие на гибкие лазерные решения, сокращают время переналадки линий на 40%. Однако выбор оборудования требует понимания физических ограничений. Оптика и система фокусировки в переносных моделях должны выдерживать вибрации и перепады температур без потери точности позиционирования луча. Если вы планируете маркировать металлические поверхности со сложной геометрией, игнорирование этого фактора приведет к браку уже в первую неделю эксплуатации.
Технические параметры, определяющие надежность оборудования
При выборе источника излучения большинство закупщиков смотрят только на мощность в ваттах, совершая стратегическую ошибку. Для глубокой гравировки алюминия или стали важна не столько пиковая мощность, сколько качество пучка (M² factor) и стабильность импульса. В нашей инженерной практике был случай, когда клиент приобрел дешевый 30-ваттный аппарат с высоким коэффициентом M². Результат: линия маркировки получилась широкой и размытой, что сделало код нечитаемым для промышленных сканеров на конвейере автозавода. Потери составили около 15% партии из-за необходимости повторной обработки.
Ключевые характеристики, которые необходимо проверять перед покупкой:
- Длина волны: Стандарт 1064 нм оптимален для металлов и некоторых пластиков. Для полимеров, чувствительных к перегреву, может потребоваться источник с длиной волны 355 нм (УФ), хотя такие переносные модели встречаются реже и стоят дороже.
- Система фокусировки: Наличие автоматической или полуавтоматической фокусировки обязательно. Ручная регулировка по линейке в условиях цеха, где освещение меняется, приводит к ошибкам фокуса в 30% случаев.
- Охлаждение: Воздушное охлаждение предпочтительнее для мобильных задач, так как исключает риск протечки жидкости при транспортировке. Современные радиаторы с тепловыми трубками эффективно отводят тепло даже при непрерывной работе в течение 8 часов.
- Защита корпуса (IP): Минимальный стандарт для промышленного использования — IP54. Это гарантирует защиту от пыли и брызг воды. Полностью герметичные корпуса (IP65) встречаются реже, но необходимы для работы в агрессивных средах, например, в химическом производстве.
Компания ООО «Цзинань Лэйшэн Автоматизация Технологии» учитывает эти нюансы при разработке своих портативных лазерных систем. Интеграция прецизионной оптики с усиленным корпусом позволяет их оборудованию сохранять калибровку даже после длительных перевозок между объектами. Такой подход подтвержден опытом работы с крупными производителями труб и кабелей, где оборудование эксплуатируется в жестких условиях строительных площадок и цехов.
Сравнение технологий маркировки: Лазер против ударно-точечной печати
Часто возникает вопрос: зачем платить больше за лазер, если пневматический маркер дешевле? Ответ кроется в глубине воздействия и скорости. Ударно-точечная технология (dot peen) создает метку механическим воздействием, что вызывает деформацию материала и высокий уровень шума. Лазер работает бесконтактно, удаляя материал испарением или изменяя его цвет (отжиг). Это критично для тонкостенных деталей, где механическое давление недопустимо.
| Параметр сравнения | Переносной лазерный маркиратор (Волоконный) | Пневматический (ударно-точечный) маркер |
|---|---|---|
| Скорость нанесения | Высокая (до 7000 мм/с). Мгновенное формирование кода. | Низкая (зависит от количества точек, обычно 30–50 мм/с). |
| Воздействие на материал | Бесконтактное. Нет механических напряжений в зоне маркировки. | Механическое. Возможна деформация тонких стенок. |
| Расходные материалы | Отсутствуют. Только электроэнергия. | Требуется сжатый воздух и периодическая замена игл/наконечников. |
| Шумность | Низкая (работает только вентилятор охлаждения). | Высокая (характерный стук при работе). |
| Глубина гравировки | До 0.5 мм за один проход (зависит от материала). | До 1.0 мм и более, но с риском сколов. |
| Применимость к криволинейным поверхностям | Высокая (при наличии 3D-линзы или ручной манипуляции). | Ограничена (требуется строгая перпендикулярность иглы). |
Выбор зависит от задачи. Если вам нужно нанести глубокий серийный номер на массивную стальную плиту, которая будет лежать под открытым небом 20 лет, пневматика может быть оправдана. Но для высокоскоростных линий, маркировки электронных компонентов или работы с нержавеющей сталью, где важен эстетический вид и отсутствие коррозии в зоне контакта, лазерный маркиратор не имеет альтернатив. Мы рекомендуем проводить тестовую маркировку на образцах вашего материала перед финальным решением, так как реакция сплава на лазерный луч может варьироваться в зависимости от легирующих добавок.
Реальные сценарии применения в промышленности
Рассмотрим два конкретных кейса из нашей практики, демонстрирующих эффективность мобильных решений. Первый случай связан с трубопроводной отраслью. Заказчику требовалось наносить маркировку на готовые секции труб диаметром до 1200 мм непосредственно на складе готовой продукции. Стационарный станок был неприменим из-за габаритов изделий. Использование переносного лазерного комплекса позволило оператору перемещаться вдоль трубы, нанося штрих-коды и технические данные за 15 секунд на одну позицию. Внедрение системы визуального контроля, интегрированной в решение от ООО «Цзинань Лэйшэн Автоматизация Технологии», дополнительно снизило процент брака из-за ошибок оператора до нуля, автоматически сверяя нанесенный код с базой данных.
Второй пример — автомобильная промышленность. На участке сборки двигателей необходимо маркировать блоки цилиндров перед отправкой на линию. Детали подаются в разных ориентациях, и жесткая автоматизация требовала бы сложных роботов-манипуляторов. Переносной лазер на штативе с поворотным кронштейном решил задачу за fraction стоимости роботизированной ячейки. Скорость обработки составила 45 деталей в час, что полностью соответствовало такту линии. Важно отметить, что в этом проекте использовалась специализированная программа, разработанная инженерами компании с учетом патентных решений в области программного обеспечения, что обеспечило высокую точность позиционирования даже при ручной наводке.
Эти примеры показывают, что универсального решения не существует. В одном случае ключевым фактором стала мобильность, в другом — гибкость интеграции. При планировании внедрения всегда оценивайте не только стоимость оборудования, но и стоимость минуты простоя линии. Надежность механических узлов и стабильность работы электроники, которые обеспечиваются строгим внутренним контролем качества на производстве в Цзинане, напрямую влияют на этот показатель.
Типичные ошибки при эксплуатации и как их избежать
Даже самое совершенное оборудование выйдет из строя prematurely, если нарушать правила эксплуатации. Самая распространенная ошибка — игнорирование чистоты оптического пути. Пыль, оседающая на защитном стекле фокусирующей линзы, под воздействием мощного лазерного луча выгорает, образуя непрозрачное пятно. Это снижает мощность на выходе и может привести к перегреву и разрушению самой линзы. Мы настоятельно рекомендуем проверять состояние защитного стекла каждые 4 часа работы и очищать его специальным безворсовым материалом.
Вторая ошибка касается заземления. Лазерные источники чувствительны к статическому электричеству и скачкам напряжения. В старых цехах с плохой электропроводкой отсутствие качественного заземления часто приводит к сбоям в работе контроллера или, в худшем случае, к выходу из строя диодной накачки. Перед первым включением обязательно измерьте сопротивление контура заземления — оно не должно превышать 4 Ом. Также стоит использовать стабилизатор напряжения, если в вашей сети наблюдаются просадки более 10%.
Третий момент — программное обеспечение. Многие пользователи пытаются использовать пиратские версии ПО, что несет риски не только юридические, но и технические. Нелицензионный софт часто содержит ошибки в драйверах управления гальваносканатором, что приводит к искажению геометрии символов. Компания предоставляет официальную поддержку и обновления прошивок, что гарантирует совместимость с новыми форматами файлов и операционными системами. Сотрудничество с ведущими научно-образовательными организациями, такими как Шаньдунский университет, позволяет постоянно совершенствовать алгоритмы обработки изображений, делая их более устойчивыми к внешним помехам.
Как выбрать поставщика и оценить риски импорта
Рынок насыщен предложениями, но не все производители обладают полным циклом разработки. Покупка у сборщика, который закупает компоненты на открытом рынке и собирает их в гаражных условиях, несет высокие риски. Отсутствие собственной сервисной базы и запасных частей превратит поломку в простой на месяцы. При выборе партнера обращайте внимание на наличие собственного патентного портфета и опыт работы с международными стандартами.
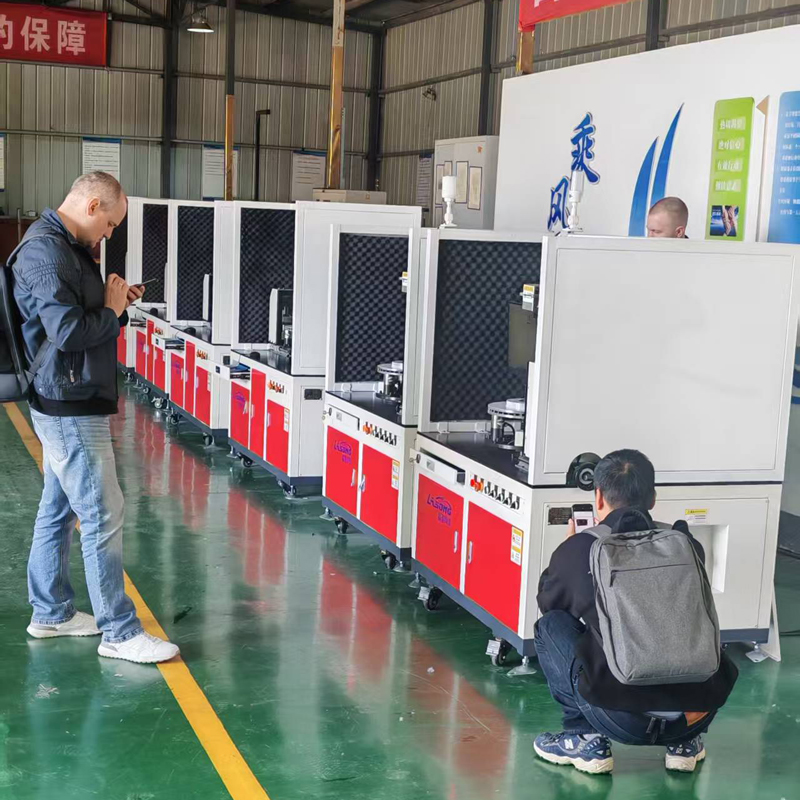
Сертификация играет ключевую роль при таможенном оформлении и безопасной эксплуатации. Оборудование должно соответствовать стандартам безопасности, таким как CE (для Европы) или EAC (для стран ЕАЭС). Наличие сертификата ISO 9001 у производителя говорит о налаженной системе менеджмента качества, но не гарантирует качество конкретного изделия. Требуйте протоколы заводских испытаний (FAT) для каждой единицы техники. В ООО «Цзинань Лэйшэн Автоматизация Технологии» каждое изделие проходит многоуровневую проверку параметров маркировки и надежности механических узлов перед отгрузкой, что минимизирует риски при получении товара.
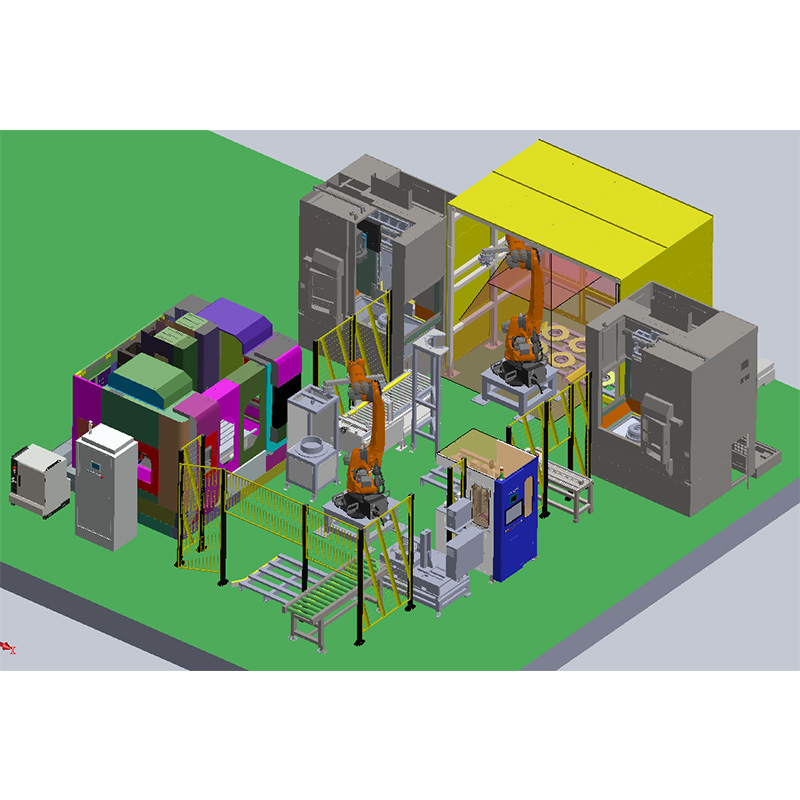
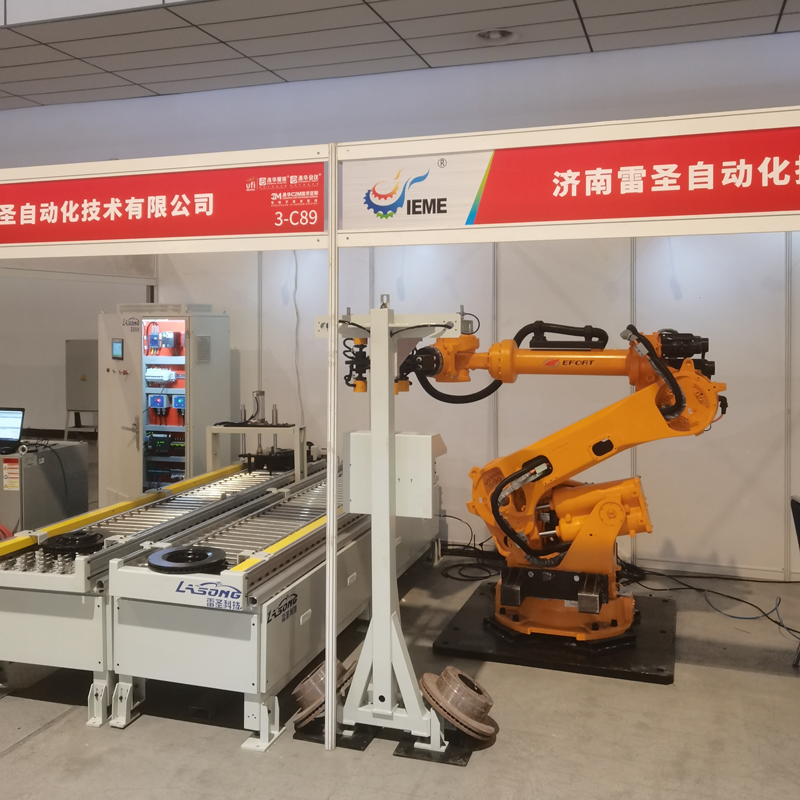
Логистика и сроки поставки также важны. Стандартный срок производства индивидуального заказа составляет 15–25 рабочих дней. Учитывайте время на доставку и таможенную очистку. Работа с компанией, имеющей опыт экспорта в ваш регион, упрощает процесс документального сопровождения. Гибкая инженерная поддержка, включающая создание систем по индивидуальным техническим заданиям, позволяет адаптировать оборудование под ваши уникальные процессы, будь то автоматизация загрузки, выгрузки или палетирования.
Часто задаваемые вопросы
Какова реальная глубина гравировки на стали?
Для стандартного волоконного лазера мощностью 20–30 Вт глубина гравировки на нержавеющей стали составляет 0.1–0.3 мм за один проход. Для достижения большей глубины требуется либо увеличение мощности источника (50–100 Вт), либо многократное прохождение луча по одной траектории, что увеличивает время цикла. Глубина также сильно зависит от скорости сканирования и частоты импульсов.
Можно ли маркировать цветные металлы, такие как медь или латунь?
Да, можно, но с оговорками. Медь и латунь имеют высокую отражающую способность на длине волны 1064 нм. Это требует использования источников с высокой пиковой мощностью импульса (MOPA лазеры предпочтительнее стандартных Q-switched). Без правильной настройки есть риск повреждения оптики из-за отраженного луча. Рекомендуется проводить тесты на образцах перед запуском серии.
Требуется ли специальное обслуживание?
Лазерные источники современного типа практически не требуют обслуживания в течение всего срока службы (обычно 100 000 часов). Основное внимание следует уделять чистоте внешних оптических элементов (защитных стекол) и системе вентиляции. Регулярная продувка корпуса сжатым воздухом от пыли продлевает жизнь электронным компонентам.
Какой интерфейс подключения используется?
Стандартным интерфейсом является USB для передачи данных и управления. Многие модели также поддерживают сетевое подключение (Ethernet) для интеграции в корпоративную сеть и удаленного мониторинга. Для подключения к производственным линиям доступны дискретные входы/выходы (I/O) для синхронизации с конвейером или роботом.
Инвестиция в качественный лазерный маркиратор — это вклад в долгосрочную эффективность вашего производства. Правильно подобранное оборудование окупается за счет снижения брака, отсутствия расходных материалов и повышения скорости процессов. Философия «Продукция совершенна в дизайне, технологии создают ценность» лежит в основе разработки современных систем, которые становятся надежным звеном в цепочке создания стоимости.
Если вы готовы модернизировать свой участок маркировки или нуждаетесь в нестандартном решении для автоматизации, свяжитесь с нашими инженерами для консультации. Мы поможем подобрать конфигурацию, которая идеально решит ваши задачи, учитывая все нюансы вашего производства. Портативные лазерные маркираторы от производителя — это гарантия качества и технологической поддержки на всех этапах сотрудничества.
Свяжитесь с нами сегодня, чтобы обсудить детали вашего проекта и получить коммерческое предложение.