Самый лучший УФ лазерный маркиратор заводы
2026-05-22
- Критерии выбора: почему не каждый лазерный маркиратор подходит для завода
- Технические параметры, определяющие качество маркировки
- Интеграция в автоматизированные линии и роботизация
- Отраслевые кейсы: от электроники до тяжелого машиностроения
- Распространенные ошибки при закупке и эксплуатации
- Сертификация и соответствие международным стандартам
- Часто задаваемые вопросы
- Заключение и рекомендации по выбору поставщика
Критерии выбора: почему не каждый лазерный маркиратор подходит для завода
Выбор оборудования для промышленной линии — это всегда компромисс между скоростью, точностью и стоимостью владения. Когда вы ищете самый лучший УФ лазерный маркиратор заводы, ключевым параметром становится не максимальная мощность, а стабильность длины волны 355 нм в условиях реального производства. В нашей практике мы видели случаи, когда предприятия закупали дорогие системы с заявленными характеристиками, которые деградировали через 6 месяцев непрерывной работы из-за перегрева оптического резонатора. Для инженера по автоматизации критично понимать: «лучший» станок — это тот, который интегрируется в ваш техпроцесс без простоев и обеспечивает читаемость кода DataMatrix даже на глянцевых или термочувствительных поверхностях.
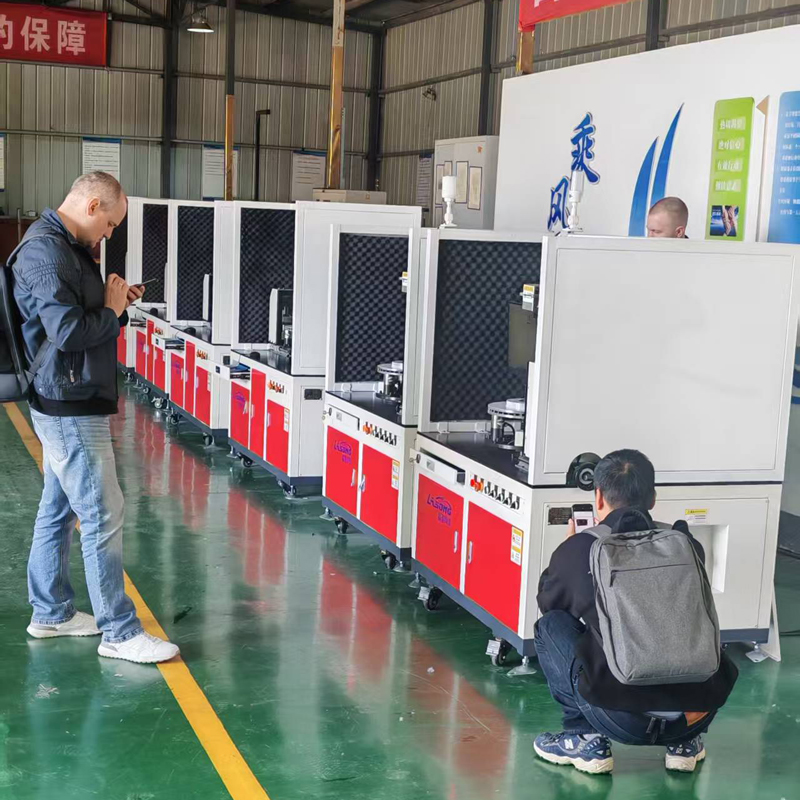
Рынок перенасыщен предложениями, где производители используют одни и те же китайские источники излучения, но качество сборки и калибровки оптики кардинально отличается. Мы рекомендуем отбрасывать варианты, где производитель не может предоставить протокол испытаний на ресурс кристалла. Надежный поставщик, такой как ООО «Цзинань Лэйшэн Автоматизация Технологии», внедряет строгий внутренний контроль на этапе сборки и калибровки, проверяя каждый узел на соответствие заявленным техническим характеристикам перед отгрузкой. Это гарантирует, что оборудование проработает заявленные 20 000–30 000 часов без потери качества луча, что подтверждено опытом эксплуатации на крупных трубных и кабельных производствах.
Технические параметры, определяющие качество маркировки
Длина волны 355 нанометров является стандартом для холодной абляции, но разброс параметров даже в рамках одного типа источника может достигать 10%. При выборе лазерный маркиратор обратите внимание на ширину импульса: для полимеров и электроники оптимальным значением является диапазон менее 15 нс. Если импульс длиннее, вы получите термическое воздействие вместо холодной маркировки, что приведет к оплавлению краев и браку продукции. В одном из проектов мы столкнулись с ситуацией, когда клиент пытался маркировать тонкостенные медицинские катетеры, и из-за неверного подбора частоты повторения импульсов материал просто прожигался насквозь.
Второй критический параметр — качество пучка (M²). Для высокоточных задач, таких как маркировка микрочипов или стеклянных флаконов, значение M² должно стремиться к 1. Чем ближе этот показатель к единице, тем меньше диаметр фокального пятна и выше плотность энергии. Это позволяет наносить маркировку со скоростью до 7000 мм/с без потери четкости. Многие бюджетные модели жертвуют качеством оптики ради снижения цены, используя линзы с низким порогом повреждения. В результате при работе на высоких скоростях пятно «плывет», и штрих-код перестает считываться сканерами на конвейере.
Система гальваносканаторов также играет решающую роль. Дешевые двигатели имеют высокий люфт и низкую скорость отклика, что создает эффект «лесенки» на диагональных линиях логотипов. Профессиональные решения оснащаются сканаторами с линейными двигателями и температурной компенсацией дрейфа. Мы настоятельно советуем требовать у поставщика образец маркировки на вашем материале перед покупкой. Только визуальная оценка реза и тест на адгезию (если используется краска) или на глубину выборки (для металлов) дадут объективную картину возможностей станка.
Сравнительная таблица характеристик источников излучения
| Параметр | Бюджетный сегмент | Промышленный стандарт (Рекомендуемый) | Премиум сегмент |
|---|---|---|---|
| Стабильность мощности | ±5% (требует частой калибровки) | ±1-2% (стабильна в течение смены) | <1% (лабораторная точность) |
| Ресурс диодной накачки | 15 000 часов | 25 000 – 30 000 часов | 40 000+ часов |
| Минимальный размер знака | 0.3 мм (с потерей четкости) | 0.15 мм (четкие края) | 0.1 мм (микромаркировка) |
| Охлаждение | Воздушное (шумное, зависимо от среды) | Водяное с чиллером (стабильная температура) | Прецизионное водяное охлаждение |
| Совместимость с автоматикой | Базовый TTL сигнал | PROFINET, EtherCAT, RS232 | Полная интеграция в SCADA/MES |
Интеграция в автоматизированные линии и роботизация
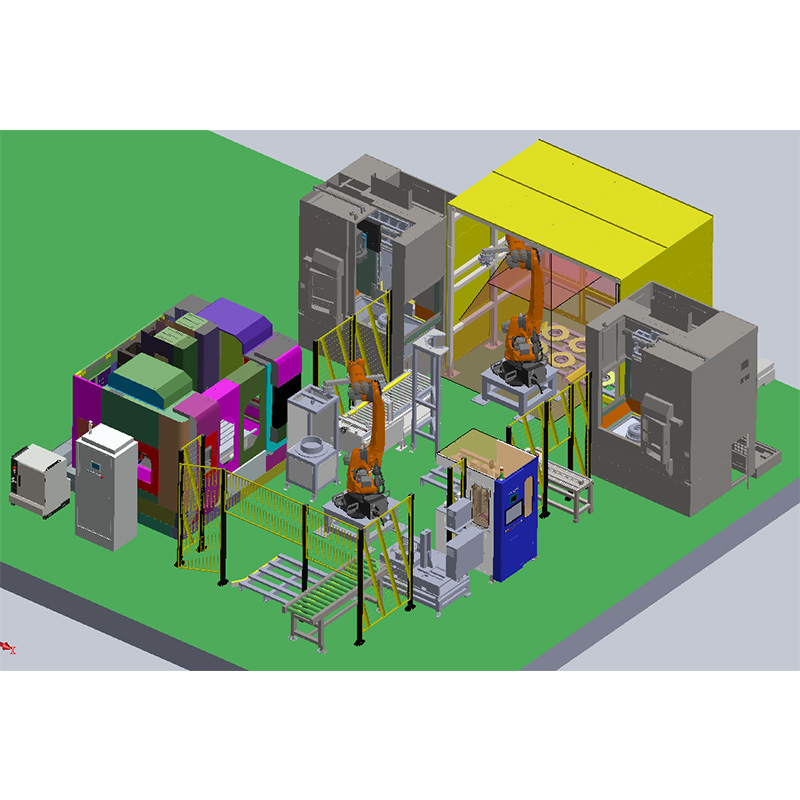
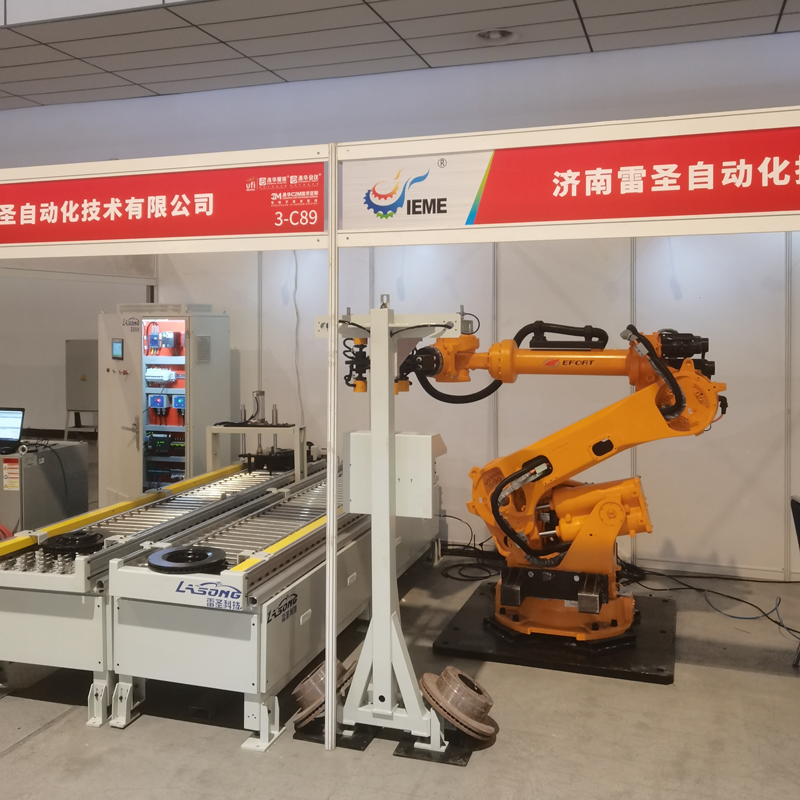
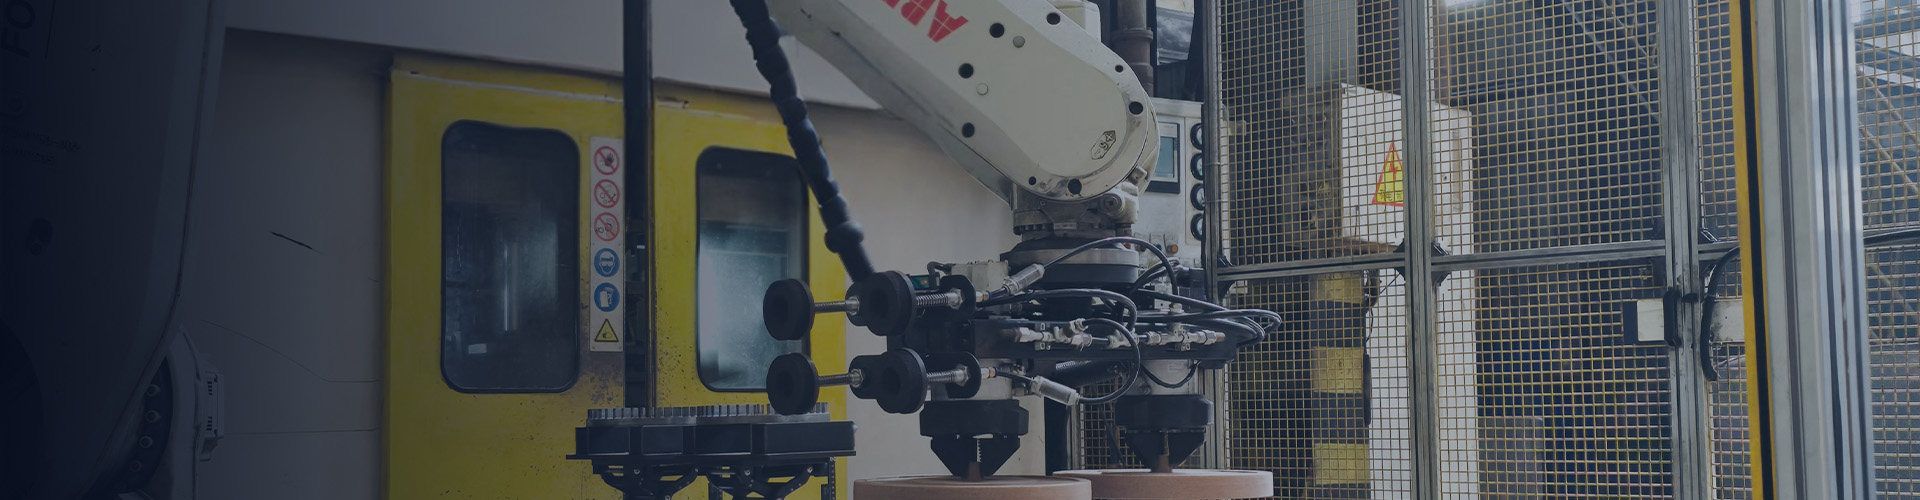
Современный завод требует не просто станка, а узла в единой цепи производства. Изолированное решение быстро становится «бутылочным горлышком». Лучший лазерный маркиратор должен иметь открытые протоколы обмена данными для связи с PLC-контроллерами и системами технического зрения. В портфеле ООО «Цзинань Лэйшэн Автоматизация Технологии» реализованы решения, где лазерная головка синхронизирована с роботом-манипулятором для маркировки крупногабаритных деталей, таких как автомобильные рамы или трубы большого диаметра. Такая связка позволяет обрабатывать детали сложной формы без необходимости их переустановки, что сокращает такт цикла на 30-40%.
Мы часто сталкиваемся с запросами на маркировку в потоке (on-the-fly), когда изделие движется по конвейеру со скоростью до 60 м/мин. Здесь критична задержка сигнала (latency). Если время отклика системы превышает 2 мс, код смещается относительно заданной позиции. Наши инженеры при разработке систем визуального контроля закладывают алгоритмы предиктивной коррекции, которые компенсируют вибрацию конвейера и неравномерность движения. Это особенно важно для фармацевтической отрасли, где требования к прослеживаемости (track & trace) регламентированы на государственном уровне.
Автоматизация загрузки и выгрузки также входит в спектр задач. Роботизированные комплексы для палетирования и подачи заготовок позволяют создать полностью безлюдный участок маркировки. Важно учитывать эргономику: зона обслуживания должна быть доступна оператору для быстрой замены расходников или очистки оптики без остановки всей линии. Мы рекомендуем предусматривать защитные кожухи с блокировкой доступа, соответствующие стандарту безопасности ISO 13849-1, чтобы исключить травматизм при работе с лазерным излучением 4-го класса опасности.
Отраслевые кейсы: от электроники до тяжелого машиностроения
В электронной промышленности требования к маркировке наиболее жесткие. Компоненты печатных плат чувствительны к перегреву, а площадь маркировки часто не превышает нескольких квадратных миллиметров. Один из наших клиентов, производитель светодиодных драйверов, столкнулся с проблемой отслоения контактных площадок при использовании волоконного лазера. Переход на УФ-систему с длиной волны 355 нм позволил наносить маркировку методом холодной абляции, полностью исключив термическое повреждение подложки. Скорость обработки одной платы составила 1.2 секунды, что соответствовало темпу сборочной линии.
В кабельной и трубной отрасли главные враги — это пыль, вибрация и агрессивная среда. Здесь оборудование работает в цехах, где температура колеблется от +5°C до +45°C, а влажность достигает 80%. Стандартные офисные лазеры выходят из строя в таких условиях за пару месяцев из-за конденсата на оптике. Специализированные модели, разработанные с учетом требований ГОСТ и международных стандартов, имеют герметичный корпус класса IP65 и систему положительного давления воздуха внутри шкафа управления. Это предотвращает попадание металлической пыли на зеркала сканатора, сохраняя качество луча годами.
Автомобильная промышленность диктует свои правила: маркировка должна быть вечной и считываться даже после пескоструйной обработки или покраски. Глубина гравировки на алюминиевых блоках цилиндров должна составлять не менее 0.2 мм, чтобы обеспечить контрастность. При этом скорость нанесения VIN-кода не должна снижать общую производительность линии. Мы внедрили решение на базе трехосевого динамического фокусирования, которое позволяет маркировать криволинейные поверхности без потери фокуса. Это устраняет необходимость в сложной механической фиксации детали строго в одной плоскости.
Распространенные ошибки при закупке и эксплуатации
Первая и самая дорогая ошибка — экономия на системе охлаждения. Многие покупатели выбирают воздушное охлаждение, чтобы сэкономить на чиллере и монтаже водопровода. Однако в летний период, когда температура в цехе поднимается, эффективность воздушного радиатора падает, мощность лазера проседает на 15-20%, и качество маркировки ухудшается. Мы фиксировали случаи выхода из строя кристалла из-за теплового удара именно в жаркие месяцы. Водяное охлаждение с замкнутым контуром и чиллером стоит дороже на этапе старта, но окупается за первый год за счет стабильности процесса и отсутствия простоев.
Вторая ошибка — игнорирование требований к вытяжке и фильтрации. При маркировке пластиков и композитов выделяются токсичные вещества и мелкодисперсная пыль, которая оседает на защитном стекле фокусирующей линзы. Если не установить эффективную систему аспирации непосредственно в зоне воздействия луча, прозрачность стекла упадет за одну смену. Это приведет к тому, что энергия лазера начнет поглощаться самим стеклом, вызывая его нагрев и трещины. Замена оптики в таком случае — это не только стоимость детали, но и потеря времени на юстировку системы.
Третья проблема — отсутствие квалификации у обслуживающего персонала. Операторы часто путают настройки мощности и скорости, пытаясь компенсировать загрязнение оптики увеличением мощности, что добивает источник излучения. Мы рекомендуем внедрять регламент профилактического обслуживания: еженедельная проверка чистоты оптики, ежемесячная калибровка развертки и ежегодная диагностика источника. Поставщики, предлагающие полноценное послепродажное техническое обслуживание и обучение, помогают избежать этих рисков, продлевая жизненный цикл оборудования в 1.5-2 раза.
Сертификация и соответствие международным стандартам
При импорте оборудования в страны ЕАЭС наличие сертификата соответствия является обязательным требованием таможенного законодательства. Оборудование должно соответствовать техническим регламентам ТР ТС 004/2011 (электробезопасность) и ТР ТС 020/2011 (электромагнитная совместимость). Кроме того, для лазерного оборудования критически важно соблюдение норм лазерной безопасности. Классификация по ГОСТ Р МЭК 60825-1 определяет необходимые меры защиты. Продукция, поставляемая серьезными производителями, такими как ООО «Цзинань Лэйшэн Автоматизация Технологии», проходит полную сертификацию и имеет весь пакет разрешительной документации, что снимает риски штрафов и приостановки производства со стороны надзорных органов.
Наличие сертификата ISO 9001 у производителя говорит о выстроенной системе менеджмента качества, но это лишь база. Более важным для покупателя является наличие отраслевых сертификатов, подтверждающих надежность в конкретных условиях. Например, для работы во взрывоопасных зонах (нефтегазовый сектор) требуется маркировка Ex. Хотя большинство УФ-лазеров работают в обычных цехах, устойчивость к вибрациям и ударам подтверждается испытаниями по стандартам IEC 60068. Мы советуем запрашивать у продавца не просто копию сертификата, а отчет об испытаниях конкретной партии оборудования, чтобы убедиться в актуальности данных.
Часто задаваемые вопросы
Какой срок службы у УФ лазера в реальном производстве?
Средний ресурс источника излучения составляет от 20 000 до 30 000 часов при соблюдении температурного режима. Однако реальная цифра зависит от режима работы: непрерывная работа 24/7 снижает ресурс быстрее, чем посменная эксплуатация с периодами остывания. В нашей практике мы наблюдали, что при правильной эксплуатации и своевременной замене фильтров чиллера, лазер сохраняет 80% начальной мощности даже после 25 000 часов наработки. Критическим фактором является стабильность напряжения в сети: скачки более 10% могут мгновенно вывести диоды накачки из строя, поэтому использование стабилизатор обязательно.
Можно ли маркировать черные пластики УФ лазером?
Да, это одно из главных преимуществ технологии. В отличие от инфракрасных лазеров, которые часто вызывают обугливание или глубокую гравировку на черном пластике, УФ-излучение вызывает фотохимическую реакцию, меняющую цвет материала без нарушения его структуры. Это позволяет получать контрастные белые или светло-серые знаки на черном фоне (так называемое “пенное” маркирование) с высокой скоростью. Глубина воздействия при этом минимальна (менее 0.01 мм), что сохраняет герметичность корпуса изделия. Этот метод широко применяется в автомобильной промышленности для маркировки кнопок панели приборов и переключателей.
Нужно ли специальное помещение для установки станка?
Специальное помещение не требуется, но необходимо соблюдение климатических условий. Температура в зоне установки должна поддерживаться в диапазоне +15…+25°C, а влажность — не более 60% без конденсации. Если в цеху много пыли, станок лучше разместить в отдельной кабинке или огражденной зоне с подводом сжатого воздуха для продувки оптики. Также важно обеспечить ровное, виброизолированное основание: тяжелые прессы или штампы, работающие рядом, могут передавать вибрацию на станину, что ухудшит точность позиционирования луча. В случаях сильной вибрации мы рекомендуем использовать активные виброгасящие опоры.
Заключение и рекомендации по выбору поставщика
Поиск идеального оборудования сводится к балансу между технологическими возможностями и надежностью сервиса. Самый лучший УФ лазерный маркиратор заводы — это не обязательно самый дорогой бренд, а система, адаптированная под ваши конкретные задачи и поддерживаемая квалифицированными инженерами. Компания ООО «Цзинань Лэйшэн Автоматизация Технологии» демонстрирует подход полного цикла: от разработки уникальных решений под нестандартные задачи до обеспечения запчастями на протяжении всего срока службы. Сотрудничество с ведущими научно-образовательными организациями, такими как Шаньдунский университет, позволяет внедрять передовые алгоритмы управления и визуального контроля, недоступные в массовом сегменте.
Не рискуйте производственным процессом ради сомнительной экономии. Проверенная надежность оборудования, подтвержденная многолетним опытом использования на предприятиях трубной, кабельной и автомобильной отраслей, стоит того, чтобы инвестировать в качественный продукт. Индивидуальный подход к каждому клиенту позволяет минимизировать риски внедрения и гарантировать бесперебойную работу линий. Если вы готовы модернизировать свое производство и получить инструмент, создающий реальную ценность, свяжитесь с нами сегодня для консультации и подбора конфигурации.
Для получения детального технико-коммерческого предложения и образцов маркировки ваших изделий перейдите по ссылке каталог лазерных маркираторов или оставьте заявку на сайте. Наши инженеры проведут анализ вашего техпроцесса и предложат оптимальное решение, которое окупится уже в первый год эксплуатации.