Известный кольцевой лазерный маркиратор завод
2026-05-22
- Почему промышленный лазерный маркиратор — это инвестиция в неизменность качества
- Интеграция лазерный маркиратор в автоматизированные линии: опыт ООО «Цзинань Лэйшэн»
- Сертификация и соответствие международным стандартам
- Обслуживание и долговечность: как продлить жизнь оборудованию
- Заключение: сделайте правильный выбор сегодня
Почему промышленный лазерный маркиратор — это инвестиция в неизменность качества
Выбор оборудования для нанесения постоянной маркировки на изделия определяет не только скорость вашей производственной линии, но и репутацию бренда на десятилетия вперед. В современной промышленности, где требования к прослеживаемости деталей ужесточаются с каждым годом, лазерный маркиратор перестал быть просто инструментом гравировки и превратился в ключевой элемент системы контроля качества. Мы работаем с сотнями заводов по всему миру и видим одну закономерность: предприятия, экономящие на источнике излучения или системе позиционирования в момент закупки, теряют до 15% производительности уже в первый год эксплуатации из-за простоев и перенастройки.
Наша практика показывает, что真正的 проблема кроется не в цене станка, а в его способности сохранять точность фокусировки при вибрациях конвейера и перепадах температур в цеху. Многие поставщики предлагают «универсальные» решения, которые на бумаге выглядят идеально, но в реальных условиях пыльного производства быстро выходят из строя. В этой статье мы разберем технические нюансы, которые отличают надежный промышленный аппарат от дешевого аналога, опираясь на опыт интеграции линий в трубной, кабельной и автомобильной отраслях.
Критерии выбора: мощность, длина волны и реальная скорость
Первый вопрос, который возникает у инженера при подборе оборудования — какой тип лазера необходим для конкретной задачи. Рынок переполнен предложениями, но физика процесса диктует жесткие ограничения. Для металлов стандартом де-факто стали волоконные источники с длиной волны 1064 нм, однако даже здесь есть нюансы. Мощность в 20 Вт может быть достаточной для глубокой гравировки на стали, но совершенно бесполезной для высокоскоростной маркировки алюминия без повреждения структуры материала.
Мы сталкивались с ситуацией, когда клиент закупил партию мощных 50-ваттных станков для маркировки тонкостенных медицинских инструментов. Результат оказался плачевным: избыточная энергия прожигала изделия насквозь, а попытка снизить мощность программно приводила к нестабильности импульса и нечитаемому штрих-коду. Это стоило заказчику двух недель простоя линии и потери партии продукции. Поэтому наш первый совет: никогда не выбирайте мощность «с запасом». Точное соответствие энергии импульса материалу важнее любых теоретических резервов.
Второй критический параметр — скорость сканирования головки. Производители часто указывают максимальную скорость в 7000–10000 мм/с, но это значение достигается только на идеальной траектории без сложных графических элементов. В реальности, при нанесении DataMatrix кодов или мелкого текста, эффективная скорость падает до 2000–3000 мм/с. Здесь важна не столько пиковая скорость гальванометров, сколько их способность к резкому торможению и разгону без искажения геометрии символов. Дешевые двигатели оставляют «шлейфы» на углах букв, делая маркировку браком.
Третий аспект, о котором часто забывают — система охлаждения. Воздушное охлаждение удобно для портативных решений, но в режиме 24/7 оно менее стабильно, чем водяное. Перегрев диода даже на 5 градусов выше нормы сокращает срок его службы вдвое. Если ваш завод работает в три смены, требование к наличию чиллера или развитой системы радиаторов должно быть приоритетным. Игнорирование этого фактора приводит к тому, что через год интенсивной работы мощность луча падает на 30%, и оборудование требует дорогостоящей замены источника.
Интеграция лазерный маркиратор в автоматизированные линии: опыт ООО «Цзинань Лэйшэн»
Установка станка в изолированной зоне — это прошлый век. Современное производство требует бесшовной интеграции маркировочного оборудования в общий поток. Именно здесь проявляется ценность комплексного подхода, который реализует ООО «Цзинань Лэйшэн Автоматизация Технологии». Будучи высокотехнологичным предприятием с полным циклом деятельности в городе Цзинань, компания объединяет разработку, производство и сервис, что позволяет создавать решения, адаптированные под конкретные технологические процессы заказчика, а не просто продавать коробочный продукт.
В портфеле компании представлены не только стандартные стационарные модели, но и специализированные системы для трубной и кабельной промышленности, где критически важна синхронизация скорости движения изделия и скорости нанесения метки. Мы видели случаи, когда обычные маркираторы не справлялись с маркировкой движущегося кабеля: изображение растягивалось или сжималось в зависимости от колебаний скорости экструдера. Решением стала интеграция энкодера и системы визуального контроля, которые в реальном времени корректируют работу гальванометров. Такой подход обеспечивает четкость штрих-кода даже при скоростях линии до 60 метров в минуту.
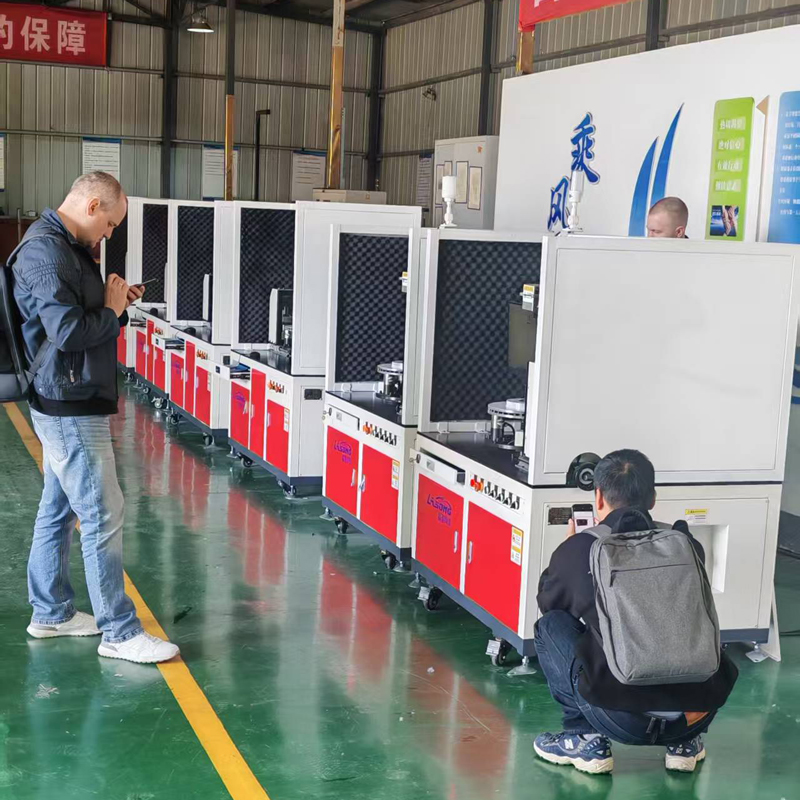
Производственная база оснащена современным оборудованием для сборки и калибровки, где каждое изделие проходит многоуровневую проверку. Это не просто формальность: в нашей практике был случай, когда партия блоков питания для лазеров имела скрытый дефект конденсаторов, который проявлялся только после 48 часов непрерывной работы. Благодаря строгой системе внутреннего контроля качества, эта партия была выявлена и заменена до отгрузки клиенту, предотвратив потенциальные простои на заводе покупателя в другой стране. Надежность механических узлов и стабильность позиционирования подтверждаются годами эксплуатации у крупнейших производителей труб и автокомплектующих.
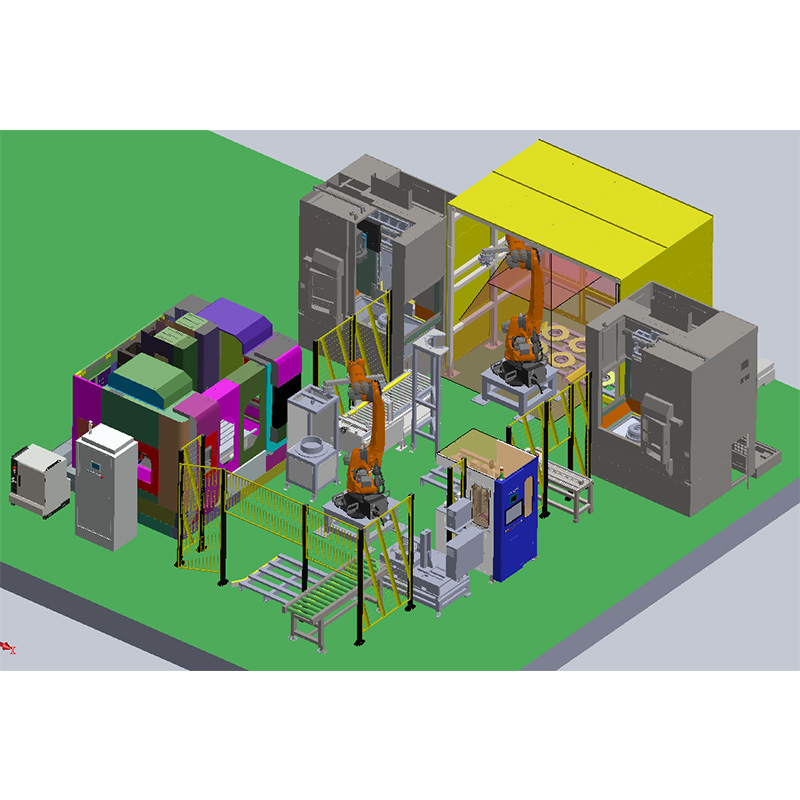
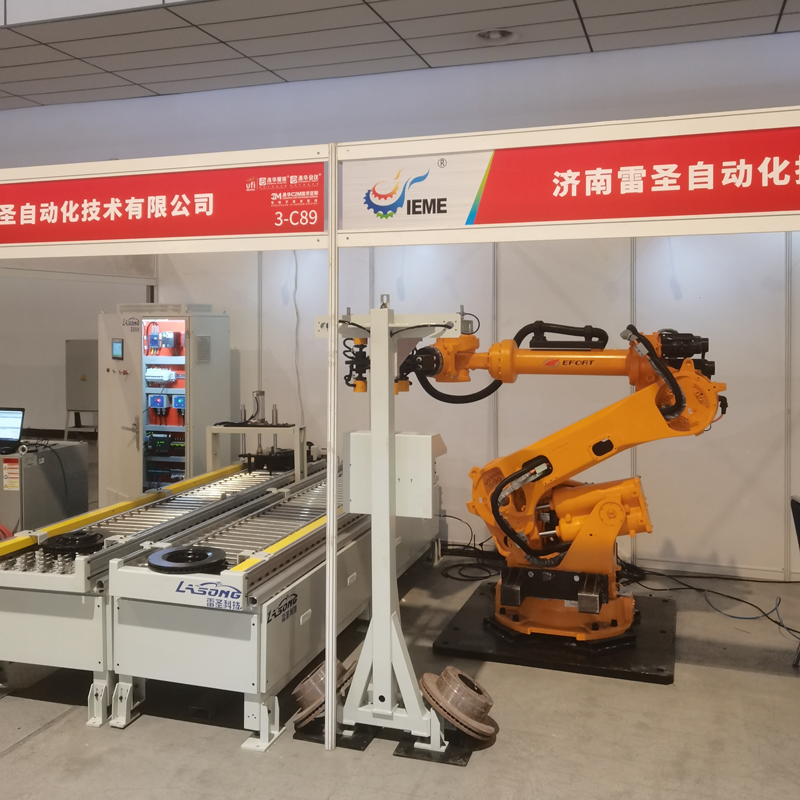
Важным преимуществом является возможность создания роботизированных комплексов. Для крупных деталей, таких как рамы автомобилей или элементы строительной техники, ручная подача невозможна. Роботизированные решения для автоматизации загрузки и выгрузки, разработанные инженерами компании, позволяют маркировать изделия сложной формы в нескольких плоскостях за один цикл. Сотрудничество с ведущими научно-образовательными организациями, такими как Шаньдунский университет и Шаньдунский научно-исследовательский институт автоматизации, обеспечивает научную основу для этих разработок, позволяя решать нестандартные задачи, которые не под силу типовым конфигурациям.
Сравнение технологий: Волоконный, CO2 и УФ лазеры
Неправильный выбор типа лазера — самая распространенная ошибка при закупке. Чтобы избежать лишних расходов, необходимо четко понимать физику взаимодействия излучения с материалом. Ниже приведена сравнительная таблица основных технологий, используемых в промышленной маркировке.
| Параметр | Волоконный (Fiber) | CO2 (Газовый) | Ультрафиолетовый (UV) |
|---|---|---|---|
| Длина волны | 1064 нм | 10.6 мкм | 355 нм |
| Основные материалы | Металлы (сталь, алюминий, латунь), некоторые пластики | Органика: дерево, кожа, стекло, акрил, большинство пластиков | Хрупкие материалы, стекло, кристаллы, термочувствительные полимеры |
| Принцип воздействия | Термическое плавление/испарение | Термическое испарение (нагрев) | «Холодная» абляция (разрыв молекулярных связей) |
| Срок службы источника | 100 000+ часов | 20 000 – 40 000 часов (трубка) | 30 000 – 50 000 часов |
| Точность и качество края | Высокая, возможен небольшой тепловой ободок | Средняя, широкий тепловой след | Экстремально высокая, отсутствие теплового воздействия (нет обугливания) |
| Рекомендуемое применение | Глубокая гравировка, маркировка серийных номеров на металле | Резка и гравировка упаковки, датировка продуктов питания | Маркировка электроники, медицинских стентов, ювелирных изделий |
Анализ таблицы показывает, что универсального решения не существует. Попытка использовать CO2-лазер для маркировки анодированного алюминия приведет лишь к поверхностному нагреву без контрастного следа, тогда как волоконный лазер снимет слой оксида, создав четкое черное или белое изображение. С другой стороны, использование волокна для стекла почти гарантированно приведет к трещинам из-за локального перегрева — здесь безальтернативен УФ-диапазон.
Один из наших клиентов, производитель электронных компонентов, пытался сэкономить, купив мощный волоконный станок для маркировки полимерных корпусов. Результат оказался катастрофическим: пластик плавился, образуя некрасивые наплывы, а в некоторых случаях детали деформировались. Замена источника на УФ-лазер мощностью всего 3 Вт решила проблему мгновенно: маркировка стала чистой, белой и не нарушила целостность корпуса. Этот пример подтверждает правило: технология должна соответствовать материалу, а не наоборот.
Сертификация и соответствие международным стандартам
При импорте промышленного оборудования в страны ЕАЭС, Европу или США ключевым барьером становится сертификация. Наличие маркировки CE или деклараций соответствия ГОСТ/EAC — это не просто бумажка для таможни, это гарантия безопасности персонала и электромагнитной совместимости. В нашей практике были случаи задержки грузов на границе из-за отсутствия правильных сертификатов на лазерный класс безопасности (обычно Class 4 для промышленных машин).
Компания уделяет особое внимание соблюдению стандартов ISO 9001 в процессе производства и тестирования. Каждое изделие проходит проверку не только на функциональность, но и на соответствие заявленным техническим характеристикам в условиях, имитирующих реальную эксплуатацию. Это включает в себя тесты на виброустойчивость, работу при повышенных температурах и длительные циклы включения-выключения. Такая дисциплина позволяет минимизировать риски внедрения и гарантирует бесперебойную работу оборудования в составе действующих линий.
Важно отметить, что программное обеспечение также должно быть лицензионным и поддерживаемым. Пиратские версии ПО для управления лазером часто содержат ошибки, приводящие к сбоям в передаче данных и потере координации осей. Мы предоставляем полное программное обеспечение с открытым API для интеграции с ERP-системами завода, что позволяет автоматически загружать данные для маркировки из базы данных предприятия, исключая человеческий фактор при вводе серийных номеров.
Часто задаваемые вопросы
Какова реальная стоимость владения лазерным маркиратором?
Многие покупатели смотрят только на цену покупки, игнорируя эксплуатационные расходы. Реальная стоимость складывается из цены оборудования, потребления электроэнергии, замены расходных материалов (линз, защитных стекол) и обслуживания. Волоконные лазеры практически не требуют расходников кроме электричества и сжатого воздуха, в то время как CO2-трубки требуют замены каждые 2-3 года, что составляет значительную статью расходов. Кроме того, энергопотребление волоконного источника в 3-4 раза ниже при той же эффективной мощности маркировки.
Можно ли маркировать искривленные поверхности?
Да, но для этого требуется специальное оборудование. Стандартные плоскопольные линзы имеют ограниченную глубину резкости (обычно ±1-2 мм). Для цилиндров, конусов или деталей со сложным рельефом необходимо использовать либо динамическую фокусировку (3D-головки), либо специализированные поворотные устройства (ротационные оси). В ассортименте ООО «Цзинань Лэйшэн» есть трехосевые модели и решения с интегрированной системой визуального контроля, которые автоматически компенсируют перепад высот, обеспечивая равномерную глубину гравировки по всей поверхности.
Как быстро происходит окупаемость оборудования?
Срок окупаемости зависит от объема производства и стоимости альтернативных методов (например, струйной печати или этикетирования). В среднем, при работе в две смены, промышленный лазерный маркиратор окупается за 6–9 месяцев. Это достигается за счет отсутствия расходных материалов (чернил, растворителей), высокой скорости нанесения (до 1000 деталей в час) и исключения брака, связанного со смазыванием или отклеиванием этикеток. Для высоких нагрузок экономия становится еще более очевидной.
Обслуживание и долговечность: как продлить жизнь оборудованию
Даже самое надежное оборудование требует внимания. Главная причина поломок промышленных лазеров — не износ компонентов, а неправильные условия эксплуатации. Пыль — враг номер один. Оптические линзы, покрытые слоем металлической или деревянной пыли, действуют как линза Френеля, фокусируя отраженное излучение обратно в голову сканера, что выводит дорогостоящие зеркала и моторы из строя за считанные дни.
Мы настоятельно рекомендуем устанавливать системы аспирации непосредственно в зоне маркировки. Это не только защищает оптику, но и удаляет продукты горения, которые могут осаждаться на изделии и ухудшать читаемость кода. Регулярная очистка защитного стекла (раз в смену или чаще, в зависимости от запыленности) — простая процедура, которая спасает тысячи долларов на ремонте. Используйте только специальные салфетки и спирт, никаких абразивов.
Второй важный момент — качество сжатого воздуха, если используется воздушная продувка зоны обработки. Наличие масла или влаги в воздухе приведет к быстрому загрязнению оптики. Установка качественных фильтров-осушителей на входе в систему обязательна. Также следует контролировать температуру в помещении: работа при температуре выше 35°C без дополнительного кондиционирования снижает ресурс диодов накачки.
Сервисная политика нашей компании строится вокруг принципа «индивидуальный подход к каждому клиенту». Мы не просто продаем станок, мы сопровождаем его всю жизнь. Это включает в себя удаленную диагностику, обучение операторов и наличие склада запчастей для оперативной замены узлов. Гибкая инженерная поддержка позволяет модернизировать существующие системы под новые задачи, например, добавить камеру для чтения кодов или конвейерную ленту, не покупая новое оборудование.
Перспективы развития и тренды 2025-2026 годов
Рынок промышленной маркировки движется в сторону полной автоматизации и интеллектуализации. Тренд ближайших лет — отказ от автономных станков в пользу встроенных модулей, управляемых единым центром производства. Искусственный интеллект начинает играть роль в контроле качества: камеры с машинным зрением не только позиционируют деталь, но и сразу после маркировки проверяют читаемость кода, отправляя брак на доработку без остановки линии.
Также растет спрос на «зеленые» технологии. Лазерная маркировка полностью исключает использование химикатов, чернил и растворителей, что соответствует ужесточающимся экологическим нормам в Европе и Северной Америке. Предприятия, переходящие на лазерные технологии, получают преимущество при прохождении экологических аудитов и сертификации продукции для экспорта.
Развитие ультракоротких импульсных лазеров (пико- и фемтосекундных) открывает новые возможности для работы с прозрачными материалами и тонкими пленками, где раньше лазер был неприменим из-за теплового повреждения. Хотя стоимость таких источников пока высока, их внедрение в массовое производство электроники и медицины — вопрос ближайшего времени.
Заключение: сделайте правильный выбор сегодня
Покупка промышленного лазерный маркиратор — это стратегическое решение, влияющее на эффективность всего производства. Ошибки на этапе выбора технологии или поставщика могут стоить миллионов рублей убытков и потерянного времени. Доверяйте только тем производителям, которые обладают собственным патентным портфелем, подтвержденным опытом работы в вашей отрасли и готовы предложить не просто железо, а комплексное инженерное решение.
Компания ООО «Цзинань Лэйшэн Автоматизация Технологии», руководствуясь философией «Продукция совершенна в дизайне, технологии создают ценность», готова стать вашим надежным партнером. Мы предлагаем полный вертикально интегрированный цикл: от разработки нестандартной автоматизированной системы под ваше техзадание до поставки, монтажа и пожизненной поддержки. Наша цель — войти в число 50 наиболее уважаемых компаний Китая в сфере нестандартной автоматизации, и каждый наш проект — шаг к этой цели через успех наших клиентов.
Не рискуйте производством, выбирая сомнительные варианты. Свяжитесь с нами сегодня, чтобы получить консультацию инженера, расчет экономической эффективности и индивидуальное коммерческое предложение. Мы поможем подобрать оборудование, которое станет фундаментом качества вашей продукции на долгие годы.
Для получения дополнительной информации о наших решениях в области пневматической и лазерной маркировки, а также роботизированных комплексах, посетите наш каталог: промышленные лазерные маркираторы и системы автоматизации.