OEM комбинированный плоско-кольцевой лазерный маркиратор завод
2026-05-21
- Что такое OEM комбинированный плоско-кольцевой лазерный маркиратор и зачем он нужен производству
- Технические параметры: на что смотреть при закупке оборудования
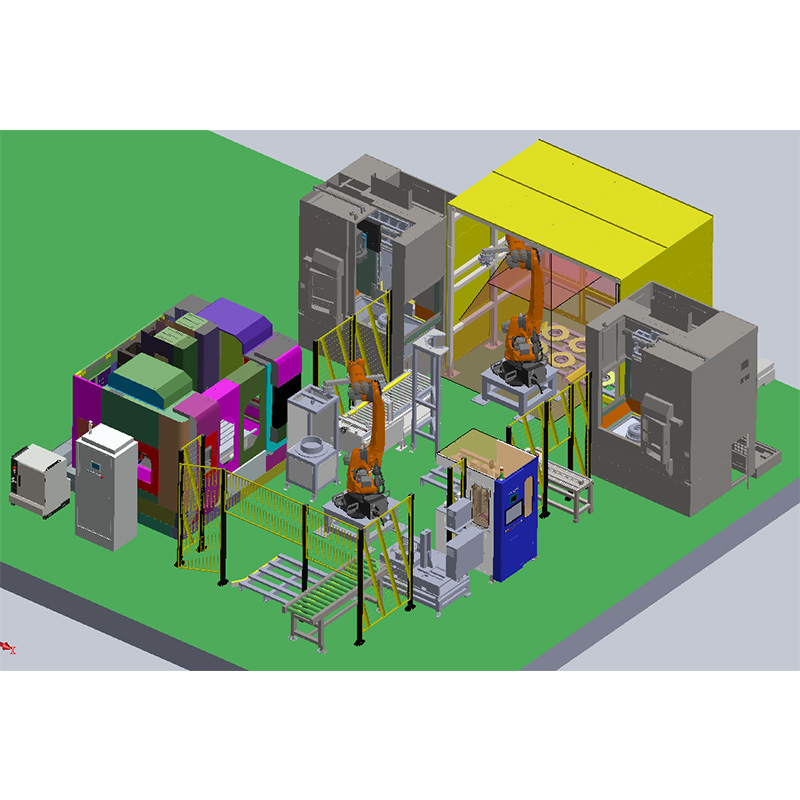
- Интеграция в автоматизированные линии и роботизированные комплексы
- Экономическое обоснование и расчет окупаемости (ROI)
- Сертификация и соответствие международным стандартам
- Часто задаваемые вопросы
- Заключение и следующие шаги
Что такое OEM комбинированный плоско-кольцевой лазерный маркиратор и зачем он нужен производству
Выбор оборудования для нанесения идентификационных меток на трубы, кабели и цилиндрические детали часто превращается в поиск компромисса между скоростью линии и качеством читаемости кода. Лазерный маркиратор комбинированного типа решает эту дилемму, объединяя возможность работы с плоскими поверхностями (торцы, бирки) и кольцевыми объектами (трубы большого диаметра, кабельная продукция) в едином технологическом цикле без переналадки станка. В нашей практике мы наблюдали, как заводы теряли до 15% времени смены только на механическую переориентацию головок при переходе с маркировки торцов труб на их боковую поверхность. Комбинированные системы устраняют этот простой, обеспечивая непрерывный поток данных в систему MES предприятия.
ООО «Цзинань Лэйшэн Автоматизация Технологии» интегрирует подобные решения в свои производственные линии, используя собственный опыт разработки прецизионного оборудования. Мы не просто собираем узлы, а создаем системы, где оптический путь лазера адаптируется под геометрию детали автоматически. Это критически важно для производителей, работающих в условиях высокой номенклатуры, когда партия труб диаметром 50 мм сменяется изделиями диаметром 300 мм. Гибкость конструкции позволяет оператору менять задачу за считанные минуты, сохраняя при этом глубину гравировки и контрастность метки.
Технические параметры: на что смотреть при закупке оборудования
При оценке спецификаций большинство закупщиков фокусируются на мощности источника излучения, упуская из виду ключевые параметры оптики и кинематики, которые напрямую влияют на рентабельность инвестиции. Мощность в 20, 30 или 50 Вт определяет скорость удаления материала, но именно качество фокусировки и стабильность позиционирования гарантируют, что DataMatrix код будет считываться сканером через пять лет эксплуатации в агрессивной среде. Для комбинированных систем критическим параметром является диапазон фокусировки по оси Z и угол поворотного механизма для кольцевой маркировки.
Рассмотрим конкретные цифры, которые должны быть в вашем техническом задании. Минимальная ширина линии для качественного штрих-кода не должна превышать 0.01 мм — это требование стандартов автоматической идентификации GS1. Если поставщик заявляет 0.03 мм, вы рискуете получить брак при высокоскоростном сканировании на конвейере. Второй важный параметр — повторяемость позиционирования поворотного модуля. Для труб диаметром свыше 200 мм отклонение даже в 0.1 мм приводит к разрыву линий кода. Наши инженеры при калибровке оборудования придерживаются допуска в 0.05 мм, что подтверждается протоколами испытаний перед отгрузкой.
Тип лазерного источника также диктует возможности применения. Волоконные лазеры (Fiber) идеальны для металлов и некоторых пластиков, обеспечивая высокую скорость и низкие эксплуатационные расходы. Однако для цветной маркировки на нержавеющей стали или работы с чувствительными полимерами часто требуются MOPA источники, позволяющие регулировать длительность импульса. В портфеле решений компании реализованы оба варианта, причем выбор делается не исходя из наличия на складе, а на основе анализа материала заказчика. Мы тестировали различные конфигурации на образцах клиентов и выяснили, что экономия на типе источника может привести к невозможности нанесения контрастной метки на определенных сплавах алюминия.
Важным аспектом является система охлаждения и пылезащиты. Промышленный цех — это не лаборатория. Наличие взвеси металлической пыли или масляного тумана требует оптики с классом защиты не ниже IP54, а в идеале IP65 для головки маркиратора. Пассивное охлаждение предпочтительнее активного (вентиляторы), так как оно исключает риск попадания пыли внутрь оптического блока и снижает уровень шума. В наших стационарных лазерных станциях мы используем герметичные оптические модули, что позволило увеличить межсервисный интервал с 6 месяцев до 2 лет в реальных условиях эксплуатации на трубных заводах.
Сравнительная таблица характеристик источников излучения
| Параметр | Стандартный Fiber (Q-Switched) | MOPA (Master Oscillator Power Amplifier) | Ультрафиолетовый (UV) |
|---|---|---|---|
| Длина волны | 1064 нм | 1064 нм (регулируемая) | 355 нм |
| Основное применение | Глубокая гравировка металлов, чернение | Цветная маркировка, чувствительные пластики, анодированный алюминий | Стекло, кристаллы, тонкие полимеры, “холодная” маркировка |
| Скорость маркировки | Высокая (до 7000 мм/с) | Средняя/Высокая (зависит от настройки импульса) | Низкая/Средняя |
| Тепловое воздействие | Заметное (риск оплавления кромок) | Минимальное (контролируемое) | Отсутствует (фотохимический процесс) |
| Стоимость владения | Низкая | Средняя | Высокая |
Интеграция в автоматизированные линии и роботизированные комплексы
Современный лазерный маркиратор не может существовать как孤岛 (изолированный остров); он должен быть полноценным узлом сети предприятия. Ошибка многих проектов автоматизации заключается в том, что оборудование покупается как standalone-решение, а затем пытаются “прикрутить” его к конвейеру. Правильный подход предполагает наличие встроенных интерфейсов связи Profibus, Profinet или Ethernet/IP с самого начала. Это позволяет станку получать данные о товаре непосредственно от ERP-системы и отправлять подтверждение об успешной маркировке обратно в контроллер линии.
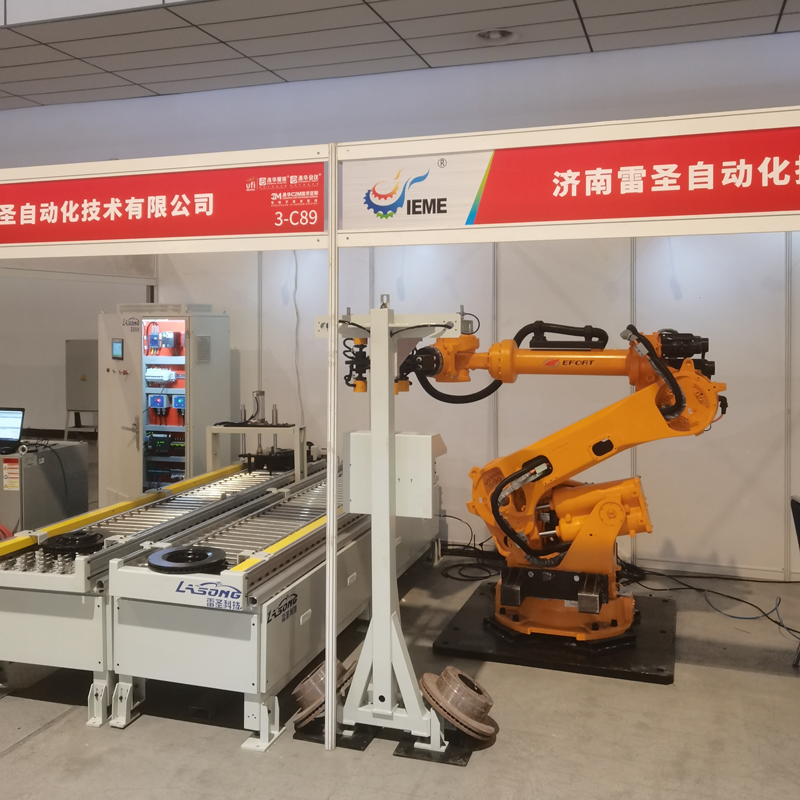
В рамках стратегии развития ООО «Цзинань Лэйшэн Автоматизация Технологии» особое внимание уделяется созданию роботизированных комплексов, где лазерная голова установлена на манипуляторе. Такое решение незаменимо для крупногабаритных изделий, которые невозможно перемещать через стационарную зону маркировки. Например, при работе с трубами длиной 12 метров использование робота позволяет наносить маркировку в любой точке изделия без его вращения. Мы внедрили такие системы на предприятиях, где традиционные проходные станки занимали бы слишком много полезной площади цеха.
Системы визуального контроля (Machine Vision) становятся обязательным элементом надежной линии. Камера, установленная сразу после зоны лазерного воздействия, считывает нанесенный код и сверяет его с базой данных. Если чтение не удалось или код поврежден, система автоматически сигнализирует об отбраковке или инициирует повторную маркировку. В нашей практике был случай, когда отсутствие такой камеры привело к выпуску партии из 5000 единиц продукции с нечитаемыми кодами, что повлекло за собой штраф со стороны логистического партнера заказчика. Интеграция зрения в контур управления минимизирует человеческий фактор и гарантирует 100% прослеживаемость.
Программное обеспечение должно поддерживать работу с динамическими данными: серийные номера, даты производства, сменные коды, QR-коды с зашифрованной информацией. Интерфейс оператора обязан быть интуитивно понятным, чтобы переналадку мог выполнить рабочий средней квалификации, а не инженер-программист. Мы разрабатываем ПО с учетом эргономики, предусматривая шаблоны для типовых задач и защиту от случайного изменения критических параметров мощности и скорости. Это снижает риск брака из-за ошибки оператора до нуля.
Экономическое обоснование и расчет окупаемости (ROI)
Переход от струйной или ударно-точечной маркировки к лазерной часто воспринимается как увеличение капитальных затрат. Действительно, первоначальная стоимость лазерного комплекса выше. Однако анализ совокупной стоимости владения (TCO) за период в 3-5 лет показывает обратную картину. Расходные материалы для струйных принтеров (чернила, растворители) составляют значительную статью расходов, которая растет с увеличением объема производства. Лазерное оборудование не требует расходников, кроме электроэнергии.
Давайте посчитаем на конкретном примере. Предприятие маркирует 10 000 труб в месяц. Струйный принтер потребляет картриджи и сольвент на сумму около $300-$400 ежемесячно. За 5 лет это $24,000 чистых убытков, не считая простоев на замену картриджей и очистку головок. Лазерный маркиратор окупает свою стоимость обычно за 12-18 месяцев исключительно за счет экономии на расходниках. После этого срока каждое нанесенное изображение приносит чистую прибыль.
Кроме того, нельзя игнорировать фактор качества и репутации. Стирающаяся или бледная маркировка вызывает вопросы у конечного потребителя и усложняет приемку товара сетевыми ритейлерами или крупными промышленными заказчиками. Надежная, вечная лазерная гравировка повышает воспринимаемую ценность продукта. В автомобильной и авиационной промышленности, где требования к прослеживаемости деталей регламентированы жесткими стандартами, использование альтернативных методов маркировки просто недопустимо.
Еще один скрытый резерв экономии — экологические платежи и безопасность труда. Работа с растворителями требует специальных систем вентиляции, хранения опасных веществ и утилизации отходов. Лазерная маркировка — это чистый процесс, который часто позволяет обойтись существующей общеобменной вентиляцией, снижая затраты на инфраструктуру цеха. Компания стремится минимизировать риски внедрения для своих клиентов, предлагая решения, которые встраиваются в действующие линии без необходимости капитального ремонта помещений.
Сертификация и соответствие международным стандартам
При экспорте оборудования или производстве продукции на экспорт критически важно соответствие техническим регламентам. Для рынка России и ЕАЭС это сертификация по стандартам ГОСТ и получение декларации соответствия ТР ТС. Оборудование должно отвечать требованиям электробезопасности и электромагнитной совместимости. ООО «Цзинань Лэйшэн Автоматизация Технологии» обеспечивает полное сопровождение документов, необходимых для таможенной очистки и легальной эксплуатации станков на территории стран-партнеров.
Международные стандарты, такие как CE (для Европы) или FDA (для США, особенно для лазерной безопасности), также являются маркером качества производителя. Наличие этих сертификатов говорит о том, что конструкция станка прошла независимую проверку на безопасность для оператора. Лазерное излучение класса 4 требует обязательного наличия защитных кожухов, блокировок и предупреждающей сигнализации. Игнорирование этих норм может привести к остановке производства проверяющими органами и серьезным штрафам.
Мы сотрудничаем с ведущими научно-образовательными организациями, такими как Шаньдунский университет и Шаньдунский научно-исследовательский институт автоматизации, чтобы наши разработки соответствовали самым современным требованиям науки и техники. Это партнерство позволяет нам внедрять инновационные алгоритмы управления лучом и системы компенсации температурных деформаций, которые пока недоступны массовому сегменту рынка. Научная база обеспечивает технологический суверенитет и возможность решать нестандартные задачи, с которыми сталкиваются передовые производства.
Часто задаваемые вопросы
Какова реальная скорость маркировки на круглых изделиях?
Скорость зависит от требуемой глубины и материала, но для стандартной поверхностной маркировки на алюминиевых трубах современные волоконные источники обеспечивают скорость до 6000-7000 мм/с. При кольцевой маркировке скорость вращения изделия синхронизируется с работой гальваносканатора. Важно понимать, что высокая скорость возможна только при использовании качественной оптики с малым пятном фокусировки. В наших тестах на образцах клиентов мы достигали цикла маркировки одной трубы (диаметр 100 мм, длина окружности) менее чем за 2 секунды, включая время на позиционирование.
Можно ли маркировать черные металлы без повреждения антикоррозийного покрытия?
Да, это возможно при использовании технологии “отжига” или цветной маркировки, доступной на MOPA источниках. Правильно подобранные частота импульсов и мощность позволяют изменить структуру оксидной пленки на поверхности стали, создавая контрастное изображение без снятия слоя материала и нарушения целостности покрытия. Это критически важно для трубной отрасли, где сохранение защитного слоя гарантирует долговечность изделия. Обычные Q-switched лазеры могут повредить покрытие, поэтому выбор типа источника здесь решающий.
Требуется ли специальное обслуживание лазерного маркиратора?
Волоконные лазеры практически не требуют обслуживания в течение всего срока службы источника (обычно 100 000 часов). Основное внимание нужно уделять чистоте защитного стекла фокусирующей линзы. В пыльных производствах рекомендуется устанавливать воздушную завесу или использовать защитные шторки, чтобы предотвратить оседание пыли на оптике. Замена расходных элементов, характерная для струйных принтеров, полностью исключена. Единственное регулярное действие — проверка системы охлаждения и удаление пыли из вентиляционных отверстий корпуса раз в полгода.
Как происходит интеграция с существующей базой данных предприятия?
Наши контроллеры поддерживают стандартные промышленные протоколы обмена данными. Маркиратор может работать в режиме “ведомого”, получая текстовую строку или файл с кодом от上位ней системы (SCADA, MES, ERP) по сети Ethernet или через дискретные сигналы PLC. Возможна также работа в автономном режиме с загрузкой списков маркировки через USB или сеть. Программное обеспечение позволяет создавать переменные поля, которые автоматически инкрементируются или подгружаются из внешней базы, обеспечивая полную уникальность каждого изделия.
Заключение и следующие шаги
Внедрение комбинированного плоско-кольцевого лазерного маркиратора — это стратегическое решение, которое переводит производство на новый уровень автоматизации и контроля качества. Это не просто покупка станка, это инвестиция в надежность бренда и соответствие глобальным стандартам прослеживаемости. Ошибки в выборе оборудования на этапе планирования могут стоить дорого в будущем, поэтому важно опираться на опыт компаний, которые уже прошли этот путь и имеют действующие референс-проекты в вашей отрасли.
Компания ООО «Цзинань Лэйшэн Автоматизация Технологии» готова предложить не просто каталожное изделие, а комплексное инженерное решение, адаптированное под ваши конкретные задачи. От прототипирования и тестирования на ваших образцах до монтажа и обучения персонала — мы сопровождаем проект на всех этапах. Наша цель — стать вашим надежным партнером в сфере промышленной автоматизации, предоставляя технологии, которые создают реальную ценность.
Не откладывайте модернизацию производства на потом. Конкуренты уже используют преимущества лазерных технологий для сокращения издержек и повышения прозрачности цепочек поставок. Свяжитесь с нами сегодня для получения детальной консультации и расчета экономической эффективности внедрения лазерного маркиратора для вашего конкретного случая. Мы поможем подобрать оптимальную конфигурацию, которая окупится в кратчайшие сроки.