Лазерный маркиратор по металлу заводы
2026-05-25
Выбор лазерного маркиратора по металлу: критерии для заводов и производств
Лазерный маркиратор по металлу — это не просто инструмент нанесения логотипа, а ключевой элемент системы прослеживаемости продукции на современном заводе. В нашей практике мы наблюдали случаи, когда экономия 15% на стоимости источника излучения приводила к потере 40% производительности линии из-за частых калибровок и деградации луча через 18 месяцев эксплуатации. Для промышленных предприятий выбор оборудования диктуется не ценой входа, а совокупной стоимостью владения (TCO) и способностью интегрироваться в существующие автоматизированные ячейки без простоев.
Рынок перенасыщен предложениями, где заявленные характеристики часто расходятся с реальными показателями в цеху. Заводы нуждаются в решениях, способных работать в режиме 24/7 при наличии вибраций, пыли и перепадов температур. Ключевым фактором становится не только мощность лазера, но и стабильность оптической схемы, качество программного обеспечения для интеграции с ERP-системами и доступность сервисной поддержки. ООО «Цзинань Лэйшэн Автоматизация Технологии» решает эти задачи за счет полного цикла производства: от разработки оптики до финальной сборки роботизированных комплексов, что исключает риски несоответствия компонентов.
Технические параметры, влияющие на надежность маркировки
При оценке спецификаций большинство закупщиков фокусируются на мощности (20 Вт, 30 Вт, 50 Вт), упуская из виду более критичные параметры, такие как качество пучка (M²) и длина волны. Для нержавеющей стали и алюминия оптимальным стандартом является волоконный лазер с длиной волны 1064 нм, однако для анодированных поверхностей или чувствительных сплавов иногда требуются источники с другими характеристиками. Мы рекомендуем требовать у поставщика протокол испытаний, где зафиксирована стабильность мощности во времени: падение более чем на 5% за первые 1000 часов работы свидетельствует о низком качестве диодной накачки.
Скорость маркировки напрямую зависит от гальванометрического сканатора. Дешевые модели имеют время установки точки (settling time) около 0.4 мс, тогда как промышленные стандарты требуют показателей ниже 0.2 мс для достижения скоростей выше 7000 мм/с без потери четкости штрих-кода DataMatrix. Ошибка в выборе сканатора приводит к тому, что на высоких скоростях углы символов “плывут”, делая код нечитаемым для промышленных сканеров. Это фундаментальная проблема, которую невозможно исправить программно post-factum.
Охлаждение системы также играет решающую роль. Воздушное охлаждение допустимо для малых мощностей до 30 Вт в чистых помещениях, но для мощных станков (50 Вт и выше) или условий с металлической пылью обязательна водяная система чиллерного типа. Перегрев оптических модулей вызывает тепловую линзу, смещающую фокусное пятно и снижающую глубину гравировки. На одном из объектов мы столкнулись с ситуацией, когда отсутствие фильтрации воздуха в системе охлаждения привело к засорению радиаторов и выходу из строя трех источников за полгода.
Интеграция в автоматизированные линии и роботизация
Современный завод требует не изолированного станка, а модуля, встроенного в конвейер или роботизированную ячейку. Лазерный маркиратор должен иметь открытые протоколы обмена данными (TCP/IP, Modbus, Profinet) для синхронизации с PLC-контроллерами линии. Задержка сигнала между датчиком присутствия детали и началом импульса лазера не должна превышать 10 мкс, иначе маркировка сместится относительно края изделия. Инженеры ООО «Цзинань Лэйшэн Автоматизация Технологии» реализуют эту задачу путем предустановки промышленных интерфейсов и тестирования связи с контроллерами Siemens, Omron и Mitsubishi перед отгрузкой.
Для сложных геометрий, таких как трубы большого диаметра или кабельная продукция, критически важна система визуального контроля (Machine Vision). Камера считывает положение детали в реальном времени и корректирует траекторию луча, компенсируя люфты механической подачи. Без этой функции оператор вынужден вручную позиционировать каждую деталь, что снижает общую эффективность оборудования (OEE) на 30-40%. Наши решения включают интегрированные камеры, позволяющие маркировать движущиеся объекты без остановки конвейера, обеспечивая точность позиционирования до ±0.01 мм.
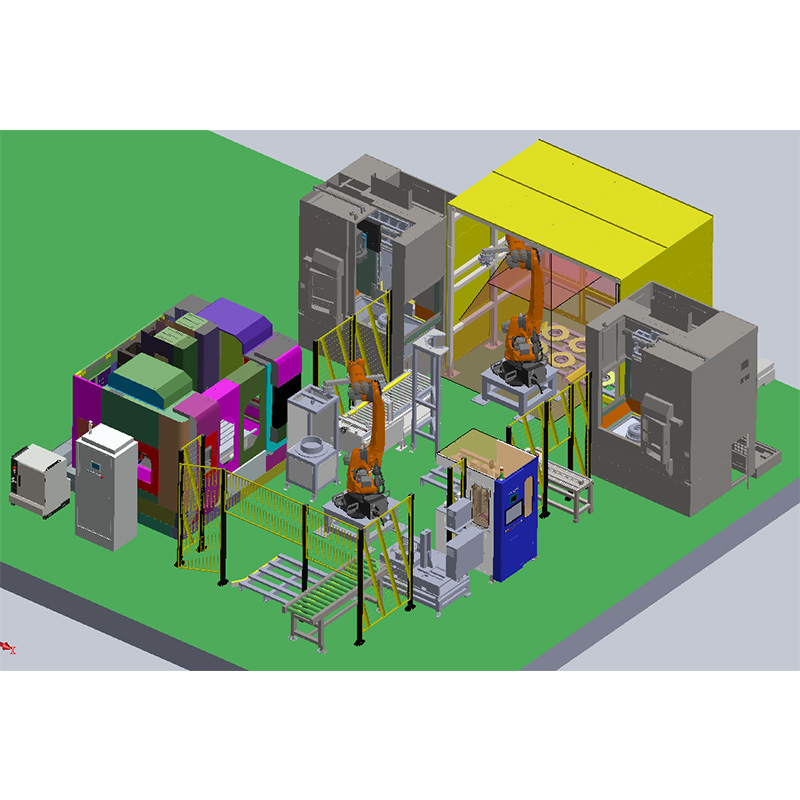
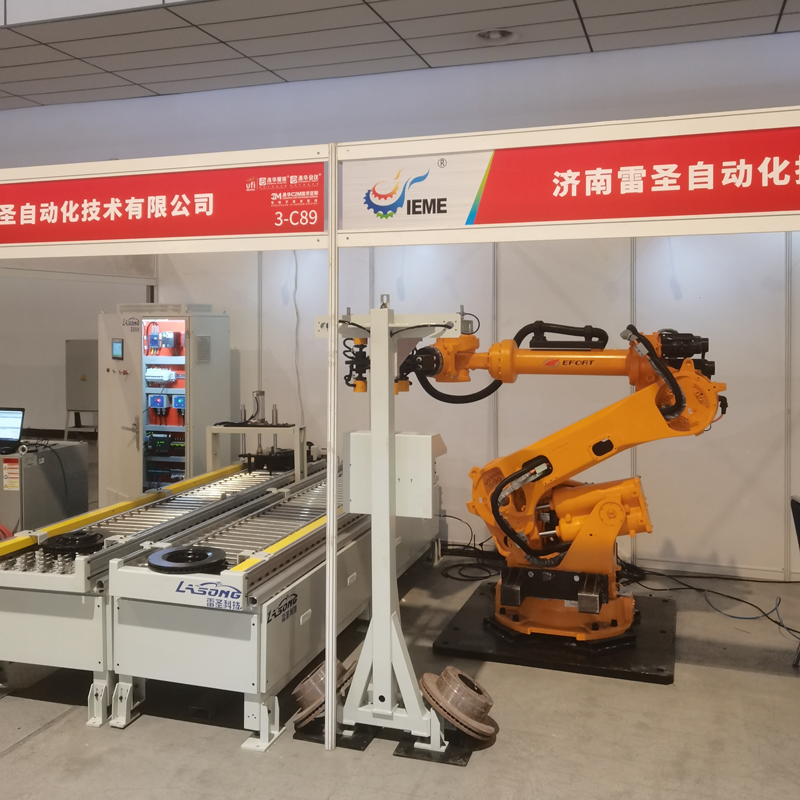
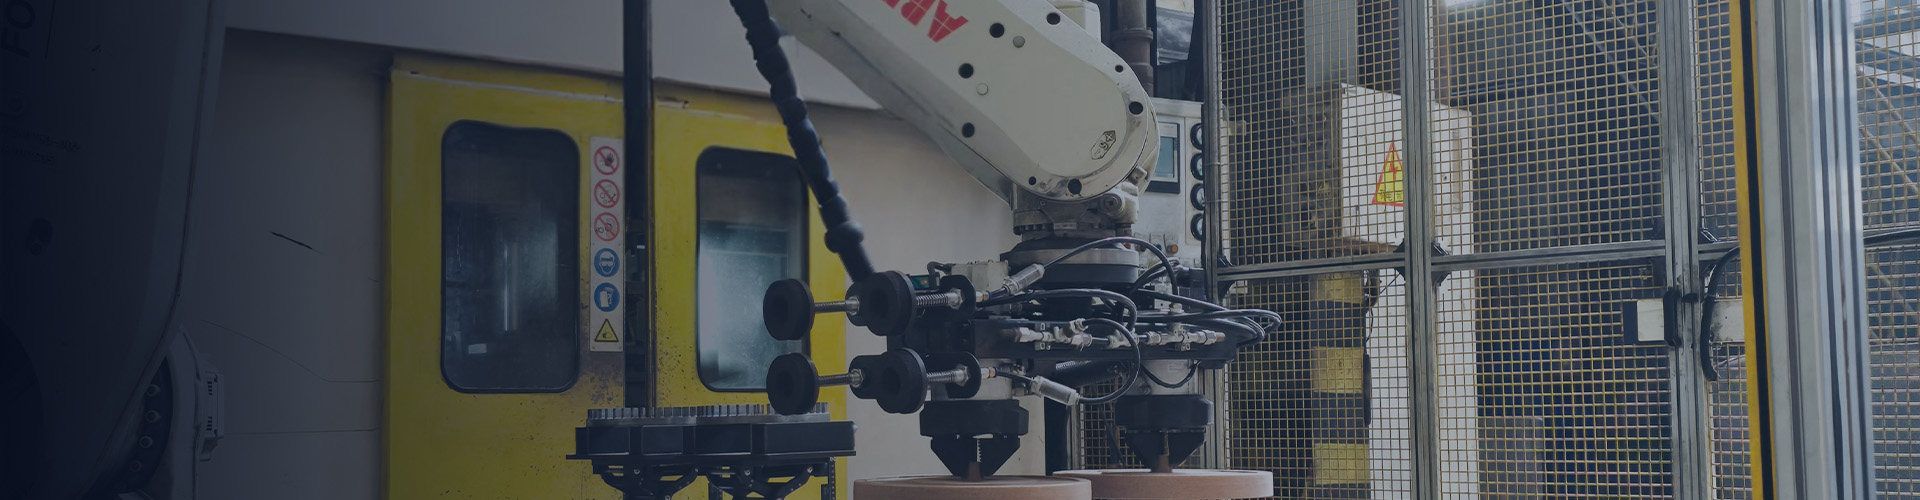
Роботизированные решения для загрузки и выгрузки становятся стандартом для массового производства. Использование манипуляторов позволяет организовать непрерывный цикл: робот берет заготовку, подносит к рабочей зоне лазерного маркиратора, после чего система автоматически проверяет качество метки и отправляет деталь на упаковку. Такой подход минимизирует человеческий фактор и травматизм. Важно, чтобы программное обеспечение лазера поддерживало макросы для управления внешними осями робота, что позволяет синхронизировать движение луча с перемещением манипулятора для маркировки на криволинейных поверхностях.
Отраслевые кейсы: труба, кабель и автопром
В трубной промышленности основная проблема — маркировка цилиндрических поверхностей с высокой скоростью прохождения металла. Традиционные методы (краска, наклейки) не выдерживают агрессивной среды и высоких температур транспортировки. Лазерная гравировка обеспечивает вечную метку, устойчивую к коррозии. Для труб диаметром от 50 до 1200 мм мы применяем специализированные ротационные оси, которые вращают трубу синхронно с работой лазера. Реальный пример: внедрение такой системы на заводе позволило увеличить скорость маркировки до 40 метров погонных в минуту, сократив брак из-за неразборчивых номеров партии на 98%.
Кабельная отрасль предъявляет уникальные требования к скорости и миниатюризации знака. Маркировка должна наноситься на изоляцию ПВХ или сшитый полиэтилен без повреждения токопроводящей жилы внутри. Здесь используется технология “холодной” абляции с ультракороткими импульсами или тщательно настроенный волоконный лазер с низкой средней мощностью. Глубина проникновения контролируется с точностью до микрон. Ошибка настройки ведет к нарушению изоляции и браку всей бухты. Наши клиенты отмечают, что использование прецизионных систем визуального контроля позволяет наносить маркировку на кабели диаметром от 2 мм со скоростью линии экструзии до 100 м/мин.
Автопром требует максимальной гибкости и прослеживаемости каждой детали (VIN-коды, номера двигателей, штрих-коды на кузовных элементах). Здесь критична скорость смены задач: линия может выпускать разные модели автомобилей вперемешку. Лазерный маркиратор должен мгновенно подгружать новый макет из базы данных при смене детали. Надежность оборудования подтверждается опытом работы на конвейерах крупнейших автопроизводителей, где простой линии стоит тысячи долларов в минуту. Оборудование проходит многоуровневую проверку параметров маркировки и надежности механических узлов, гарантируя работу в жестких условиях цеха.
Сравнительный анализ технологий маркировки
Выбор между различными типами маркираторов часто вызывает затруднения у технических директоров. Ниже приведена сравнительная таблица, основанная на реальных тестах в производственных условиях, которая помогает определить оптимальное решение для конкретных задач.
| Параметр | Волоконный лазер (Fiber) | CO2 лазер | |
|---|---|---|---|
| Применимые материалы | Все металлы, некоторые пластики | Только металлы (твердые сплавы) | Неметаллы, органика, некоторые металлы с покрытием |
| Скорость маркировки | Высокая (до 10000 мм/с) | Низкая (механическое ограничение) | Средняя |
| Глубина гравировки | До 1.5 мм (зависит от мощности) | До 2.0 мм (ударное воздействие) | Поверхностное изменение цвета |
| Расходные материалы | Отсутствуют (ресурс 100 000 часов) | Иглы (требуют замены каждые 500 тыс. ударов) | Газовые смеси (для некоторых типов) |
| Шум и вибрация | Минимальные | Высокий уровень шума и вибрации | Минимальные |
| Стоимость владения | Низкая (электроэнергия + обслуживание) | Средняя (замена игл + компрессор) | Высокая (охлаждение + газ) |
Из таблицы видно, что для большинства металлических задач волоконный лазер является безальтернативным лидером по скорости и экономике. Однако, если требуется глубокая маркировка на закаленной стали (HRC 50+), где лазер может вызвать отпуск материала, пневматические станки остаются актуальными. CO2 лазеры целесообразны только для специфических задач по маркировке резины или керамики. Понимание этих нюансов позволяет избежать ошибок при закупке оборудования под неверные задачи.
Сертификация и соответствие международным стандартам
Поставка промышленного оборудования на экспорт требует строгого соответствия нормам безопасности страны назначения. Для рынка России и ЕАЭС обязательным является сертификат соответствия техническим регламентам ТР ТС 010/2011 “О безопасности машин и оборудования” и ТР ТС 020/2011 “Электромагнитная совместимость”. Наличие маркировки EAC на корпусе изделия — это не формальность, а гарантия того, что лазерный класс безопасности (обычно Class 4) обеспечен защитными кожухами и блокировками.
Качество сборки и электрическая безопасность подтверждаются сертификатами ISO 9001, которыми обладает производство в Цзинане. Но для конечного пользователя важнее наличие протоколов испытаний на устойчивость к климатическим воздействиям (ГОСТ 15150), особенно если оборудование будет эксплуатироваться в неотапливаемых складах или цехах с повышенной влажностью. Мы проводим тестирование каждого узла на вибростендах, имитирующих транспортные нагрузки, чтобы исключить отказ электроники при доставке.
Отсутствие правильной документации может привести к таможенным задержкам и штрафам при эксплуатации. Поэтому при заказе партии оборудования необходимо запрашивать полный пакет сопроводительных документов, включая паспорт изделия на языке страны импортера и руководство по эксплуатации с разделом по технике безопасности. Игнорирование этого этапа создает юридические риски для главного инженера предприятия.
Экономическое обоснование и срок окупаемости
Переход на лазерные технологии часто воспринимается как капитальные затраты, однако расчет ROI показывает обратное. Средний срок службы волоконного источника составляет 100 000 часов, что при работе в две смены эквивалентно 10-12 годам бесперебойной работы. Отсутствие расходных материалов (чернил, растворителей, игл) снижает операционные расходы на 60-70% по сравнению с альтернативными методами. Один из наших клиентов подсчитал, что экономия на расходниках за 3 года превысила первоначальную стоимость станка в 1.5 раза.
Косвенная выгода заключается в повышении скорости прохождения изделий через участок маркировки. Увеличение производительности даже на 15% позволяет сократить количество рабочих мест или увеличить объем выпуска без расширения площадей. Кроме того, лазерная маркировка исключает риск перепутывания партий из-за смазанной печати, что снижает затраты на брак и рекламации. В цифровом выражении это может составлять миллионы рублей ежегодно для крупных производств.
Важно учитывать и энергопотребление. Современные лазерные источники имеют коэффициент полезного действия (КПД) до 30-40%, что значительно выше, чем у ламповых аналогов прошлого поколения. Потребление электроэнергии станком мощностью 30 Вт редко превышает 1.5 кВт·ч вместе с системой охлаждения. Это делает оборудование энергоэффективным решением в условиях роста тарифов на электроэнергию.
Часто задаваемые вопросы
Какой срок службы у лазерного источника?
Стандартный ресурс волоконного лазерного источника составляет 100 000 часов работы. Это означает, что при эксплуатации в режиме 8 часов в день оборудование прослужит более 30 лет. Однако реальная деградация мощности начинается после 50 000 – 60 000 часов, когда мощность может упасть на 10-15%. Для поддержания качества маркировки рекомендуется проводить ежегодную калибровку и чистку оптики. В нашей практике мы не фиксировали случаев полного выхода источника из строя при соблюдении температурного режима.
Можно ли маркировать черные металлы цветным изображением?
Да, технология MOPA (Master Oscillator Power Amplifier) позволяет менять длительность импульса, что дает возможность оксидировать поверхность нержавеющей стали или черного металла, получая цвета от золотого до синего и зеленого без использования красителей. Это достигается за счет изменения толщины оксидной пленки на поверхности. Однако для обычного черного металла (сталь Ст3) цветная маркировка менее контрастна и требует тщательной подготовки поверхности. Для массового производства цветной маркировки мы рекомендуем использовать источники MOPA вместо стандартных Q-Switched лазеров.
Требуется ли специальное помещение для установки?
Лазерный маркиратор не требует стерильного помещения, но нуждается в защите от крупной металлической стружки и токопроводящей пыли, которая может вызвать короткое замыкание в блоке питания или оптике. Температура в помещении должна находиться в диапазоне от +10°C до +35°C. Если в цеху холодно, необходимо предусмотреть предпусковой прогрев электроники. Влажность не должна превышать 80% без конденсации. Установка дополнительного шкафа с положительным давлением воздуха часто решает проблему запыленности в тяжелых условиях.
Как происходит интеграция с базой данных завода?
Программное обеспечение наших станков поддерживает прямое подключение к внешним базам данных (SQL, Oracle) через ODBC-драйверы. Станок может получать данные для маркировки (серийные номера, даты, коды) по сигналу триггера от конвейера. Также возможна работа через текстовые файлы или TCP/IP сокеты. Настройка интеграции занимает от 2 до 5 дней в зависимости от сложности протокола обмена данными предприятия. Мы предоставляем SDK для разработчиков АСУТП, чтобы инженеры заказчика могли самостоятельно настроить обмен данными.
Подводя итог, можно сказать, что грамотный выбор лазерного маркиратора требует анализа не только технических характеристик, но и условий будущей эксплуатации, а также потенциала интеграции в автоматизированный контур. ООО «Цзинань Лэйшэн Автоматизация Технологии» предлагает решения, проверенные временем и нагрузками на ведущих заводах трубной, кабельной и автомобильной отраслей. Наш опыт позволяет минимизировать риски внедрения и гарантировать стабильную работу оборудования в составе действующих линий. Свяжитесь с нами сегодня, чтобы получить индивидуальное коммерческое предложение и консультацию инженера по вашей задаче.
Для получения дополнительной информации о возможностях автоматизации вашего производства посетите наш раздел промышленные лазерные маркираторы, где представлены подробные спецификации и примеры выполненных проектов.