Кольцевой лазерный маркиратор завод
2026-05-27
Кольцевой лазерный маркиратор: специфика выбора для трубного производства
Выбор оборудования для нанесения идентификационных меток на цилиндрические изделия — это не просто покупка станка, а внедрение критического узла в производственную линию. Когда речь заходит о трубах, кабелях или шлангах, стандартные плоские столы становятся бесполезными. Здесь необходим кольцевой лазерный маркиратор, способный обеспечить равномерное покрытие поверхности без вращения самой заготовки или с минимальным риском её повреждения. В нашей практике работы с производителями трубной продукции мы неоднократно сталкивались с ситуацией, когда попытка сэкономить на специализированном оснащении приводила к браку партий из-за неравномерной глубины прожига или смещения фокусного пятна. Ключевым фактором успеха является не только мощность источника, но и кинематика подачи изделия через оптическое кольцо.
Рынок промышленной маркировки в 2025–2026 годах демонстрирует четкий тренд на интеграцию систем визуального контроля непосредственно в процесс нанесения кодов. Покупатели все чаще отказываются от решений, требующих ручной донастройки под каждый новый диаметр трубы. ООО «Цзинань Лэйшэн Автоматизация Технологии», базирующееся в инновационном центре Цзинань, решает эту проблему за счет вертикально интегрированного цикла производства. Мы не просто собираем корпуса из покупных компонентов, а разрабатываем собственные программные алгоритмы и механические узлы, что позволяет адаптировать лазерные системы под специфические задачи нефтегазовой и кабельной отраслей. Наличие собственного патентного портфеля подтверждает нашу способность создавать решения, которые работают там, где типовые импортные аналоги дают сбой.
Технические параметры, определяющие надежность маркировки
При оценке потенциального поставщика инженеры часто фокусируются исключительно на мощности лазера (20 Вт, 30 Вт, 50 Вт), упуская из виду более важные для кольцевой маркировки параметры. Длина волны излучения должна строго соответствовать материалу изделия. Для стальных труб оптимальным решением являются волоконные источники с длиной волны 1064 нм, тогда как для полимерной изоляции кабелей иногда требуются УФ-источники, чтобы избежать термической деформации пластика. В нашей практике был случай, когда клиент потерял две недели простоя линии, пытаясь маркировать черную резину стандартным инфракрасным лазером — метка просто не читалась сканером из-за отсутствия контраста, хотя физически поверхность была повреждена.
Второй критический параметр — точность позиционирования фокусной головки относительно оси трубы. Дешевые модели часто используют простые направляющие, которые со временем дают люфт. Это приводит к тому, что высота знака “плывет” по длине изделия. Оборудование, разработанное инженерами «Цзинань Лэйшэн», проходит многоуровневую проверку стабильности позиционирования еще на этапе сборки. Мы калибруем каждый модуль так, чтобы отклонение фокуса не превышало допустимых значений даже после 8000 часов непрерывной работы. Это особенно важно для автоматических линий, где скорость конвейера может достигать нескольких десятков метров в минуту, и любая задержка на перенастройку фокуса означает брак.
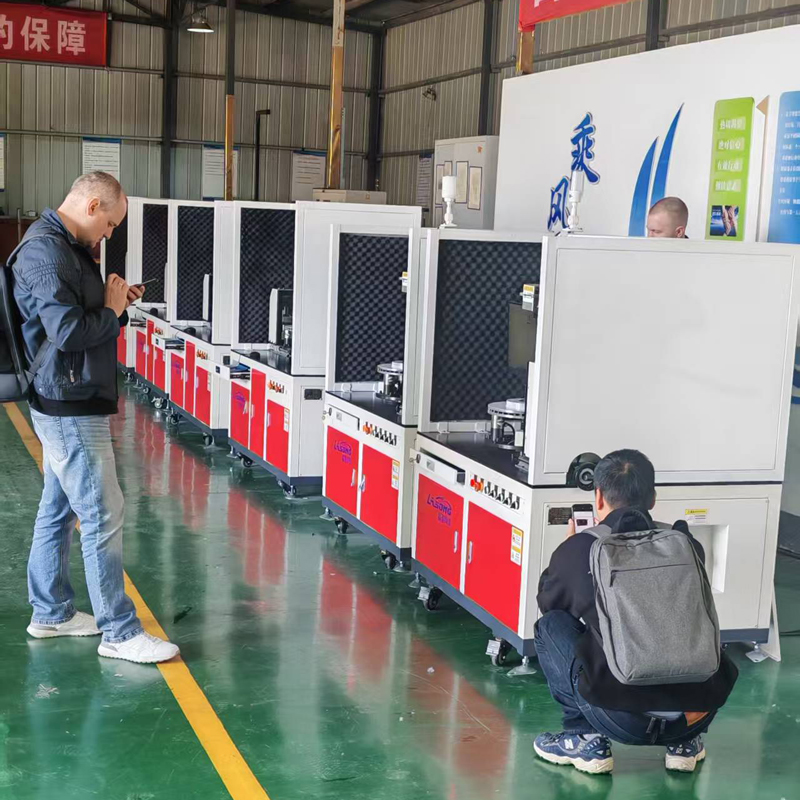
Также стоит обратить внимание на систему охлаждения. Промышленный цех — это не лаборатория с кондиционером. Температура воздуха может колебаться, а наличие металлической пыли требует герметичности оптического блока. Наши стационарные и трехмерные лазерные станции спроектированы с учетом жестких условий эксплуатации, характерных для металлургических и кабельных заводов. Использование качественных компонентов и строгий внутренний контроль качества позволяют нам гарантировать долговечность узлов, что подтверждается опытом эксплуатации на предприятиях крупнейших производителей труб и автокомпонентов.
Сравнение технологий: ротационная ось против проходного кольца
Существует два основных подхода к маркировке круглых изделий, и выбор между ними зависит от геометрии детали и требований к скорости. Первый метод предполагает использование поворотной оси (ротатора), где труба вращается под статичной головкой. Второй — использование проходного кольцевого маркера, через который изделие движется поступательно. Чтобы принять верное решение, необходимо понимать физические ограничения каждого метода.
| Параметр сравнения | Ротационная ось (Поворотный механизм) | Проходное кольцо (Ring Marker) |
|---|---|---|
| Принцип действия | Заготовка зажимается и вращается вокруг своей оси. | Заготовка проходит сквозь оптическое кольцо без вращения. |
| Риск повреждения поверхности | Высокий. Зажимные патроны могут оставить следы на мягких материалах или готовой продукции. | Минимальный. Отсутствует механический контакт с рабочей зоной маркировки. |
| Скорость процесса | Ограничена инерцией вращения массивных труб. Подходит для штучной обработки. | Высокая. Синхронизирована со скоростью конвейера. Идеально для потокового производства. |
| Длина маркируемой зоны | Ограничена длиной заготовки или зоной доступа патрона. | Теоретически не ограничена. Можно наносить сплошной текст на трубы любой длины. |
| Применимость | Короткие фитинги, фланцы, готовые изделия на паллетах. | Длинные трубы, кабели, шланги, профили в процессе экструзии. |
Для линий непрерывного действия, таких как экструзия кабелей или производство бесшовных труб, проходное кольцо является безальтернативным вариантом. Оно позволяет интегрировать маркировку непосредственно в технологический процесс, не останавливая линию. Однако, если вы работаете с короткими отрезками арматуры или фитингами, которые подаются поштучно, ротационная система может оказаться дешевле и проще в обслуживании. Важно помнить: универсальных решений не существует. Инженеры «Цзинань Лэйшэн» всегда рекомендуют проводить тестовую маркировку на реальных образцах заказчика перед финализацией контракта, чтобы исключить ошибки совместимости.
Интеграция в автоматизированные линии и роботизация
Современный завод — это экосистема, где маркиратор не должен быть “островком”. Он обязан обмениваться данными с PLC-контроллером линии, получать команды на изменение текста кода и подтверждать успешность операции. Одна из частых проблем, с которыми мы сталкиваемся при аудите чужих проектов, — это отсутствие надежной обратной связи. Станок ставит метку, но оператор не знает, считывается ли она, до момента финального контроля упаковки.
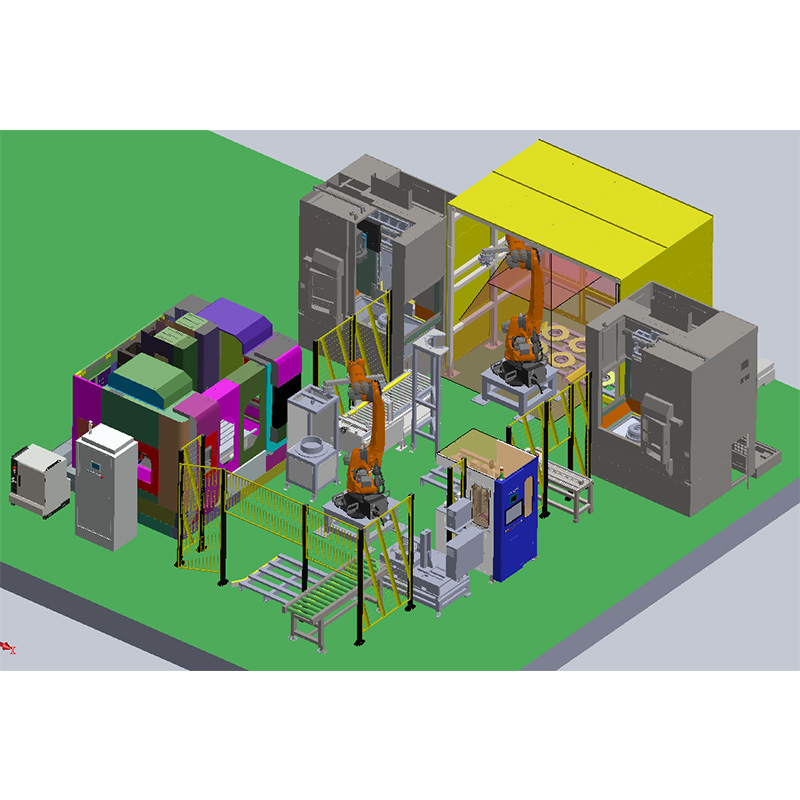
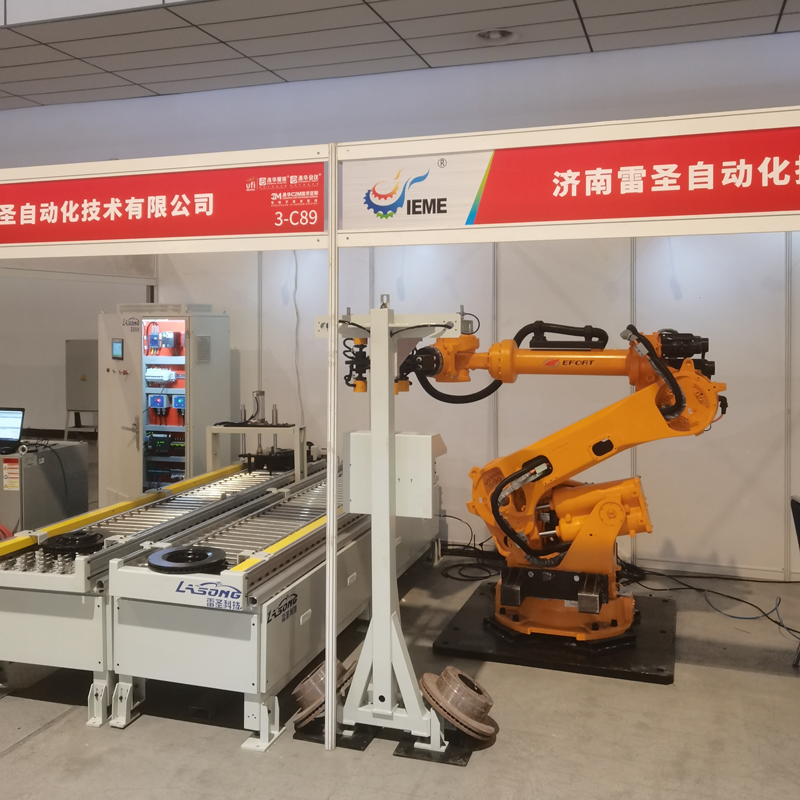
Наш подход к автоматизации включает создание комплексов с интегрированной системой визуального контроля. Камера считывает нанесенный код сразу после лазера и сверяет его с базой данных. Если обнаружена ошибка (нечитаемый штрих-код, смещение), система автоматически сигнализирует об этом или активирует механизм отбраковки. Такое решение реализовано в наших роботизированных комплексах для автоматизации загрузки и выгрузки. Мы не просто продаем станок, мы берем на себя ответственность за то, как он впишется в ваш цикл. Сотрудничество с ведущими научно-образовательными организациями, такими как Шаньдунский университет и Шаньдунский научно-исследовательский институт автоматизации, позволяет нам внедрять передовые алгоритмы машинного зрения, адаптированные под сложные условия освещенности и запыленности цеха.
Гибкость инженерной поддержки — наше ключевое преимущество. Мы понимаем, что стандартные конфигурации редко подходят на 100%. Поэтому компания разрабатывает специализированные автоматизированные системы под конкретные технические задания. Будь то необходимость маркировки горячих труб сразу после выхода из печи или работа с агрессивными химическими средами, мы готовы модифицировать конструкцию и программное обеспечение. Это минимизирует риски внедрения и гарантирует бесперебойную работу оборудования в составе действующих линий, что критически важно для соблюдения графиков отгрузки.
Часто задаваемые вопросы
Какой срок службы источника излучения в кольцевом маркираторе?
Средний ресурс современного волоконного источника составляет от 100 000 до 120 000 часов. Однако этот показатель справедлив только при соблюдении температурного режима и чистоты оптики. В реальной эксплуатации, особенно в условиях металлургического производства, ресурс может снижаться из-за перегрева или загрязнения линз металлической пылью. Мы рекомендуем устанавливать дополнительные фильтры очистки воздуха в зоне оптической головки и регулярно проводить профилактику. В нашей практике были случаи, когда несвоевременная чистка защитного стекла приводила к прожогу самого фокусирующего элемента, что требовало дорогостоящего ремонта.
Можно ли маркировать трубы с масляной поверхностью?
Да, лазерная маркировка справляется с тонкой пленкой масла лучше, чем струйная печать, которая просто смазывается. Лазерный луч испарляет загрязнение в точке контакта перед началом гравировки. Тем не менее, толстый слой консистентной смазки может вызвать образование нагара, который ухудшит читаемость кода. Для таких случаев мы предлагаем настройку специальных режимов сканирования с увеличенной мощностью первого прохода для очистки зоны. Также возможно оснащение линии модулем предварительной обдувки воздухом, что значительно повышает качество метки на загрязненных поверхностях.
Требуется ли сертификация оборудования для работы в РФ и СНГ?
Обязательно. Любое промышленное оборудование, ввозимое на территорию Евразийского экономического союза, должно иметь сертификат соответствия техническим регламентам Таможенного союза (ТР ТС). Это касается как электробезопасности, так и электромагнитной совместимости. Продукция ООО «Цзинань Лэйшэн Автоматизация Технологии» поставляется с полным пакетом разрешительной документации, включая декларации соответствия. Игнорирование этого требования может привести к задержкам груза на таможне и проблемам при прохождении проверок надзорными органами на вашем предприятии.
Как быстро происходит перенастройка под другой диаметр трубы?
В моделях с автоматической фокусировкой этот процесс занимает менее 30 секунд и выполняется через сенсорную панель оператора. Система сама определяет расстояние до объекта и корректирует положение линзы. В более простых механических версиях требуется ручная регулировка высоты головки, что занимает от 2 до 5 минут в зависимости от квалификации персонала. Для линий, где диаметр меняется каждые 10 минут, мы настоятельно рекомендуем выбирать версии с сервоприводами и функцией запоминания рецептов настроек, чтобы исключить человеческий фактор и простои.
Гарантии качества и постпродажная поддержка
Покупка сложного промышленного оборудования всегда сопряжена с рисками, особенно при работе с иностранными поставщиками. Главный страх заказчика — остаться один на один с проблемой в случае поломки. Философия «Цзинань Лэйшэн» строится на принципе полного сопровождения жизненного цикла изделия. Мы не ограничиваемся отправкой коробки со станком. Наша сервисная политика включает удаленную диагностику, поставку запасных частей и, при необходимости, выезд специалистов для проведения пусконаладочных работ.
Производственная база компании оснащена современным оборудованием для финальной проверки работоспособности. Каждое изделие проходит тестирование параметров маркировки, стабильности позиционирования и надежности механических узлов перед отгрузкой. Такой дисциплинированный подход позволяет нам заявлять о высокой долговечности нашей продукции. Мы гордимся тем, что наше оборудование успешно эксплуатируется на заводах крупнейших производителей труб и кабелей, где простой линии стоит огромных денег. Надежность здесь измеряется не словами, а годами бесперебойной работы в три смены.
Стратегическая цель компании — войти в число 50 наиболее уважаемых фирм Китая в сфере нестандартной автоматизации. Мы достигаем этого за счет постоянного технологического обновления и глубокого понимания потребностей рынка. Выбирая нас, вы получаете партнера, который заинтересован в эффективности вашего производства не меньше, чем вы сами. Мы готовы обсудить ваши задачи, предложить оптимальную конфигурацию оборудования и рассчитать экономический эффект от внедрения.
Не позволяйте вопросам идентификации продукции становиться узким местом вашего бизнеса. Современный кольцевой лазерный маркиратор — это инвестиция в прозрачность цепочки поставок и защиту бренда. Свяжитесь с нами сегодня, чтобы получить детальную консультацию и коммерческое предложение, адаптированное под ваши производственные реалии. Лазерные маркировочные системы от производителя ждут вашего запроса.