Инструкция по эксплуатации промышленного лазерного маркиратора: советы от завода
2026-06-06
- Почему правильная эксплуатация лазерного маркиратора важнее его цены
- Подготовка рабочего места: требования, о которых молчат продавцы
- Пошаговая инструкция по настройке и калибровке оборудования
- Регламент технического обслуживания: продлеваем жизнь источнику
- Типичные ошибки эксплуатации и методы их устранения
- Интеграция в автоматизированные линии и специфика отраслей
- Часто задаваемые вопросы
- Заключение: надежность как результат дисциплины
Почему правильная эксплуатация лазерного маркиратора важнее его цены
Стабильность работы промышленного оборудования на 80% зависит не от бренда, а от соблюдения регламента обслуживания. В нашей практике мы сталкивались с ситуациями, когда лазерный маркиратор стоимостью в десятки тысяч долларов выходил из строя через полгода из-за банального загрязнения оптики или неправильной настройки фокуса. Эта инструкция написана инженерами, которые видели последствия халатности: прогары зеркал, деградацию кристалла и потерю точности позиционирования. Мы не будем давать абстрактные советы вроде «будьте осторожны». Здесь приведены конкретные алгоритмы действий, проверенные на сотнях установок в цехах трубных заводов и автомобильных производств.
Если вы только планируете внедрение системы маркировки, помните: срок службы источника излучения напрямую коррелирует с качеством подготовки рабочего места. ООО «Цзинань Лэйшэн Автоматизация Технологии» разрабатывает свои станки с учетом жестких условий эксплуатации, но даже самая надежная система визуального контроля или роботизированный комплекс требуют человеческого внимания к деталям. Ниже мы разберем шаги, которые превратят покупку оборудования в долгосрочную инвестицию, а не в головную боль для главного механика.
Подготовка рабочего места: требования, о которых молчат продавцы
Большинство производителей указывают в паспорте лишь базовые параметры напряжения, игнорируя критические факторы среды. Температура воздуха в помещении должна поддерживаться в диапазоне +15…+30°C с колебаниями не более ±2°C в час. Резкие перепады вызывают конденсат на линзах фокусирующей головки, что при включении лазера приводит к мгновенному термическому шоку и микротрещинам стекла. Влажность необходимо удерживать на уровне 40–60%. При влажности выше 70% риск коррозии электронных плат и окисления контактов увеличивается экспоненциально, особенно в регионах с агрессивной атмосферой.
Вибрация — скрытый убийца прецизионной оптики. Станок должен стоять на фундаменте, изолированном от работы прессов, штампов или тяжелого транспорта. Мы фиксировали случаи, когда вибрация частотой 15–20 Гц расстраивала юстировку гальваносканеров, из-за чего метка «уплывала» на 0,1 мм каждые 1000 циклов. Для проверки используйте простой виброметр или даже монету, поставленную ребром на станину работающего соседнего оборудования. Если монета падает — место для лазерного маркиратора выбрано неверно.
Электропитание требует отдельного трансформатора или стабилизатора с временем реакции менее 10 мс. Скачки напряжения выше 10% от номинала могут вывести из строя блок питания диодной накачки. Заземление должно быть контурным с сопротивлением не более 4 Ом. Плохое заземление создает паразитные токи, которые проявляются в виде хаотичных вспышек или неполного прожига материала. Перед первым включением обязательно вызовите электрика для замера сопротивления контура — это дешевле, чем замена драйвера.
Чек-лист перед первым запуском
- Очистка от консервационной смазки: Заводская смазка на направляющих часто загустевает при транспортировке. Протрите все открытые металлические поверхности специальной ветошью, не оставляющей ворса.
- Проверка воздушных фильтров: Убедитесь, что фильтры систем охлаждения не забиты пылью. Забитый фильтр повышает температуру чиллера на 5–7 градусов, снижая ресурс лазера.
- Юстировка красного указателя: Совпадение луча подсветки и рабочего ИК-луча критично для ручной работы. Расхождение более 0,5 мм на дистанции 300 мм недопустимо.
- Тест аварийной остановки: Нажмите кнопку E-STOP до начала работы. Система должна обесточивать двигатели и блокировать излучение мгновенно. Задержка даже в долю секунды может стоить оператору зрения.
Пошаговая инструкция по настройке и калибровке оборудования
Настройка лазерного маркиратора — это не просто выбор шрифта в программе. Это физическая подгонка оптического тракта под конкретную задачу. Ошибка на этапе фокусировки снижает плотность энергии в пятне в разы, делая маркировку бледной или требуя многократного прохода, что перегревает материал. Мы рекомендуем следующий алгоритм, который используют наши сервисные инженеры при пусконаладке на предприятиях партнеров, таких как Шаньдунский транспортный институт.
- Установка фокусного расстояния. Используйте калибровочную пластину или линейку, входящую в комплект. Опустите головку до касания материалом, затем поднимите ровно на значение фокусного расстояния (обычно 160 мм или 254 мм для F-тета линз). Важно: Не полагайтесь только на автоматический поиск фокуса, если поверхность изделия неровная. Для цилиндрических объектов (труб, кабелей) используйте специальную оправку или вращательную ось, иначе фокус будет «плавать» по дуге.
- Настройка мощности и скорости. Начните с мощности 20–30% и максимальной скорости. Постепенно увеличивайте мощность, пока не получите четкий контраст. Для глубокой гравировки металла лучше сделать два прохода на средней мощности, чем один на максимальной. Это предотвращает образование грата и оплавление краев. Помните: избыточная мощность выжигает защитное покрытие линзы быстрее, чем экономия времени окупает этот риск.
- Корректировка частоты импульсов (Q-switch). Этот параметр часто игнорируют, но он определяет цвет маркировки на нержавеющей стали и глубину на алюминии. Низкая частота (20–30 кГц) дает глубокий удар, высокая (80–100 кГц) — поверхностное белое или черное анодирование без повреждения основы. Экспериментируйте с шагом в 5 кГц, фиксируя результаты в журнале настроек для каждого типа материала.
- Проверка поля маркировки. Нарисуйте тестовую сетку 100×100 мм. Измерьте диагонали. Если они отличаются более чем на 0,1 мм, значит, линза установлена не перпендикулярно лучу или есть дисторсия. В этом случае требуется механическая регулировка крепления головы. Игнорирование этого этапа приведет к тому, что логотип на одной стороне детали будет четким, а на другой — размытым.
- Сохранение профилей материалов. Создайте библиотеку настроек в ПО. Называйте файлы не «Test1», а «Steel_3mm_Deep» или «Plastic_Black_Anneal». Это сэкономит часы переналадки в будущем. В системах ООО «Цзинань Лэйшэн Автоматизация Технологии» предусмотрена возможность облачного хранения профилей, что удобно для сетей заводов с одинаковым парком оборудования.
Один из наших клиентов столкнулся с проблемой неравномерной глубины гравировки на партии корпусов насосов. После аудита выяснилось, что оператор менял материал поставщика, не изменив частоту импульсов. Новый сплав имел другую теплопроводность. Потеря партии составила 150 единиц продукции. Всегда проводите тестовый прогон на образце из той же партии, что и основное производство.
Регламент технического обслуживания: продлеваем жизнь источнику
Лазерный источник — сердце системы, и его замена сопоставима по стоимости с покупкой нового станка. Профилактика здесь работает лучше любого ремонта. Основной враг твердотельных и волоконных лазеров — пыль и перегрев. Воздухообмен внутри шкафа электроники должен быть беспрепятственным. Раз в неделю снимайте боковые панели и продувайте радиаторы сжатым воздухом под давлением не более 0,4 МПа. Струя воздуха должна идти параллельно ребрам радиатора, чтобы не погнуть их.
Оптика требует особой деликатности. Протирка защитного стекла головки должна проводиться только специальными безворсовыми салфетками и спиртом изопропиловым высокой очистки. Обычный медицинский спирт содержит воду и добавки, которые оставляют разводы. Эти разводы при работе лазера спекаются в непрозрачные пятна, снижая мощность на выходе. Если вы видите точку прожига на металле несимметричной формы («в виде кометы»), скорее всего, загрязнено выходное зеркало.
Система охлаждения (чиллер) нуждается в замене жидкости каждые 6 месяцев. Использование дистиллированной воды обязательно. Вода из-под крана содержит соли, которые осаждаются внутри тонких каналов лазерного модуля, вызывая локальный перегрев и разрушение кристалла. Зимой, если помещение не отапливается круглосуточно, в воду необходимо добавлять антифриз, совместимый с цветными металлами, чтобы избежать разрыва трубок при замерзании.
Таблица периодичности обслуживания
| Компонент | Действие | Периодичность | Признаки неисправности |
|---|---|---|---|
| Защитное стекло головки | Визуальный осмотр и очистка | Ежедневно / перед сменой | Снижение мощности, изменение формы пятна |
| Воздушные фильтры шкафа | Продувка или замена | Раз в неделю | Повышение температуры блока питания >45°C |
| Направляющие и рейки | Смазка специализированным маслом | Раз в месяц (или 500 моточасов) | Вибрация, рывки при движении, шум |
| Охлаждающая жидкость | Полная замена | Раз в 6 месяцев | Изменение цвета, появление осадка, рост температуры |
| Калибровка гальванометра | Проверка геометрии поля | Раз в квартал | Искажение кругов в эллипсы, несовпадение углов |
Типичные ошибки эксплуатации и методы их устранения
Даже опытные операторы допускают ошибки, которые со временем накапливаются и приводят к серьезным поломкам. Самая распространенная из них — работа без вытяжки или с недостаточной мощностью аспирации. Дым, образующийся при маркировке пластика или окрашенного металла, содержит мелкодисперсные частицы сажи и химически активные соединения. Они оседают на линзе F-Theta, действуя как абразив и поглощающий слой. Результат — прогорание дорогостоящей линзы за считанные недели.
Вторая ошибка — игнорирование звуков работы оборудования. Нормальный лазерный маркиратор работает относительно тихо, слышен лишь гул вентиляторов и характерный звук сканирования. Появление скрипа, стука или высокочастотного писка говорит о проблемах с подшипниками двигателей или ослаблении крепежа зеркал. В нашей практике был случай, когда ослабший винт крепления зеркала Y-оси привел к его самопроизвольному повороту под нагрузкой. Луч ушел в корпус сканатора, проплавив внутреннюю экранировку. Ремонт занял три недели, пока ждали запчасти из Китая.
Третья проблема — программная. Попытка маркировать векторные файлы с огромным количеством узлов (например, сложные логотипы, конвертированные из растровых изображений без оптимизации) перегружает контроллер. Станок начинает работать рывками, оставляя «ступеньки» на плавных линиях. Перед запуском всегда используйте функцию «оптимизация контуров» в ПО. Также опасно прерывать процесс маркировки кнопкой паузы без остановки лазера — это может оставить заметный след в точке останова.
Не забывайте о безопасности глаз. Даже рассеянное отражение от металлической поверхности при мощности 20–50 Вт способно вызвать ожог сетчатки. Очки должны соответствовать длине волны вашего лазера (обычно 1064 нм для волокна, 10600 нм для CO2). Проверьте маркировку на дужках очков. Универсальные очки «от всего» часто имеют низкий коэффициент оптической плотности именно в рабочем диапазоне вашего станка.
Интеграция в автоматизированные линии и специфика отраслей
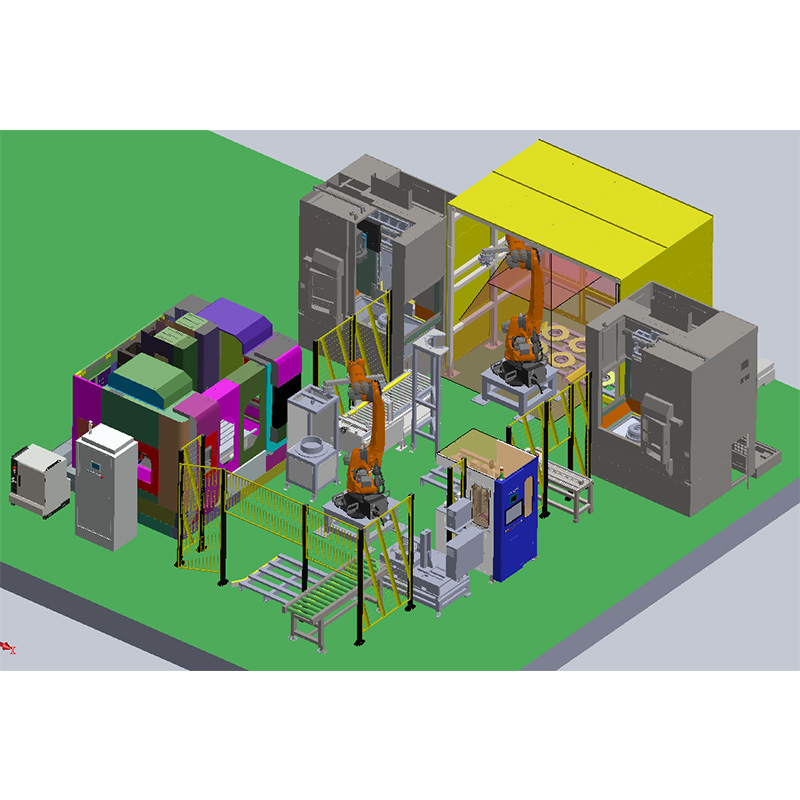
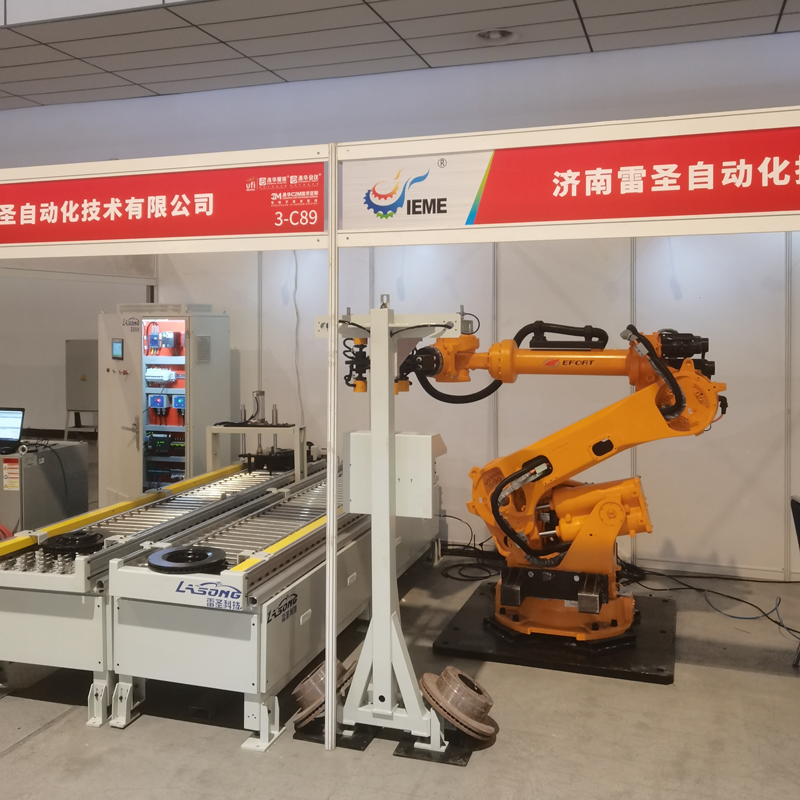
Современное производство требует не просто станка, а узла в цепочке. Подключение лазерного маркиратора к конвейеру или роботу-манипулятору накладывает дополнительные требования к синхронизации. Задержка сигнала между датчиком присутствия детали и началом маркировки должна быть минимальной и стабильной. В компаниях, работающих с трубным прокатом или кабельной продукцией, где скорость линии достигает десятков метров в минуту, используется технология «летящей маркировки». Здесь критична точность энкодера, отслеживающего движение материала.
ООО «Цзинань Лэйшэн Автоматизация Технологии» уделяет особое внимание адаптивности своих решений. Например, для автомобильной отрасли, где требуется маркировка VIN-номеров на шасси, разработаны системы с динамической фокусировкой, компенсирующие неровности поверхности. В кабельной промышленности важны широкоформатные решения, способные наносить информацию на движущуюся изоляцию без остановки экструдера. Наши инженеры внедряют системы машинного зрения (CCD), которые автоматически распознают положение детали и корректируют координаты маркировки в реальном времени, исключая человеческий фактор при загрузке.
При интеграции важно учитывать протоколы обмена данными. Стандартные промышленные интерфейсы (Profinet, EtherCAT, Modbus) позволяют станку получать данные непосредственно из ERP-системы завода. Это гарантирует, что на каждую деталь будет нанесен уникальный код, соответствующий базе данных, что критично для прослеживаемости (traceability). Ошибки в коде ведут к браку всей партии и сложностям при отзыве продукции.
Часто задаваемые вопросы
Как часто нужно менять защитное стекло?
Частота замены зависит от интенсивности работы и наличия вытяжки. При активной смене (24/7) и маркировке plastics с большим дымообразованием — раз в 1–2 месяца. Для металлов с хорошей аспирацией — раз в полгода. Главный индикатор — снижение мощности маркировки при тех же настройках. Если после чистки мощность не восстанавливается, стекло имеет микроповреждения и подлежит замене. Стоимость стекла несопоставима со стоимостью ремонта линзы F-Theta, поэтому меняйте его профилактически.
Можно ли маркировать золото или серебро?
Да, но требуется особая осторожность. Драгоценные металлы обладают высокой теплопроводностью и отражающей способностью. Для золота лучше использовать зеленый (532 нм) или ультрафиолетовый (355 нм) лазер, так как ИК-луч (1064 нм) может плохо поглощаться или вызывать чрезмерное разбрызгивание. Если у вас стандартный волоконный лазер, снизьте мощность до минимума и увеличьте скорость. Обязательно протестируйте режим на ломе перед работой с изделиями. Обратное отражение может повредить источник, поэтому использование изолятора обязательно.
Что делать, если метка стала бледной?
Не спешите крутить мощность на максимум. Сначала проверьте чистоту защитного стекла и зеркал. Затем убедитесь, что фокус установлен верно — сдвиг всего на 1–2 мм значительно снижает плотность энергии. Проверьте температуру чиллера: если вода теплее 25°C, эффективность накачки падает. Если все чисто и настроено, возможно, деградировал сам лазерный источник (снижение КПД диодов). В этом случае обратитесь в сервисный центр для замера реальной выходной мощности ваттметром.
Безопасно ли оставлять станок без присмотра в режиме автоматической загрузки?
Только если система оснащена датчиками контроля процесса и автоматическим пожаротушением. При маркировке некоторых видов пластика возможно возгорание. Роботизированные комплексы ООО «Цзинань Лэйшэн Автоматизация Технологии» предусматривают мониторинг температуры в зоне обработки и остановку при превышении пороговых значений. Однако правила техники безопасности большинства заводов требуют присутствия оператора или регулярного обхода зоны работы автоматических линий.
Заключение: надежность как результат дисциплины
Эксплуатация промышленного оборудования — это марафон, а не спринт. Соблюдение описанных выше правил позволит вашему лазерному маркиратору отработать заявленные 100 000 часов без потери качества. Инвестиции в качественное обслуживание окупаются отсутствием простоев и стабильным качеством продукции, что критично для репутации производителя. Компания ООО «Цзинань Лэйшэн Автоматизация Технологии» готова предоставить не только оборудование, но и полную инженерную поддержку, включая обучение персонала и поставку оригинальных расходных материалов.
Мы верим, что технология создает ценность только тогда, когда она работает бесперебойно. Наша цель — стать вашим надежным партнером в автоматизации, предлагая решения, которые интегрируются в ваш процесс как родные. Если у вас возникли вопросы по настройке специфических материалов или нужна консультация по интеграции в существующую линию, наши специалисты готовы помочь.
Лазерный маркиратор от производителя с гарантией качества
Свяжитесь с нами сегодня для получения детальной консультации и расчета эффективности внедрения.