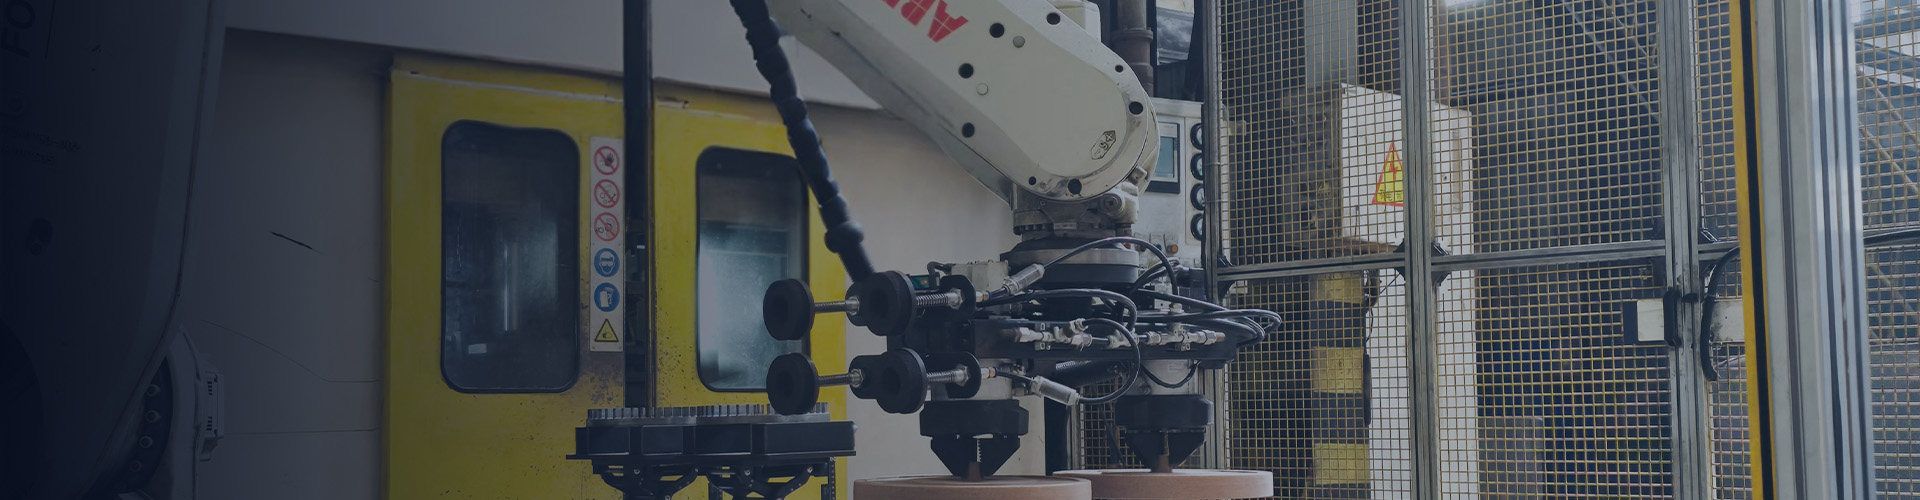
Известный промышленный лазерный маркиратор
2026-05-28
- Что делает промышленный лазерный маркиратор надежным выбором для производства
- Технические параметры: на что смотреть при выборе оборудования
- Сравнение технологий: Волоконный, CO2 и Ультрафиолетовый лазер
- Интеграция в автоматизированные линии и роль визуального контроля
- Экономическая эффективность и сроки окупаемости
- Часто задаваемые вопросы
- Заключение и рекомендации по выбору поставщика
Что делает промышленный лазерный маркиратор надежным выбором для производства
В нашей практике мы неоднократно сталкивались с ситуацией, когда предприятие закупало дешевое оборудование, которое выходило из строя через три месяца интенсивной работы. Лазерный маркиратор — это не просто принтер для металла; это узел, от которого зависит прослеживаемость всей партии продукции на протяжении десятилетий. Если метка сотрется или станет нечитаемой, производитель труб или автокомпонентов рискует потерять сертификацию и контракты. Именно поэтому выбор источника излучения и системы фокусировки становится критическим фактором, влияющим на общую стоимость владения, а не только на цену покупки.
Многие инженеры ошибочно полагают, что мощность лазера является единственным определяющим параметром. На самом деле, стабильность длины волны и качество пучка (M²) играют гораздо более важную роль при маркировке отражающих материалов, таких как медь или алюминий. Мы видели случаи, когда станок мощностью 50 Вт справлялся с задачей хуже, чем проверенный 20-ваттный модуль с лучшей оптикой, просто потому что первый не мог обеспечить необходимую плотность энергии в точке фокуса без перегрева материала.
Технические параметры: на что смотреть при выборе оборудования
При оценке спецификаций важно понимать физику процесса взаимодействия луча с поверхностью. Для большинства задач в металлообработке стандартом де-факто стали волоконные источники с длиной волны 1064 нм. Однако, если вы работаете с полимерами или органическими материалами, этот диапазон может быть бесполезен или даже опасен из-за термического повреждения краев реза. В таких случаях требуется ультрафиолетовый (UV) или зеленый лазер, хотя их стоимость значительно выше.
Рассмотрим ключевые характеристики, которые напрямую влияют на результат:
- Скорость маркировки: Реальная скорость часто составляет 70–80% от заявленной производителем. Это связано с необходимостью обеспечения глубины гравировки и четкости штрих-кода DataMatrix. Попытка работать на предельных скоростях обычно приводит к появлению “лесенок” на криволинейных участках.
- Ресурс источника: Современные диодные накачки обеспечивают до 100 000 часов работы. Но помните: это время до снижения мощности на 30%, а не до полного отказа. Для круглосуточного производства это означает необходимость планирования замены модуля примерно раз в 8–9 лет.
- Точность позиционирования: Погрешность повторения должна быть не более 0,003 мм для ювелирной отрасли или микроэлектроники. Для тяжелой промышленности, где ООО «Цзинань Лэйшэн Автоматизация Технологии» поставляет свои решения, допуск в 0,01–0,02 мм часто является достаточным и более экономически оправданным.
Один из наших клиентов столкнулся с проблемой несовместимости программного обеспечения при интеграции нового станка в старую линию. Они выбрали модель с закрытым протоколом обмена данными, что потребовало написания дорогостоящего драйвера-посредника. Всегда уточняйте возможность экспорта данных в форматах, совместимых с вашей ERP-системой, и наличие открытых API для интеграции.
Сравнение технологий: Волоконный, CO2 и Ультрафиолетовый лазер
Выбор типа лазера диктуется материалом изделия. Нет универсального решения, которое одинаково хорошо работало бы со сталью, стеклом и пластиком. Ниже приведено сравнение основных типов источников, основанное на нашем опыте внедрения в различных отраслях.
| Параметр | Волоконный (Fiber) | CO2 (Газовый) | Ультрафиолетовый (UV) |
|---|---|---|---|
| Основное применение | Металлы, некоторые пластики | Дерево, стекло, кожа, органика | Стекло, кристаллы, чувствительные полимеры |
| Длина волны | 1064 нм | 10600 нм | 355 нм |
| Принцип воздействия | Термическое плавление/испарение | Нагрев и абляция поверхности | “Холодная” обработка (разрыв молекулярных связей) |
| Срок службы | ~100 000 часов | ~20 000 – 45 000 часов | ~20 000 – 30 000 часов |
| Обслуживание | Практически не требуется | Замена зеркал, газов, юстировка | Замена кристаллов, строгий температурный контроль |
| Стоимость владения | Низкая | Средняя/Высокая | Высокая |
Для задач в автомобильной и трубной промышленности, где требуется высокая скорость и стойкость маркировки на металле, волоконные системы остаются безальтернативным лидером. Однако, если ваша задача — нанесение логотипа на стеклянную бутылку без микротрещин, только UV-лазер обеспечит необходимый результат. Мы рекомендуем проводить тестовую маркировку образцов перед покупкой, так как даже один и тот же материал от разных поставщиков может реагировать на лазер по-разному из-за различий в легирующих добавках.
Интеграция в автоматизированные линии и роль визуального контроля
Современное производство требует не просто нанесения метки, а гарантии её читаемости. Ошибка в коде может остановить конвейер или привести к отзыву партии. Поэтому все чаще лазерный маркиратор становится частью комплекса с системой машинного зрения. Камера считывает код сразу после нанесения и сверяет его с базой данных. Если качество ниже порога (например, оценка C по стандарту ISO/IEC 15415), система автоматически отправляет сигнал на брак или повторную маркировку.
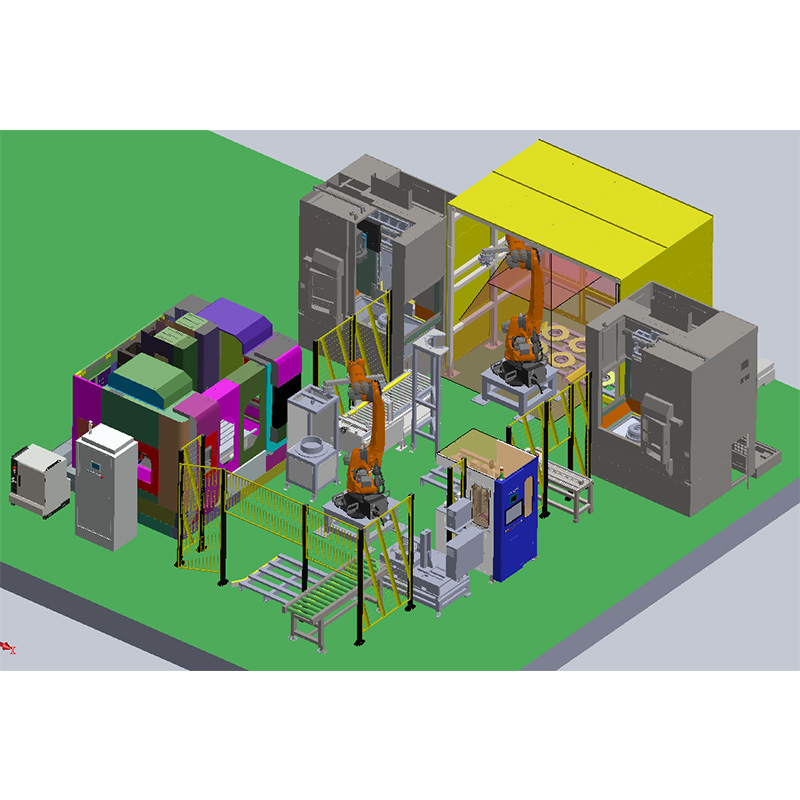
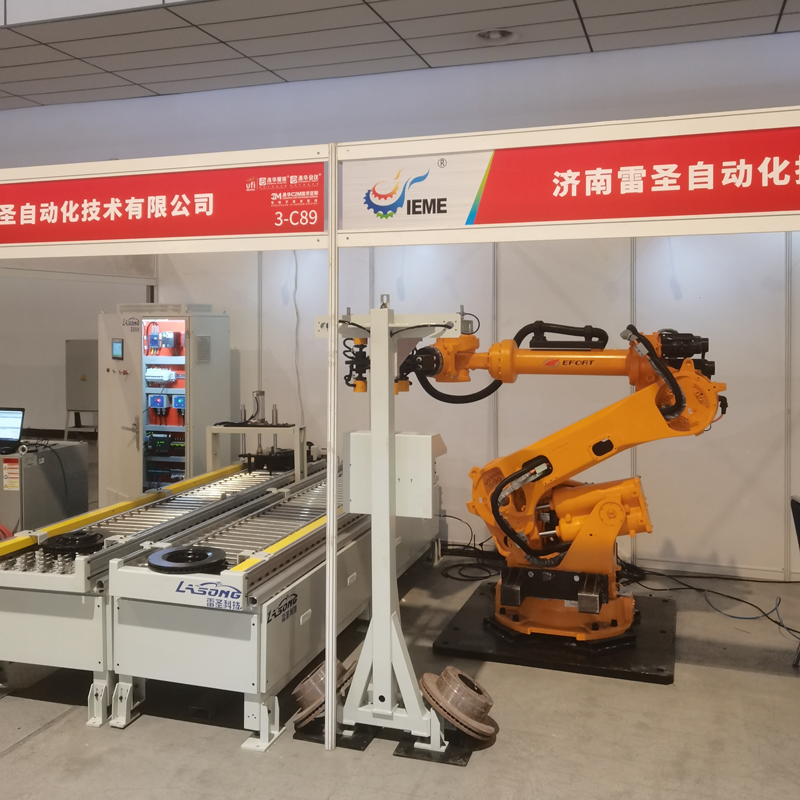
Компания ООО «Цзинань Лэйшэн Автоматизация Технологии» реализует такие комплексные решения, объединяя лазерные головки с роботизированными манипуляторами и системами визуального контроля. Такой подход позволяет автоматизировать процессы загрузки и выгрузки, минимизируя человеческий фактор. В одном из проектов для производителя кабелей внедрение подобной системы снизило количество ошибок маркировки с 1,5% до 0,02% за первый квартал эксплуатации.
Важно учитывать условия окружающей среды при установке оборудования. Промышленный цех — это пыль, вибрация и перепады температур. Стандартная офисная электроника здесь долго не протянет. Оборудование должно иметь класс защиты не ниже IP54, а оптические пути должны быть герметичны. Игнорирование этого требования часто приводит к загрязнению линз и потере мощности луча уже через полгода работы.
Экономическая эффективность и сроки окупаемости
Расчет ROI (возврата инвестиций) для лазерного оборудования должен включать не только стоимость электроэнергии, но и экономию на расходных материалах. В отличие от струйных принтеров, лазеру не нужны чернила, растворители или этикетки. Единственные расходы — это электроэнергия (обычно менее 1 кВт·ч в смену для малых моделей) и периодическая чистка оптики.
- Анализ текущих затрат: Подсчитайте, сколько вы тратите в год на картриджи, обслуживание струйных головок и утилизацию химических отходов. Часто эта сумма превышает стоимость самого лазерного станка за 2–3 года.
- Оценка производительности: Лазерная маркировка происходит за доли секунды. Это позволяет увеличить пропускную способность линии без закупки дополнительного оборудования. Время цикла сокращается на 30–50% по сравнению с механическим клеймением.
- Учет простоев: Надежность оборудования критична. Каждый час простоя линии может стоить тысячи долларов. Выбор поставщика с быстрым сервисом и наличием запасных частей на складе (как это реализовано в политике обслуживания Цзинань Лэйшэн) снижает риски финансовых потерь.
- Гибкость производства: Лазер позволяет мгновенно менять макет маркировки через ПО. Это идеально подходит для серий малого размера или кастомизации продукции, где переналадка механических штампов была бы слишком дорогой и долгой.
- Долгосрочная перспектива: Учитывайте возможность модернизации. Хороший станок должен служить 10–15 лет. Дешевые аналоги часто становятся электронным ломом через 3–4 года из-за невозможности ремонта блока питания или сканатора.
Мы наблюдаем тенденцию, когда предприятия переходят на лазерные технологии не ради моды, а из-за ужесточения требований к прослеживаемости продукции. Государственные стандарты и требования крупных ритейлеров делают permanent marking (неудаляемую маркировку) обязательным условием контракта.
Часто задаваемые вопросы
Какова глубина гравировки на стали?
Глубина зависит от мощности и количества проходов. Стандартный 20-ваттный волоконный лазер может снять около 0,05–0,1 мм материала за один проход. Для получения глубокой гравировки (0,5 мм и более) требуется либо увеличение мощности до 50–100 Вт, либо многократное повторение цикла, что увеличивает время обработки. Важно помнить, что слишком глубокая гравировка может создать концентраторы напряжений в деталях, работающих под нагрузкой.
Можно ли маркировать криволинейные поверхности?
Да, но с ограничениями. Плоская фокусировка работает только в определенной зоне (глубине резкости). Для цилиндров используются ротационные оси (4-я ось), которые вращают деталь синхронно с работой лазера. Для сложных 3D-поверхностей необходимы динамические фокусирующие головки (3D гальваносканеры), которые меняют фокусное расстояние в реальном времени. Без такой системы метка на краях сферы будет размытой.
Требуется ли специальное обучение оператора?
Базовое управление современным интерфейсом осваивается за 1–2 дня. Основная сложность заключается не в нажатии кнопок, а в правильной подготовке файлов и настройке параметров (скорость, мощность, частота) под конкретный материал. Ошибки в настройке могут привести к порче дорогостоящей детали. Поэтому мы рекомендуем проводить полноценное обучение персонала непосредственно на месте установки оборудования.
Какое программное обеспечение используется?
На рынке доминируют несколько платформ, включая EzCad и специализированные разработки производителей. Ключевой момент — поддержка шрифтов TrueType и возможность импорта векторной графики (AI, DXF, PLT). Убедитесь, что ПО имеет русский интерфейс и позволяет создавать базы данных для серийной нумерации. Отсутствие поддержки кириллицы в некоторых версиях ПО может стать неприятным сюрпризом.
Заключение и рекомендации по выбору поставщика
Покупка промышленного лазерного маркиратора — это инвестиция в стабильность вашего производства. Не гонитесь за самой низкой ценой на рынке, так как экономия на источнике излучения или системе охлаждения часто оборачивается двойными расходами на ремонт и простой. Обращайте внимание на наличие сервисной сети, гарантию на ключевые узлы и репутацию производителя.
Компании, стремящиеся к долгосрочному развитию, выбирают партнеров, способных предложить не просто “железо”, а технологическую поддержку и адаптацию под специфические задачи. Как показывает опыт сотрудничества с лидерами трубной и автомобильной отрасли, надежность оборудования и возможность кастомизации решений под конкретную линию являются решающими факторами успеха.
Если вы планируете модернизацию участка маркировки или запуск новой линии, начните с аудита ваших текущих процессов. Понимание реальных потребностей поможет избежать переплаты за избыточные функции или, наоборот, покупки слабого оборудования. Лазерный маркиратор правильного класса станет надежным инструментом, который окупится в первые годы эксплуатации за счет снижения брака и повышения скорости выпуска продукции.
Свяжитесь с нами сегодня для консультации и подбора оптимальной конфигурации оборудования под ваши задачи.