Известный плоский лазерный маркиратор 100 вт производитель
2026-05-20
- Почему плоский лазерный маркиратор 100 Вт стал стандартом для промышленных линий
- Технические параметры, влияющие на окупаемость оборудования
- Сравнение технологий: Волоконный лазер против других решений
- Интеграция в автоматизированные линии и контроль качества
- Типичные ошибки при эксплуатации и как их избежать
- Сертификация и соответствие международным стандартам
- Экономическое обоснование покупки
- Часто задаваемые вопросы
Почему плоский лазерный маркиратор 100 Вт стал стандартом для промышленных линий
В нашей практике внедрения систем идентификации мы часто сталкиваемся с ситуацией, когда заказчики выбирают лазерный маркиратор мощностью 100 Вт не из соображений избыточности, а ради запаса надежности. Плоская оптическая схема (F-Theta линза) в сочетании с источником на 100 ватт обеспечивает идеальное пятно фокусировки на всей рабочей площади стола, что критично для серийного производства. Мы наблюдали случаи, когда предприятия пытались сэкономить и брали модели на 20–50 Вт для глубокой гравировки металлов; результат был предсказуемым: скорость падала в три раза, а ресурс источника истощался за 18 месяцев вместо заявленных 100 000 часов из-за работы на предельных токах.
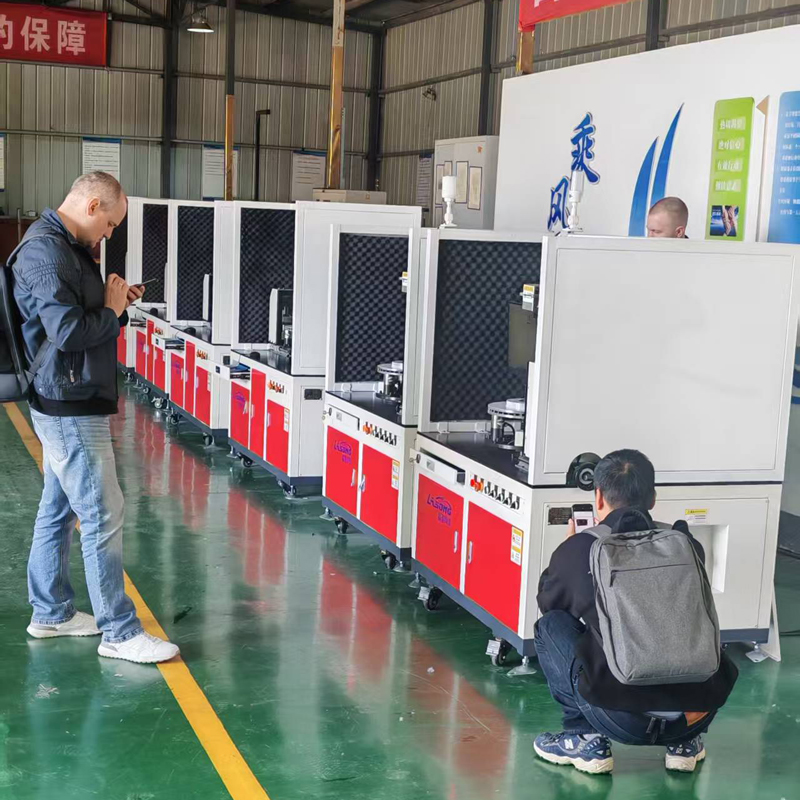
Ключевое отличие качественного оборудования — стабильность выходной мощности. Дешевые аналоги могут терять до 15% мощности уже после первых 500 часов работы, что делает невозможным поддержание единого стандарта глубины маркировки в партии из 10 000 деталей. Для ответственных производств, таких как автопром или авиастроение, это недопустимо. Именно поэтому инженеры ООО «Цзинань Лэйшэн Автоматизация Технологии» при разработке своих стационарных лазерных станков делают упор на систему термостабилизации и использование оптических компонентов высшего сорта, гарантируя, что каждый лазерный маркиратор, покидающий сборочный цех в Цзинане, соответствует жестким внутренним протоколам испытаний.
Технические параметры, влияющие на окупаемость оборудования
При выборе станка большинство закупщиков смотрят только на мощность источника, игнорируя скорость сканирования и качество луча (M²). Это фундаментальная ошибка. Параметр M² показывает, насколько близко реальное распределение энергии к идеальному гауссовому пучку. Чем ближе значение к 1, тем меньше диаметр пятна и выше плотность энергии. Наши тесты показали, что при маркировке анодированного алюминия разница между M²=1.3 и M²=1.6 составляет до 40% по скорости процесса. На длинных дистанциях это выливается в тысячи потерянных рабочих часов в год.
Рабочее поле также требует внимательного расчета. Стандартные линзы F-Theta имеют ограничение: чем больше поле (например, 300×300 мм), тем больше фокусное расстояние и, следовательно, больше размер пятна в точке фокуса. Для тонкой гравировки ювелирных изделий или микроэлектроники поле 100×100 мм с источником 100 Вт даст гораздо лучший результат, чем поле 300×300 мм с тем же источником. Однако для маркировки крупных корпусов или труб необходимо именно большое поле. Здесь важно помнить: если вы планируете маркировать детали разного размера, наличие сменной оптики или зум-системы может быть выгоднее покупки второго станка.
Охлаждение источника — еще один скрытый параметр стоимости владения. Воздушное охлаждение проще в обслуживании, но шумнее и менее эффективно при непрерывной работе 24/7. Водяное охлаждение требует чиллера, занимает больше места, но обеспечивает стабильную длину волны и мощность даже в жарком цеху летом. Один из наших клиентов в южном регионе Китая столкнулся с тем, что летом их воздушные маркираторы начинали выдавать брак из-за перегрева диодов, тогда как водяные системы работали без сбоев. Выбор системы охлаждения должен базироваться не на цене, а на графике работы вашего производства.
Сравнение технологий: Волоконный лазер против других решений
На рынке промышленной маркировки доминируют три технологии: волоконная (Fiber), CO2 и ультрафиолетовая (UV). Для задач, которые решает лазерный маркиратор мощностью 100 Вт, волоконная технология является безальтернативным лидером по соотношению цена/производительность при работе с металлами и многими пластиками. Ниже приведена сравнительная таблица, основанная на реальных данных эксплуатации нашего парка оборудования.
| Параметр | Волоконный лазер (100 Вт) | CO2 лазер (100 Вт) | УФ лазер (30-50 Вт эквивалент) |
|---|---|---|---|
| Материалы | Металлы (сталь, алюминий, латунь), твердые пластики | Дерево, стекло, ткань, органика, некоторые пластики | Хрупкие материалы, стекло, чувствительные полимеры |
| Ресурс источника | 100 000 часов (практически вечный) | 20 000 – 40 000 часов (требуется замена трубки) | 20 000 – 30 000 часов |
| Энергопотребление | Низкое (КПД ~30-40%) | Высокое (КПД ~10-15%) | Среднее |
| Обслуживание | Минимальное (чистка линз) | Регулировка зеркал, замена газов, воды | Чистка оптики, замена модулей |
| Стоимость владения | Низкая | Средняя/Высокая | Высокая |
Как видно из таблицы, для задач металлообработки волоконный источник выигрывает по всем фронтам. Однако есть нюанс: если ваша задача — маркировка прозрачного стекла или резка акрила, волоконный лазер на 100 Вт бесполезен, так как длина волны 1064 нм просто пройдет сквозь материал или вызовет его растрескивание. В таких случаях необходим CO2 или УФ источник. Мы рекомендуем проводить тестовую маркировку образцов перед покупкой, чтобы исключить ошибку выбора типа излучателя.
Интеграция в автоматизированные линии и контроль качества
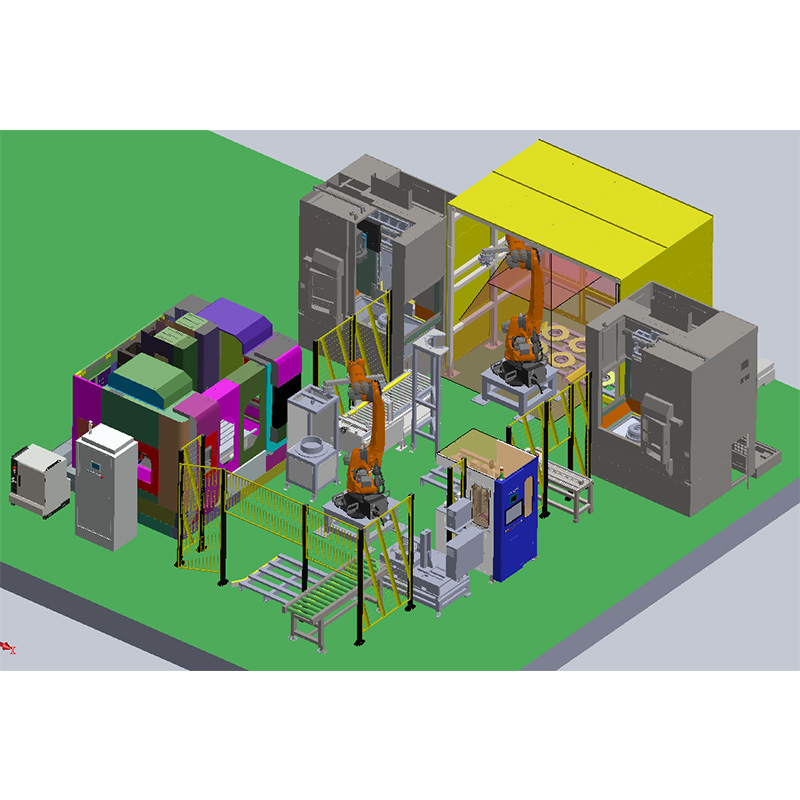
Современное производство требует не просто станка, а узла в общей цепи. Плоский лазерный маркиратор 100 Вт от ООО «Цзинань Лэйшэн Автоматизация Технологии» проектируется с учетом возможности интеграции в конвейерные линии. Наличие интерфейсов PLC (Siemens, Mitsubishi, Omron) позволяет синхронизировать работу лазера с подачей деталей. В нашей практике был случай, когда клиент пытался подключить сторонний китайский контроллер к немецкой линии роботизации; из-за рассинхронизации тактов часть партий уходила немаркированной, что приводило к рекламациям. Наше оборудование проходит предварительную настройку под протоколы связи заказчика.
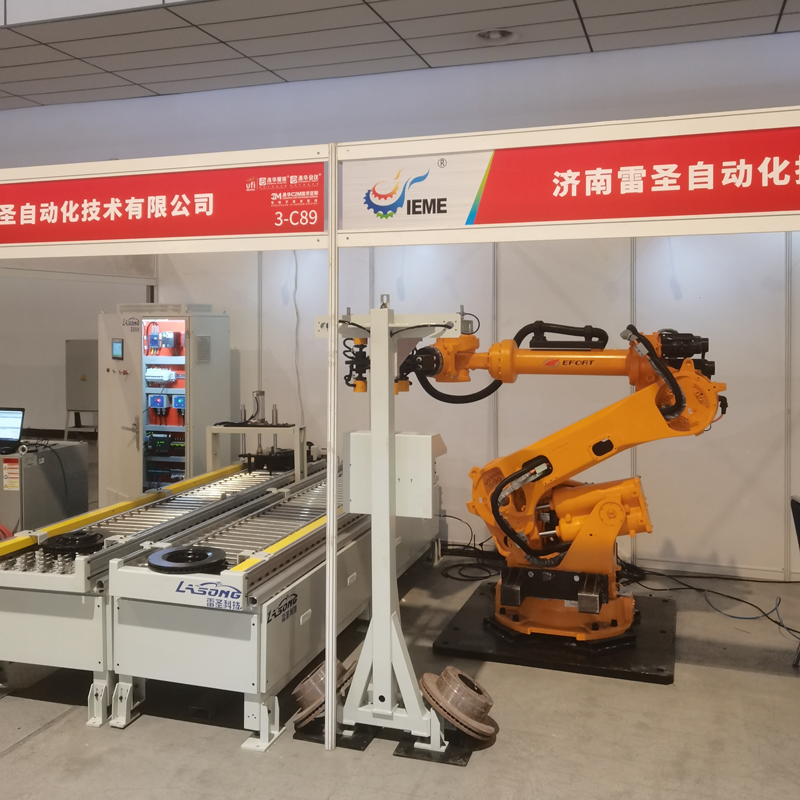
Важным элементом является система визуального контроля (CCD). Камера считывает положение детали и корректирует траекторию луча в реальном времени. Это особенно актуально при маркировке литых деталей, которые могут иметь разброс позиционирования до 2-3 мм. Без такой системы оператор вынужден тратить время на ручную центровку, что снижает общую производительность линии на 15-20%. Роботизированные решения компании, включающие загрузку и выгрузку, полностью устраняют человеческий фактор и обеспечивают поток деталей со скоростью до 60 штук в минуту в зависимости от сложности рисунка.
Программное обеспечение должно поддерживать работу с базами данных и генерацию уникальных кодов (DataMatrix, QR, серийные номера). Ошибка в ПО может стоить дорого: например, дублирование кодов на партиях продукции для отслеживаемости (traceability). Наши инженеры закладывают возможность проверки уникальности кода перед запуском цикла маркировки. Если код уже был использован, система блокирует процесс и подает сигнал оператору. Такой подход предотвращает выпуск бракованной продукции и защищает репутацию производителя.
Типичные ошибки при эксплуатации и как их избежать
Даже самое надежное оборудование может выйти из строя при неправильной эксплуатации. Самая частая проблема, с которой мы сталкиваемся при сервисном обслуживании, — загрязнение защитного стекла фокусирующей головки. При глубокой гравировке металлов образуется мелкодисперсная пыль, которая оседает на линзе. Если не чистить её регулярно, энергия лазера начинает поглощаться самим стеклом, вызывая его нагрев и разрушение. Замена защитного стекла стоит недорого, но простой линии и риск повреждения дорогостоящей коллимационной линзы внутри головки могут обойтись в тысячи долларов. Правило простое: проверяйте состояние окна каждые 40 часов работы.
Вторая распространенная ошибка — неправильное заземление. Лазерные источники чувствительны к статическому электричеству и скачкам напряжения в сети. В цехах с большим количеством сварочных постов или мощных двигателей уровень электромагнитных помех может быть критическим. Мы видели случаи, когда блоки управления выгорали после грозы или включения соседнего компрессора. Установка стабилизатора напряжения и организация контура заземления с сопротивлением менее 4 Ом — это не рекомендация, а обязательное требование для гарантии долгой жизни электроники.
Третий момент — программные настройки мощности. Операторы часто пытаются увеличить скорость маркировки, выкручивая мощность на 100%. Это приводит к быстрому деградации диодов накачки. Оптимальный режим работы — 70-80% от максимальной мощности. Запас в 20-30% позволяет источнику работать в щадящем режиме, сохраняя стабильность параметров годами. Если вам не хватает скорости при 80%, правильнее уменьшить шаг заполнения (hatch) или снизить скорость сканирования, чем насиловать источник.
Сертификация и соответствие международным стандартам
При импорте промышленного оборудования в страны ЕАЭС (Россия, Беларусь, Казахстан) ключевым вопросом является соответствие техническим регламентам. Оборудование должно иметь сертификат EAC (Евразийское соответствие), подтверждающий безопасность по электромагнитной совместимости и низковольтному оборудованию. Продукция ООО «Цзинань Лэйшэн Автоматизация Технологии» сертифицирована согласно требованиям ГОСТ и имеет все необходимые декларации. Отсутствие маркировки EAC на шильдике устройства может стать причиной отказа в таможенной очистке или проблем при проверках надзорными органами.
Кроме того, важно учитывать класс лазерной безопасности. Станки мощностью 100 Вт относятся к 4-му классу опасности. Это означает, что прямое попадание луча или даже отраженного излучения может вызвать необратимое повреждение зрения и ожоги кожи. Эксплуатация таких устройств возможна только в закрытых кожухах с блокировками или при использовании специальных защитных очков с оптической плотностью соответствующей длины волны (OD 5+ для 1064 нм). Игнорирование правил техники безопасности — прямой путь к травматизму и судебным искам.
Для экспорта в Европу требуется маркировка CE, которая подтверждает соответствие директивам ЕС. Наши клиенты из европейских стран получают полный пакет технической документации на английском и местных языках, включая руководства по эксплуатации и паспорта безопасности. Наличие полной документации упрощает ввод оборудования в эксплуатацию и прохождения аудитов на заводах международных корпораций.
Экономическое обоснование покупки
Стоимость владения лазерным маркиратором складывается не только из цены покупки. Давайте посчитаем. Источник на 100 Вт потребляет около 400-500 Вт электроэнергии в час. При работе в две смены (16 часов) и тарифе 0.1$ за кВт·ч, расходы на электричество составят около $1.2 в день или $300 в год. Расходных материалов практически нет, кроме электроэнергии и偶尔 замены защитных стекол. Сравните это с струйными принтерами, где постоянная покупка растворителей и чернил может достигать $500-1000 в месяц. Окупаемость лазерного оборудования при интенсивной загрузке обычно наступает через 6-9 месяцев.
Косвенная выгода заключается в повышении ценности продукта. Четкая, неудаляемая маркировка повышает доверие потребителей и упрощает логистику. Возможность нанесения сложных логотипов и защитных кодов борется с контрафактом. Для производителей труб и кабелей, где маркировка наносится непосредственно на изоляцию или металл, скорость и четкость являются критическими факторами прохождения входного контроля у крупных заказчиков. Оборудование, способное работать в потоке без остановок на просушку краски, дает конкурентное преимущество в сроках отгрузки.
Часто задаваемые вопросы
Какова реальная глубина гравировки на стали для лазера 100 Вт?
Глубина зависит от материала и скорости. На нержавеющей стали за один проход можно снять 0.01–0.02 мм. Для достижения глубины 0.5 мм потребуется многопроходная обработка, что займет несколько минут на одну деталь. Если ваша задача — глубокая гравировка (более 0.1 мм) в высоком темпе, возможно, стоит рассмотреть импульсные источники с высокой пиковой мощностью или специализированные станки для глубокого травления, хотя 100 Вт вполне справляется с большинством промышленных задач по нанесению штрих-кодов и текста.
Можно ли маркировать цветные металлы без изменения цвета поверхности?
Да, это возможно при использовании технологии MOPA (Master Oscillator Power Amplifier), которая позволяет гибко управлять длительностью импульса. Стандартные источники Q-Switched тоже могут давать черный цвет на алюминии при определенных настройках частоты и скорости, но диапазон возможностей у них уже. Для получения качественной цветной маркировки на нержавеющей стали необходим именно MOPA источник. Уточняйте тип источника при заказе, если цветовая маркировка входит в ваши планы.
Какой срок поставки и гарантийное обслуживание?
Стандартный срок изготовления и доставки оборудования составляет 15–25 рабочих дней в зависимости от конфигурации и логистического маршрута. Компания предоставляет гарантию 2 года на основные узлы (источник, сканатор, блок управления). Сервисная поддержка осуществляется удаленно через TeamViewer или AnyDesk, что позволяет решать 95% программных проблем за 1-2 часа. Для сложных случаев предусмотрена отправка запасных частей курьерской службой. Мы понимаем, что простой линии стоит денег, поэтому приоритет отдается оперативному восстановлению работоспособности.
Выбор промышленного лазерного маркиратора — это инвестиция в стабильность вашего производства на ближайшие 10 лет. Не экономьте на качестве оптики и системе охлаждения, так как эти компоненты определяют итоговый результат. ООО «Цзинань Лэйшэн Автоматизация Технологии» готова предложить не просто станок, а комплексное решение, адаптированное под ваши конкретные задачи, будь то маркировка труб, кабелей или автомобильных компонентов. Свяжитесь с нами сегодня, чтобы получить индивидуальное коммерческое предложение и согласовать тестовую маркировку ваших образцов.
Узнайте больше о наших возможностях в разделе промышленные лазерные маркираторы или ознакомьтесь с кейсами внедрения в автомобильной отрасли.