Известный настольный пневматический маркиратор завод
2026-06-07
- Почему промышленный пневматический маркиратор остается стандартом надежности
- Технические параметры, влияющие на выбор оборудования
- Сравнение технологий: Пневматика против Лазера
- Интеграция в автоматизированные линии и специальные задачи
- Часто задаваемые вопросы
- Надежность поставок и сервисная поддержка
Почему промышленный пневматический маркиратор остается стандартом надежности
В условиях современной производственной гонки, где скорость конвейера диктует ритм всего цеха, пневматический маркиратор часто незаслуженно отодвигается на второй план в пользу лазерных систем. Однако наша практика показывает обратное: для тяжелых металлов, труб большого диаметра и деталей, подвергающихся вибрационным нагрузкам, именно ударная технология нанесения обеспечивает ту долговечность метки, которую не может гарантировать поверхностное выжигание. Мы работаем с оборудованием более 15 лет и видели сотни случаев, когда «продвинутые» лазеры выходили из строя от пыли или не могли пробить окалину, тогда как простой пневматический станок продолжал работать.
Ключевое отличие заключается в физике процесса. Пневматический инструмент формирует точку удара за счет механического воздействия твердосплавной иглы, создавая углубление в материале. Это делает маркировку устойчивой к истиранию, высоким температурам и агрессивным средам. Если ваш продукт будет эксплуатироваться под землей, в двигателе автомобиля или на открытом воздухе десятилетиями, вам нужна именно эта глубина рельефа. Лазер меняет цвет поверхности, но пневматика меняет её структуру.
Технические параметры, влияющие на выбор оборудования
При закупке станка большинство менеджеров смотрят только на цену и габариты рабочей зоны, игнорируя критически важные динамические характеристики. В нашей компании, ООО «Цзинань Лэйшэн Автоматизация Технологии», мы проводим жесткий входной контроль компонентов, потому что знаем: экономия на pneumatic-клапанах или направляющих приводит к простою линии через три месяца работы. Давайте разберем параметры, которые реально влияют на производительность.
Частота удара и скорость маркировки. Стандартные модели выдают от 3 до 5 ударов в секунду. Для простых серийных номеров этого достаточно. Но если вам нужно наносить Data Matrix коды или сложные логотипы на движущемся конвейере, требуется частота до 10-15 Гц. Здесь важна не только мощность компрессора (обычно 0.4–0.6 МПа), но и быстродействие электромагнитных клапанов. Мы сталкивались с ситуацией, когда клиент купил дешевый аналог: клапана грелись и «залипали» после 4 часов непрерывной смены, что приводило к браку партии труб. Наше решение использует усиленные клапаны, рассчитанные на millions циклов срабатывания.
Жесткость станины и точность позиционирования. Многие легкие портативные модели имеют люфт в осях X и Y. Для табличек это допустимо, но для глубокой маркировки на криволинейных поверхностях (например, трубы) люфт недопустим. Станина должна быть литой или сварной из толстостенного профиля. В производстве ООО «Цзинань Лэйшэн» мы используем закаленные линейные направляющие, которые сохраняют геометрию даже при высоких боковых нагрузках. Это позволяет гарантировать повторяемость координат в пределах ±0.05 мм, что критично для автоматического считывания сканерами.
Глубина маркировки. Реальная глубина зависит от твердости материала. На стали 45# качественный станок должен обеспечивать 0.2–0.5 мм. Если продавец обещает 1 мм на закаленной стали — это маркетинг. Для достижения максимальной глубины важен угол заточки иглы и сила прижима. Наши трехосевые модели автоматически компенсируют неровности поверхности, поддерживая постоянное усилие контакта, чего лишены бюджетные двухосевые аналоги.
Сравнение технологий: Пневматика против Лазера
Выбор между этими двумя технологиями часто становится камнем преткновения при модернизации участка. Чтобы принять взвешенное решение, нужно четко понимать условия эксплуатации изделия. Ниже приведена сравнительная таблица, основанная на реальных тестах в нашем испытательном центре в Цзинане.
| Критерий сравнения | Пневматический маркиратор | Лазерный маркиратор (оптоволокно) |
|---|---|---|
| Принцип нанесения | Механический удар (деформация материала) | Термическое воздействие (изменение цвета/структуры) |
| Глубина метки | Высокая (0.1 – 0.8 мм), зависит от твердости | Поверхностная (до 0.05 мм), риск стирания |
| Требования к чистоте | Низкие (работает в масле, пыли, стружке) | Высокие (линза требует чистоты, чувствителен к вибрации) |
| Стоимость владения | Низкая (расходник — только игла, ресурс 1-2 млн ударов) | Средняя (ресурс источника 100 000 часов, но дорогая оптика) |
| Применимость | Черные металлы, алюминий, чугун, трубы | Пластик, окрашенные поверхности, драгоценные металлы |
| Шум при работе | Есть (требует кожуха или наушников в тишине) | Отсутствует (бесшумная работа) |
Из таблицы видно, что для автомобильной промышленности, где детали проходят пескоструйную обработку и покраску, пневматика незаменима. Лазерная метка просто исчезнет после дробеструйной очистки. С другой стороны, для электроники или пластиковых корпусов пневматика разрушит деталь. В нашем портфеле есть решения обоих типов, но специализация на пневматических системах позволяет нам предлагать уникальные конфигурации для тяжелых отраслей, таких как производство кабелей и трубопроката.
Интеграция в автоматизированные линии и специальные задачи
Современный завод не терпит ручного труда там, где его можно исключить. Изолированный станок — это прошлое. Сегодня пневматический маркиратор должен быть частью единого информационного контура предприятия. Мы разрабатываем системы, которые получают данные напрямую из ERP-системы заказчика или сканера штрих-кода предыдущего этапа.
Один из наших клиентов, крупный производитель буровых труб, столкнулся с проблемой: операторы вручную вводили номера партий, что приводило к ошибкам и рекламациям. Мы внедрили решение на базе нашего трехосевого станка с интегрированной системой визуального контроля. Камера считывает QR-код заготовки, система сверяет его с базой данных и автоматически запускает программу маркировки с актуальными данными. Ошибка человеческого фактора была исключена полностью.
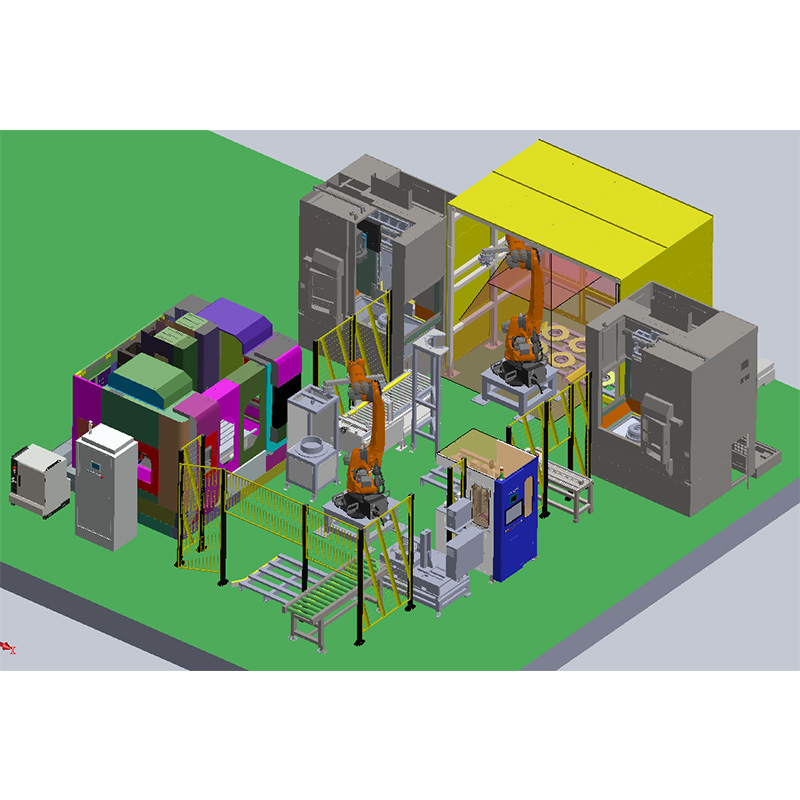
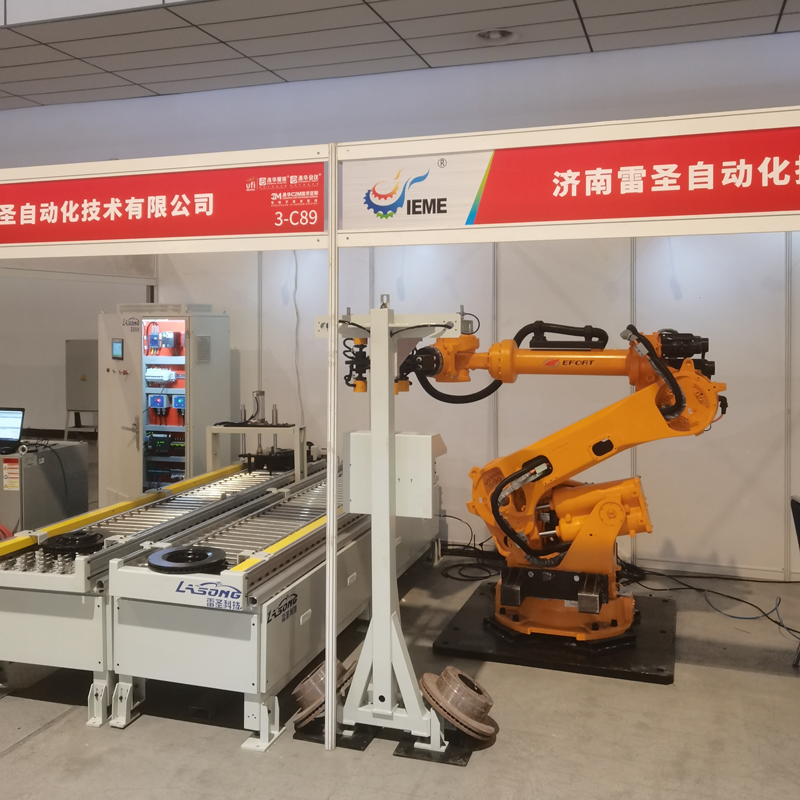
Особое внимание мы уделяем нестандартным задачам. Например, маркировка торцов труб диаметром более метра требует специальной поворотной оси или манипулятора. Обычный настольный станок здесь бессилен. Инженеры ООО «Цзинань Лэйшэн Автоматизация Технологии» проектируют такие комплексы индивидуально, учитывая вес детали и доступное пространство в цеху. Благодаря сотрудничеству с Шаньдунским университетом и научно-исследовательскими институтами, мы внедряем передовые алгоритмы траектории движения иглы, что ускоряет процесс нанесения на 20-30% без потери качества.
Важным аспектом является адаптация под существующие линии. Наше оборудование совместимо с протоколами Modbus TCP/IP и имеет дискретные входы/выходы для подключения к PLC любых производителей (Siemens, Omron, Mitsubishi). Это позволяет встроить маркировочный узел в линию за 1-2 дня без остановки основного производства.
Часто задаваемые вопросы
Каков срок службы расходных материалов (игл)?
Стандартная твердосплавная игла выдерживает от 1 до 2 миллионов ударов в зависимости от твердости маркируемого материала. При работе по закаленной стали (>50 HRC) ресурс снижается до 500 000 – 800 000 ударов. Замена иглы занимает менее 2 минут и не требует квалификации инженера. Мы рекомендуем всегда иметь запасной комплект на складе, чтобы избежать простоев.
Можно ли маркировать криволинейные поверхности?
Да, это одна из сильных сторон пневматической технологии. Для цилиндров (труб, валов) используются специальные поворотные устройства (ротаторы), которые синхронизируют вращение детали с движением каретки. Для сложных поверхностей с переменным радиусом применяются трехосевые головки с функцией автоподстройки высоты (Z-axis floating head), которая механически или сенсорно копирует рельеф детали.
Какое давление воздуха необходимо для работы?
Для стабильной работы большинства промышленных моделей требуется сухое сжатое воздух давлением 0.4–0.6 МПа (4-6 бар) и расходом около 200-300 литров в минуту. Критически важно использовать влагомаслоотделитель на входе в станок. Попадание конденсата в пневмоцилиндры приводит к коррозии и потере мощности удара. Если на вашем предприятии нет центральной магистрали, возможно подключение компактного бесшумного компрессора.
Поддерживаете ли вы нанесение 2D кодов (Data Matrix, QR)?
Безусловно. Наше программное обеспечение генерирует любые двумерные коды, соответствующие международным стандартам ISO/IEC 16022. Глубина точек подбирается так, чтобы код считывался промышленными сканерами даже после покраски или загрязнения. Мы проводим тесты на читаемость для каждого типа кода перед отгрузкой оборудования.
Надежность поставок и сервисная поддержка
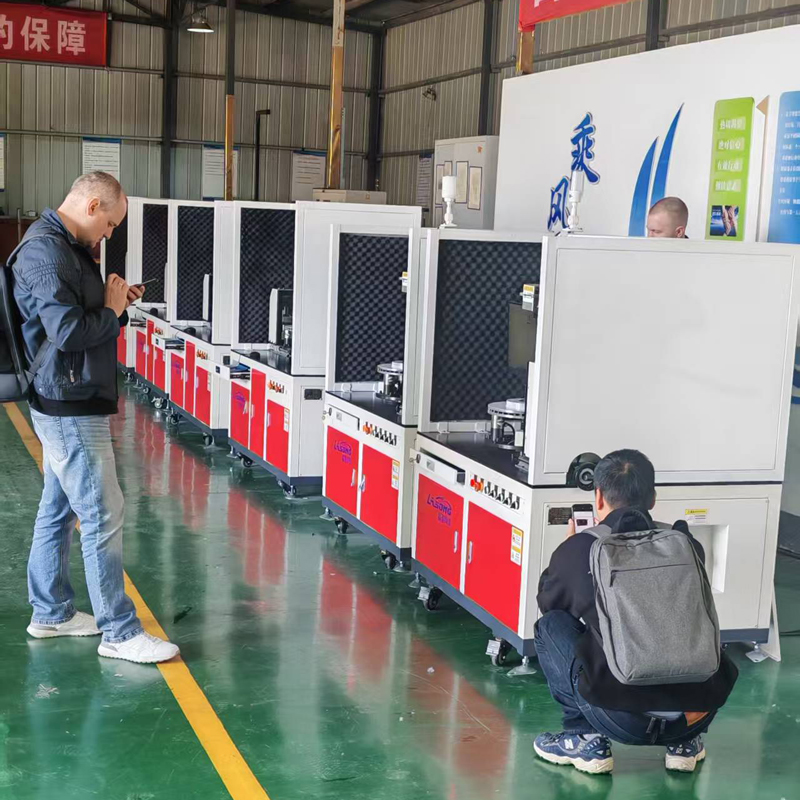
Покупка промышленного оборудования — это инвестиция на годы, поэтому надежность поставщика важнее единоразовой экономии. ООО «Цзинань Лэйшэн Автоматизация Технологии» реализует принцип полного цикла: от разработки чертежей до послепродажного обслуживания. Наша производственная база в Шаньдуне оснащена современными сборочными линиями и стендами для испытаний, где каждый станок проходит проверку на непрерывную работу в течение 24 часов перед упаковкой.
Мы не просто продаем коробки. Мы анализируем технологический процесс клиента. Был случай, когда заказчик хотел купить стандартную модель для маркировки кабельной продукции в движении. Наши инженеры指出了, что при скорости линии 60 м/мин стандартная головка не успеет отработать цикл. Мы предложили модифицированное решение с увеличенной частотой удара и синхронизацией с энкодером конвейера. Это спасло проект от провала.
География наших поставок охватывает не только Китай, но и рынки СНГ, Европы и Азии. Мы понимаем специфику местных стандартов и требований. Наличие собственного патентного портфеля на конструктивные решения гарантирует, что вы получаете оригинальный продукт, а не кустарную копию. Сервисная политика строится на индивидуальном подходе: мы готовы адаптировать ПО и механику под ваши уникальные задачи, минимизируя риски внедрения.
Если вы ищете партнера, который сочетает инженерную глубину с гибкостью производства, наше оборудование станет надежным звеном вашей цепи создания стоимости. Философия «Продукция совершенна в дизайне, технологии создают ценность» реализуется в каждом собранном нами станке.
Не позволяйте проблемам с идентификацией продукции тормозить рост вашего бизнеса. Свяжитесь с нами сегодня для получения консультации и расчета стоимости решения под ваши задачи. Мы готовы обсудить технические детали и предложить вариант, который окупится в первые месяцы эксплуатации. Пневматический маркиратор от производителя — это выбор в пользу долгосрочной эффективности.