Известный кольцевой лазерный маркиратор 100 вт завод
2026-05-18
- Почему 100 Вт — это золотой стандарт для промышленной маркировки
- Технические характеристики и выбор источника излучения
- Интеграция в автоматизированные линии и роль ООО «Цзинань Лэйшэн»
- Сравнение технологий: Волоконный лазер против Ударно-игольчатой маркировки
- Программное обеспечение и удобство эксплуатации
- Безопасность и соответствие международным стандартам
- Экономическое обоснование покупки
- Часто задаваемые вопросы
Почему 100 Вт — это золотой стандарт для промышленной маркировки
Выбор лазерный маркиратор мощностью 100 ватт сегодня является наиболее рациональным решением для задач, требующих баланса между глубиной гравировки и скоростью обработки. В нашей практике работы с производственными линиями мы наблюдаем четкую тенденцию: источники мощностью до 50 Вт часто не справляются с металлами высокой твердости или требуют многократного прохода, что снижает общую эффективность смены, тогда как системы на 200–300 Вт избыточны для большинства стандартных операций и ведут к неоправданному росту энергопотребления. Именно диапазон в 100 Вт позволяет выполнять глубокую гравировку на стали, алюминии и латуни за один проход, сохраняя при этом компактность оптической схемы. Это фундаментальный параметр, который определяет не только качество метки, но и экономическую целесообразность внедрения оборудования в цех.
Рассматривая конкретные кейсы, можно отметить, что при маркировке деталей автомобильной подвески или трубной арматуры критически важна скорость удаления материала. Источник излучения на 100 Вт обеспечивает пиковую мощность, достаточную для испарения металла без образования чрезмерного грата (облоя) по краям рисунка. Мы сталкивались с ситуацией, когда клиент пытался сэкономить, закупив партию 50-ваттных станков для маркировки закаленных шестерен. Результат оказался плачевным: время цикла выросло в три раза, а фокусная линза выходила из строя каждые две недели из-за перегрева и загрязнения продуктами абляции. Переход на 100-ваттные модули решил проблему мгновенно, вернув проектную производительность линии. Поэтому, если ваш бюджет позволяет, не компромиссите с мощностью источника — это прямая инвестиция в стабильность выпуска.
Технические характеристики и выбор источника излучения
При оценке спецификаций станка ключевым элементом остается тип лазерного источника. Для мощности 100 Вт на рынке доминируют два типа генераторов: волоконные (Fiber) и CO2, однако для металлических изделий безальтернативным лидером являются волоконные лазеры с длиной волны 1064 нм. Важно понимать разницу в конструкции резонатора: современные источники используют технологию MOPA (Master Oscillator Power Amplifier), которая позволяет независимо регулировать частоту импульсов и их длительность. Это дает оператору возможность работать с чувствительными материалами, такими как анодированный алюминий или пластик, не прожигая верхний слой, а лишь изменяя его цвет. Обычные источники Q-Switched такой гибкости не предоставляют и подходят только для глубокой гравировки или чернения.
Оптическая система также требует пристального внимания. Линза фокусировки (F-Theta lens) должна быть рассчитана именно на входную мощность 100 Вт, иначе тепловая деформация стекла приведет к смещению фокального пятна и потере четкости маркировки через несколько часов непрерывной работы. Стандартное поле маркировки для таких систем составляет 110×110 мм или 175×175 мм, но при необходимости интеграции в конвейерные линии могут использоваться сканаторы с полем до 300×300 мм. Однако стоит помнить: чем больше поле, тем выше стоимость оптики и ниже плотность энергии в точке фокуса. Если ваша задача — наносить мелкие Data Matrix коды на электронные компоненты, лучше выбрать меньшее поле обзора для максимальной детализации.
Система охлаждения в 100-ваттных моделях чаще всего воздушная, что упрощает обслуживание и снижает риски протечек, характерные для водяных чиллеров. Тем не менее, эффективность радиаторов напрямую зависит от чистоты воздуха в цеху. Мы рекомендуем устанавливать дополнительные фильтры предварительной очистки на вдув, если оборудование эксплуатируется в условиях повышенной запыленности, например, в литейных производствах. Игнорирование этого требования приводит к накоплению пыли на диодах накачки и постепенному падению выходной мощности источника, что иногда ошибочно принимают за деградацию самого лазера.
Интеграция в автоматизированные линии и роль ООО «Цзинань Лэйшэн»
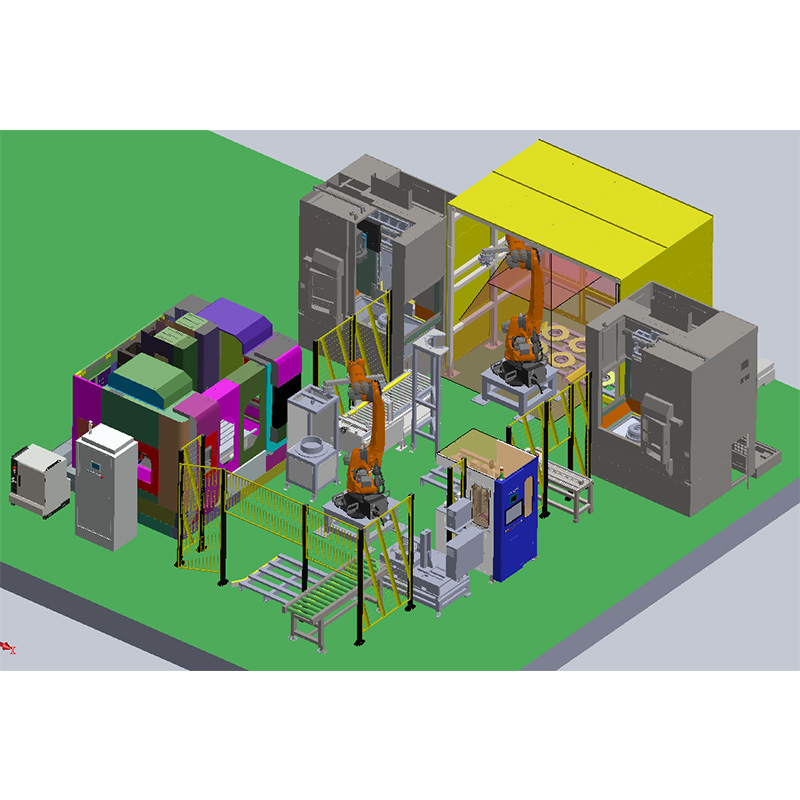
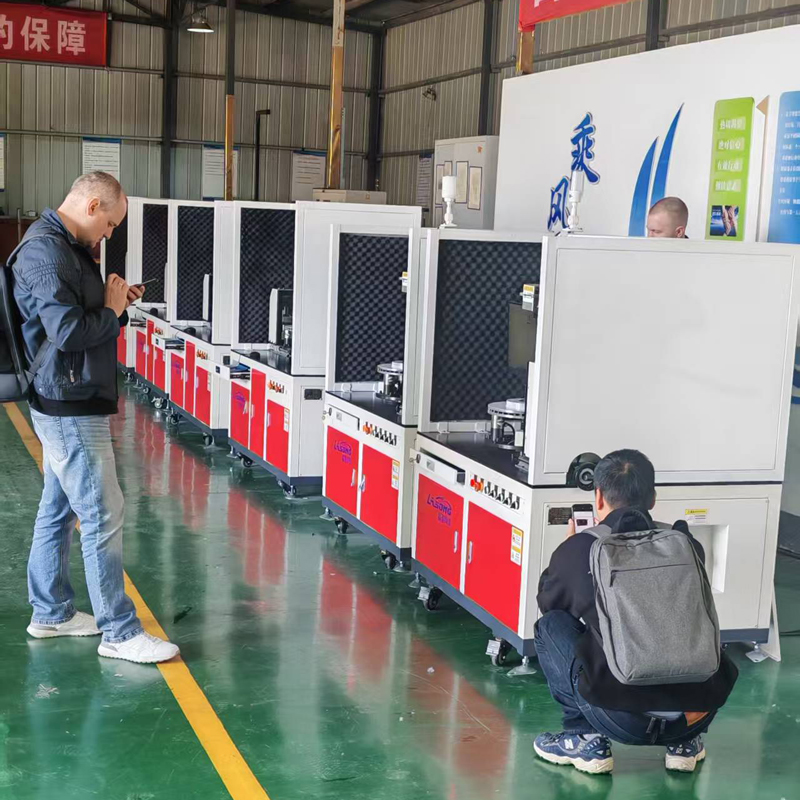
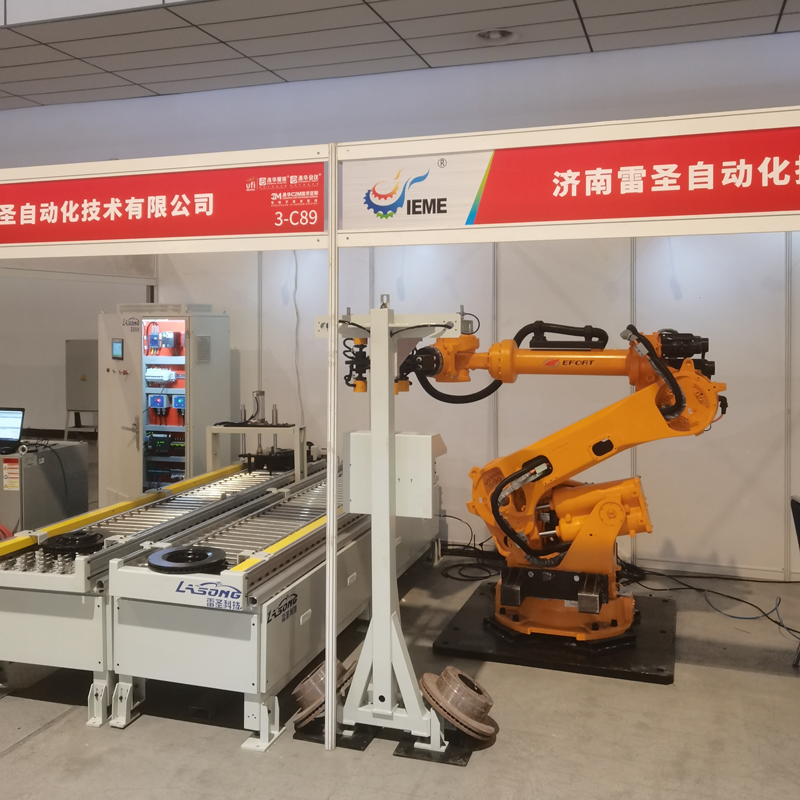
Современный лазерный маркиратор редко работает как изолированный остров; он является частью сложного технологического процесса. Успешная интеграция требует наличия промышленных интерфейсов ввода-вывода (I/O), поддержки протоколов связи вроде TCP/IP или Modbus, а также возможности синхронизации с конвейером. Здесь на первый план выходит опыт производителя оборудования. ООО «Цзинань Лэйшэн Автоматизация Технологии», базирующееся в городе Цзинань (провинция Шаньдун), демонстрирует подход полного цикла: от разработки электроники до финальной сборки роботизированных ячеек. Их инженерная команда не просто поставляет станки, а адаптирует решения под конкретные задачи, будь то маркировка труб, кабелей или сложных автомобильных узлов.
В портфеле компании представлены не только стандартные стационарные модели, но и специализированные решения с интегрированным визуальным контролем. Это означает, что система может автоматически считывать штрих-код детали перед маркировкой, сверять его с базой данных и наносить уникальный идентификатор, исключая человеческий фактор. Такой подход особенно востребован в отраслях с жесткими требованиями к прослеживаемости продукции. Благодаря собственному патентному портфелю и сотрудничеству с Шаньдунским университетом, специалисты компании реализуют проекты любой сложности, обеспечивая совместимость нового оборудования с уже действующими производственными линиями. Это снижает риски простоя при модернизации цеха до минимума.
Важным аспектом является механическая надежность узлов позиционирования. В условиях вибрации, характерной для тяжелых производств, направляющие и двигатели должны иметь запас прочности. Продукция, проходящая многоступенчатый контроль качества на базе «Цзинань Лэйшэн», тестируется на устойчивость к эксплуатационным нагрузкам, что подтверждается долгосрочной работой на предприятиях крупнейших производителей труб и автокомпонентов. Гибкость в создании нестандартных систем по индивидуальным техническим заданиям позволяет закрыть потребности даже самых требовательных заказчиков, для которых типовые решения не подходят.
Сравнение технологий: Волоконный лазер против Ударно-игольчатой маркировки
Часто перед технологами встает дилемма: выбрать традиционный пневматический метод или перейти на лазерные технологии. Чтобы принять взвешенное решение, необходимо сравнить эти подходы по ключевым параметрам эксплуатации. Ниже приведена таблица, отражающая реальные показатели, полученные в ходе тестирования обоих методов на образцах из конструкционной стали.
| Критерий сравнения | Лазерный маркиратор 100 Вт (Волоконный) | Пневматический (Игольчатый) станок |
|---|---|---|
| Скорость нанесения | Высокая (до 7000 мм/с). Мгновенное нанесение сложных графических элементов. | Низкая (зависит от площади). Точечный удар требует времени на перемещение иглы. |
| Глубина маркировки | До 0.5–0.8 мм за один проход (зависит от материала). | До 0.3–0.5 мм. Возможно увеличение глубины за счет повторных проходов. |
| Расходные материалы | Отсутствуют. Требуется только электроэнергия. | Замена игл (твердосплавных или алмазных) каждые 3–6 месяцев. |
| Шум и вибрация | Минимальный уровень шума от вентиляторов охлаждения. | Высокий уровень шума от ударов и работы пневмоцилиндров. |
| Гибкость контента | Мгновенное изменение текста, серийных номеров, QR-кодов через ПО. | Требуется замена трафаретов или перепрограммирование контроллера (медленнее). |
| Воздействие на материал | Бесконтактное. Нет механических напряжений в зоне маркировки. | Контактное. Возникают микродеформации вокруг точки удара. |
Из таблицы видно, что для высокоскоростных линий и задач, где требуется частая смена маркируемого контента, лазерная технология не имеет конкурентов. Пневматические станки остаются актуальными лишь для очень глубокой маркировки на грубых отливках или в условиях, где наличие лазера запрещено правилами безопасности特定区域 (хотя такие случаи редки). Компания «Цзинань Лэйшэн» предлагает оба направления, понимая, что универсального решения не существует, но тренд явно смещается в сторону бесконтактных лазерных систем из-за их низкой стоимости владения (TCO) в долгосрочной перспективе.
Программное обеспечение и удобство эксплуатации
Аппаратная часть — это только половина дела. Интерфейс оператора определяет, насколько быстро персонал освоит оборудование и начнет выдавать продукт без брака. Профессиональное ПО для управления 100-ваттным станком должно поддерживать импорт векторных форматов (AI, DXF, PLT) и растровых изображений (BMP, JPG) с автоматической оптимизацией параметров заполнения (hatching). Мы обращаем внимание на функцию “Red Light Preview” (предпросмотр красным лучом), которая позволяет точно позиционировать деталь перед запуском основного лазера, экономя материал и время на переналадку.
Еще один критический момент — возможность подключения к заводской сети MES (Manufacturing Execution System). Современные контроллеры позволяют получать данные для маркировки напрямую из ERP-системы предприятия, исключая ручной ввод оператором. Это снижает вероятность ошибок до нуля. В решениях от «Цзинань Лэйшэн» реализована поддержка различных протоколов обмена данными, что облегчает интеграцию в существующую IT-инфраструктуру завода. Кроме того, наличие функции автоматической фокусировки (для некоторых моделей с осью Z) компенсирует небольшие перепады высоты деталей, что особенно важно при работе с неидеально плоскими заготовками.
Не стоит недооценивать важность обновлений программного обеспечения. Производители, ориентированные на экспорт, такие как рассматриваемая компания, регулярно выпускают патчи, улучшающие алгоритмы обработки углов и снижающие тепловое влияние на материал. Отсутствие технической поддержки и обновлений превращает даже самый мощный станок в устаревшее устройство через пару лет. Поэтому при выборе поставщика уточняйте политику послепродажного сопровождения ПО.
Безопасность и соответствие международным стандартам
Работа с лазерным излучением класса 4 (к которому относятся 100-ваттные системы) требует строгого соблюдения мер безопасности. Корпус станка должен быть выполнен из металла с защитным покрытием, исключающим отражение луча наружу. Обязательным элементом является блокировочный механизм (interlock), который мгновенно отключает излучение при открытии защитной дверцы. Игнорирование этого правила может привести к серьезным травмам глаз персонала. Все поставляемое оборудование должно соответствовать стандартам безопасности, таким как CE (для Европы) или ГОСТ (для стран СНГ), что подтверждается соответствующей документацией.
Кроме того, система дымоудаления играет важную роль. При испарении металла выделяются микрочастицы и газы, которые могут быть токсичны. Эффективный вытяжной зонд, расположенный непосредственно над зоной обработки, обязателен. В некоторых конфигурациях, предлагаемых компанией, система фильтрации уже встроена в корпус, что упрощает монтаж в помещениях без развитой системы промышленной вентиляции. Помните, что экономия на системах безопасности недопустима — штрафные санкции и риск травм персонала многократно превышают стоимость качественного защитного оснащения.
Экономическое обоснование покупки
Инвестиция в 100-ваттный лазерный маркиратор окупается быстрее, чем кажется на первый взгляд. Отсутствие расходных материалов (игл, краски, химикатов) и низкое энергопотребление (по сравнению с аналогами на лампах накачки) снижают операционные расходы. Расчет показывает, что при двухсменной работе разница в себестоимости маркировки одной детали между лазерным и игольчатым методом становится заметной уже через 6–8 месяцев. Добавьте к этому отсутствие простоев на замену изношенных узлов и повышение престижа продукции за счет высокого качества маркировки — и вы получите убедительный аргумент в пользу лазера.
Однако есть нюанс: начальная стоимость оборудования выше. Здесь важно смотреть на совокупную стоимость владения. Дешевые аналоги без бренда часто требуют дорогостоящего ремонта блоков питания или замены сканаторов уже в первый год эксплуатации. Продукция, разработанная с учетом требований конкретных отраслей и прошедшая строгий внутренний контроль, как в случае с решениями «Цзинань Лэйшэн», обеспечивает предсказуемый срок службы и стабильность параметров на протяжении многих лет. Это подтверждается опытом использования их оборудования на предприятиях трубной и кабельной промышленности, где простой линии недопустим.
Часто задаваемые вопросы
Какова реальная глубина гравировки на стали для 100 Вт?
При использовании волоконного источника 100 Вт на углеродистой стали можно достичь глубины 0.3–0.5 мм за один проход со скоростью около 200–300 мм/с. Для получения глубины 1 мм потребуется 3–4 прохода, что займет примерно 15–20 секунд на знак высотой 5 мм. Эти цифры зависят от качества фокусировки и состояния поверхности заготовки.
Можно ли маркировать цветные металлы без повреждения поверхности?
Да, если используется источник типа MOPA. Он позволяет настроить длительность импульса так, чтобы оксидировать поверхность алюминия или меди, меняя её цвет (черный, белый, золотой), не нарушая целостности металла. Обычные источники Q-Switched для этой задачи не подходят, так как они сразу снимают слой материала.
Требуется ли специальное помещение для установки?
Специальное помещение не требуется, но необходима стабильная электросеть (220В/50Гц) с заземлением и температура в диапазоне +10…+35°C. Главное условие — отсутствие сильной вибрации пола и прямого попадания солнечного света на оптические элементы, чтобы избежать термических искажений.
Как осуществляется доставка и установка?
Компания организует доставку оборудования в надежной деревянной обрешетке, защищающей от ударов. Установка обычно не требует фундамента: станок размещается на верстаке, подключается к сети и вытяжке. Инженеры предоставляют подробные инструкции на русском языке и проводят удаленное обучение персонала.
Подводя итог, можно сказать, что 100-ваттный лазерный маркиратор — это мощный инструмент для решения широкого спектра промышленных задач. Правильный выбор поставщика, способного предложить не просто “железо”, а комплексное инженерное решение с поддержкой и гарантией, является залогом успеха вашего проекта. ООО «Цзинань Лэйшэн Автоматизация Технологии» готова продемонстрировать возможности своего оборудования в реальных условиях и предложить вариант, идеально подходящий под ваши производственные нужды.
Не откладывайте модернизацию производства на потом — каждый день работы на устаревшем оборудовании приносит скрытые убытки. Свяжитесь с нами сегодня, чтобы получить детальный расчет эффективности внедрения лазерной маркировки на вашем предприятии и консультацию инженеров.